
Ahoj!
Istnieją legendy na temat lutowania drucików w modelarstwie. Jedni twierdzą, że to czarna magia, inni – że zbędny luksus, a jeszcze inni nie wyobrażają sobie bez niego budowy detali. Niniejszy artykuł jest bardziej tą częścią praktyczną i zawieraj ogólne informacje dotyczące samego lutowania, narzędzi i materiałów, ale również moje osobiste doświadczenia oraz wypracowaną metodologię pracy z drutem i cyną.
Lutowanie nadaje elementom pewne właściwości – przede wszystkim wytrzymałość, powtarzalność i precyzję – jednak efekt końcowy w dużej mierze zależy od indywidualnych technik, wprawy i nawyków. W tym artykule opisuję moje techniki. Nie oznacza to, że są jedyne słuszne ani że inne są gorsze. Celem artykułu nie jest (tylko) analiza sposobów lutowania, lecz chęć przedstawienia mojej metody oraz jej stopniowego udoskonalania – na bazie własnych doświadczeń i/lub Twoich komentarzy.
Zapewne artykuł miałby bardziej wyrazisty charakter w formie filmu i taki już powstał na kanale YouTube, bo wszystko „upchane” w tekście i zdjęciach nie zawsze oddaje pewne niuanse (np. moment nagrzania elementu czy ilość cyny). Z góry więc zaznaczam, że moja codzienna praca nie pozwala mi poświęcić aż tyle czasu ani wystawiać na widok publiczny moich ciężko zapracowanych paluchów. Z drugiej strony, ta sama praca pozwala zanurzać się w otchłań wyobraźni, a podczas lutowania często rodzą się pomysły, które później znajdują zastosowanie w kolejnych modelach.
Ten artykuł jest formą tekstową filmu, który został przeze mnie zrealizowany w serwisie YouTube. Nie mniej chciałem go również zredagować w formie tekstowej i tak oto powstał. Nie będę ukrywał, że dość długo zabierałem się do napisania tego, co już było “powiedziane”… Ale 4-godznne opóźnienie intercity, którym jechałem z Wrocławia do Gdyni w znaczącym stopniu przyczynił się, abym mógł w końcu ukończyć swoje dzieło.. Dlatego zapraszam do artykułu oraz do dzielenia się własnymi doświadczeniami z lutowaniem – zarówno tymi udanymi, jak i tymi, które zakończyły się kulką cyny nie tam, gdzie trzeba.
UWAGA! Materiały użyte do celów tego artykułu mogą być toksyczne i niebezpieczne, Przed jakimikolwiek pracami z chemią opisaną w poniższym artykule oraz narzędziami, którymi można się poparzyć , zapoznaj się z ich kartą charakterystyki i instrukcją obsługi!
Klauzula
Poradnik, którego treścią jest lutowanie drucików w modelarstwie, został zredagowany głównie jako pomoc dla początkujących modelarzy. Napisałem go z myślą o sobie (bo wciąż cały czas się uczę), aby jeszcze dokładniej dopracować swój poziom obsesji w modelarstwie kartonowym. Jednocześnie lubię dzielić się wiedzą, dlatego potraktuj ten materiał jako wyraz sympatii oraz chęć dalszego rozwoju mojego kartonowego bloga. Zapewne sam będę tu regularnie zaglądał, żeby przypomnieć sobie niektóre techniki, ustawienia czy niuanse pracy z lutownicą.
Metody, które tu zaprezentowałem, zostały opracowane w moich warunkach – mimo że podobne próby można przeprowadzić w różnych warunkach domowych czy warsztatowych, efekty końcowe mogą się różnić. Pamiętaj również, że jakość połączeń lutowanych, ich estetyka czy wytrzymałość mogą satysfakcjonować Ciebie inaczej niż mnie. Dla Ciebie dany rezultat może być nie do przyjęcia, podczas gdy mnie będzie w pełni zadowalał.
Jak znam życie – ilu modelarzy, tyle sprawdzonych i dobrych metod. Dlatego nie twierdzę, że „moje” techniki są najlepsze lub jedyne słuszne. Jak zawsze powtarzam, modelarstwo to sztuka ciągłego doskonalenia się, więc z góry zaznaczam (co na szczęście nie zdarzyło się ani razu na tym blogu), aby zamiast „pluć jadem”, wstrzymać się od komentarza, jeśli nie masz do wniesienia wartościowej treści. Jednocześnie zachęcam do dzielenia się własną wiedzą, doświadczeniami oraz do korygowania ewentualnych błędów, które mogłem tu popełnić – bo nie ukrywam, sam cały czas się uczę.
Strony z linkami do narzędzi, materiałów i produktów, ich dostępność oraz ceny mogą ulec zmianie z upływem czasu i nie jestem w stanie „przypilnować wszystkich” publikowanych odnośników na łamach bloga. Posiadam skrypt monitorujący aktualność linków, jednak nie zawsze mogę weryfikować je na bieżąco.
Stronę najwygodniej czyta się na komputerze, na standardowym ekranie – wersja na smartfony może być mniej czytelna.
Życzę miłej lektury
Po co w modelarstwie lutować druciki zamiast je kleić
Lutowanie w modelarstwie nie jest łatwą sztuką, podobnie jak w elektronice potrzeba nieco wprawy i znajomości grota lutowniczego oraz właściwości cyny i topnika, jak się zachowują w różnych sytuacjach.
Lutowanie to jedna z tych umiejętności, które w modelarstwie otwierają zupełnie nowe możliwości. Dzięki niemu możemy trwale łączyć metalowe elementy – od cienkich drucików po blaszki foto-trawione i drobne detale. Znajduje szczególne zastosowanie w budowie okrętów, ale również w lotnictwie jest alternatywą do precyzyjnego łączenia drucików bez pozostawiania śladów kleju CA ale przede wszystkim będących trwałymi połączeniami, które nie oderwą się pod wpływem delikatnego muśnięcia czy choćby podczas malowania pędzelkiem.
Każdy początkujący modelarz zada sobie pytanie: „Po co kombinować z lutowaniem, skoro można po prostu kapnąć kropelkę “superglue” i gotowe?
Lutowanie vs. klejenie — dlaczego warto lutować druty?
- Wytrzymałość połączenia
- Klej cyjano-akrylowy (“superglue”) trzyma dobrze, ale ma kruchą spoinę — wystarczy szarpnięcie, a drucik odpada
- Lut to metaliczne połączenie — drut i cyna stapiają się w jedną całość, jak mini-spaw. Efekt: mocniejsze, odporne na uderzenia i wyginanie
- Estetyka
- Kropla kleju tworzy często „bańkę” albo biały nalot na powierzchni
- Lut rozlewa się gładko, otula drucik i daje czyste, profesjonalne wykończenie
- Kontrola i precyzja (klej czasem spływa tam, gdzie nie chcemy)
- Lut „wchodzi” dokładnie w miejsce styku dzięki efektowi kapilarnemu — sam się wciąga w szczelinkę
- Trwałość w czasie
- Klej cyjanoakrylowy starzeje się, potrafi pękać, kruszyć się albo odklejać przy zmianie temperatury czy wilgoci
- Lut jest stabilny i nie boi się lat — w modelu wytrwa tak długo, jak sam drucik
- Możliwość poprawki
- Klej jak złapie — to koniec, zostaje brzydki ślad po odrywaniu
- Lut można łatwo poprawić: podgrzewasz i przesuwasz drucik, dopasowując go idealnie
Oczywiście druciki w modelu można skleić na “superglue” (CA – klej cyjano-akrylowy) — i na pierwszy rzut oka działa. Ale taka spoina jest krucha, zostawia ślady i po kilku miesiącach potrafi puścić. Lutowanie daje coś zupełnie innego — metal stapia się z metalem, tworząc trwałe i czyste połączenie, które wygląda profesjonalnie i wytrzyma praktycznie wszystko. Dlatego, kiedy pracujemy z elementami metalowymi, lutowanie to najlepszy wybór.
Lutowanie w modelarstwie daje dużo trwalsze i czystsze połączenie niż klej, zwłaszcza przy metalowych elementach (np. relingi, maszty, detale z mosiądzu). Dodatkowo nie zostawia smug ani nadlewek.
Jaka cyna w modelarstwie ? Ołowiowa czy bezołowiowa
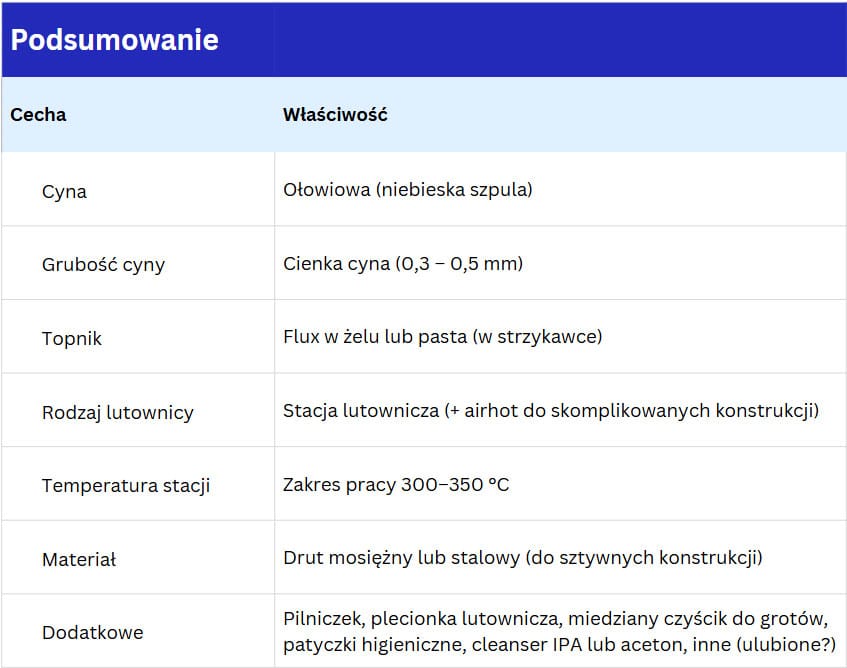
Na rynku znajdziemy dwa najpopularniejsze rodzaje cyny: niebieską z ołowiem i zieloną, bezołowiową. Cyna ołowiowa topi się w niższej temperaturze, jest łatwiejsza w użyciu i daje gładkie, błyszczące luty. Dlatego wielu modelarzy wciąż uważa ją za lepszą – choć trzeba pamiętać, że ołów jest toksyczny i najlepiej pracować w dobrze wentylowanym miejscu. Z kolei cyna bezołowiowa, choć bardziej ekologiczna, wymaga wyższej temperatury i często daje matowe spoiny, które trudniej wykonać początkującym.
Cyna niebieska a zielona
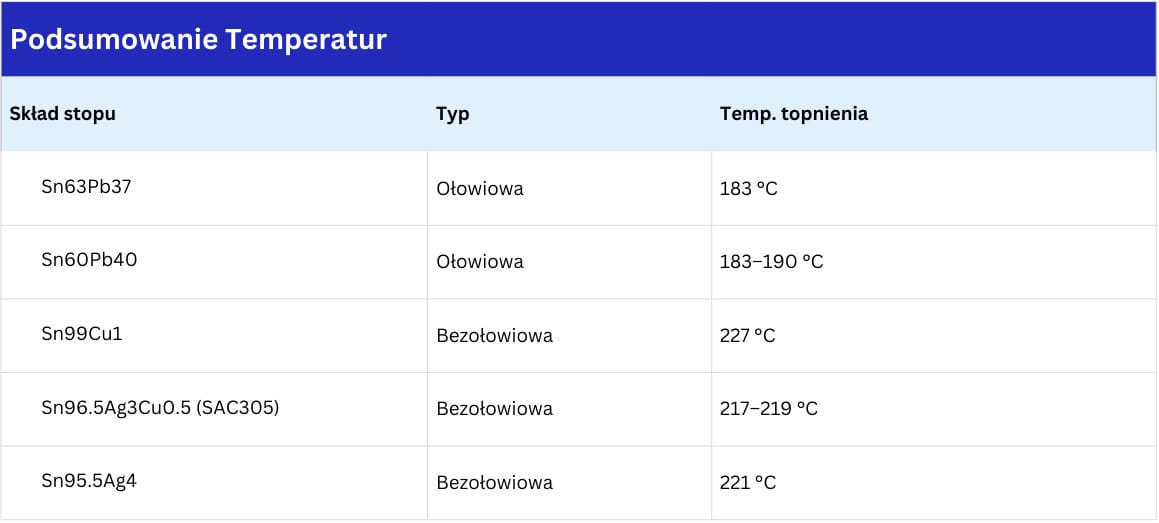
Cyna z ołowiem (oznaczana zwykle niebieskim kolorem opakowania, np. Sn60Pb40) – zawiera domieszkę ołowiu, dzięki czemu ma niższą temperaturę topnienia (ok. 183–190°C). To sprawia, że łatwiej się nią lutuje, spoiwo szybciej się rozprowadza i tworzy ładne, gładkie i błyszczące luty.
Cyna bezołowiowa (zielone opakowania, np. Sn99Cu1) – nie zawiera ołowiu, topi się w wyższej temperaturze (ok. 217–227°C), co oznacza trudniejsze prowadzenie lutownicy, łatwiej przegrzać elementy, a same luty bywają matowe i mniej estetyczne.
Dlaczego ołowiowa jest lepsza w modelarstwie?
- Jest łatwiejsza w użyciu – szczególnie dla początkujących
- Tworzy bardziej trwałe i błyszczące luty – od razu widać, czy spoina jest poprawna
- Mniej obciąża grot lutownicy, bo wymaga niższej temperatury
- Minusem jest oczywiście toksyczność ołowiu – trzeba pamiętać o wentylacji i myciu rąk
Cyna z ołowiem (Sn-Pb) – najczęściej spotykane stopy to:
- Sn60Pb40 (60% cyny, 40% ołowiu) – Temp. topnienia: 183–190 °C
- Najpopularniejsza do elektroniki i modelarstwa
- Sn63Pb37 (tzw. eutektic) – Temp. topnienia: 183 °C (stała) – nie ma zakresu topnienia, tylko jeden punkt
- Bardzo „przyjemna” w lutowaniu, bo cyna zastyga nagle, dając ładny błyszczący lut
- Zalety: niższa temperatura, łatwe rozpływanie, błyszczące spoiny, idealna dla początkujących
- Wada: zawiera ołów → toksyczność
Cyna bezołowiowa (Sn + domieszki)
Ze względu na przepisy RoHS (ekologia) w elektronice stosuje się bezołowiowe stopy. RoHS to skrót od Restriction of Hazardous Substances – czyli dyrektywa w sprawie ograniczenia stosowania niektórych niebezpiecznych substancji w sprzęcie elektrycznym i elektronicznym.
Najpopularniejsze mieszanki:
- Sn99Cu1 (99% cyny, 1% miedzi) – Temp. topnienia: 227 °C. Tania, ale trudniejsza w lutowaniu
- Sn96.5Ag3Cu0.5 (tzw. SAC305 – 96,5% cyny, 3% srebra, 0,5% miedzi) – Temp. topnienia: 217–219 °C. Bardziej wytrzymała niż SnCu, ale droższa
- SnAg (np. Sn95.5Ag4). Temp. topnienia: ok. 221 °C. Twarda i odporna na zmęczenie
- Zalety: zgodna z ekologicznymi normami, odporna mechanicznie
- Wady: wyższa temperatura, matowe spoiny, trudniejsza do opanowania
Grubości cyny
Przy zakupie cyny warto też sprawdzić jaka średnica cyny nawinięta jest na szpulę. Wyróżniamy trzy rodzaje.
Cienka cyna (0,3 – 0,5 mm):
- Idealna do drobnych elementów: cienkie druciki, małe blaszki, precyzyjne lutowanie w modelarstwie
- Możesz bardzo łatwo dozować ilość spoiwa – podajesz tylko tyle, ile trzeba
- Trudniej „przegrzać” element, bo nie podajesz od razu dużej kropli cyny
- Minusem jest to, że przy lutowaniu grubszego kabla czy większej powierzchni trzeba podawać ją dłużej – zajmuje to więcej czasu
Średnia cyna (0,7 – 1,0 mm):
- Najbardziej uniwersalna średnica – dobra do większości zastosowań
- Nadaje się do lutowania przewodów o średnicy 0,5–1,5 mm², blaszek czy większych detali
- Balans między precyzją a szybkością
Gruba cyna (1,2 – 2 mm i więcej):
- Stosowana raczej do dużych elementów – np. grube kable, uziemienia, blaszki mosiężne czy miedziane w modelach
- Dużo szybciej wypełnia złącze, ale łatwo dać za dużo cyny i zalać całość
- Mało praktyczna przy precyzyjnym lutowaniu – kropla wychodzi zbyt duża, dlatego ja takiej grubej nie używam do lutowania, ale za to fajnie nadaje się do robienia imitacji np. pontonów w modelach okrętów
Warto na koniec o cynie wspomnieć, że nowoczesne druty lutownicze mają w środku rdzeń z kalafonii. Dzięki temu nie trzeba za każdym razem smarować złącza topnikiem – cyna sama „rozprowadza się” i lepiej przylega. Ale bardzo często jej ilość w środku jest zbyt uboga i dlatego stosuje się zewnętrzne topniki.
Flux czy kalafonia – jaki topnik wybrać do lutowania drucików?
Aby proces lutowania przebiegł pomyślnie, a spoiwo było ładne, czyste i estetyczne potrzebny jest topnik do cyny. W dużym uproszczeniu topnik w lutowaniu ułatwia przepływ ciepła i lutowia oraz zwiększa zwilżalność lutowia. Zachodzą też istotne procesy takie jak usuwanie tlenków z powierzchni metalu i co najważniejsze co sprawia, że spoina jest czysta to chroni przed dalszym utlenianiem czyli warstwa topnika izoluje powierzchnię od tlenu i wilgoci.
No i najczęściej spotykanymi topnikami jest kalafonia i flux. Kalafonia to topnik z kory sosny. Jest to naturalna żywica pozyskiwana z sosny (po odparowaniu terpentyny). Jak działa? Usuwa tlenki z powierzchni metalu i ułatwia przyczepność cyny.
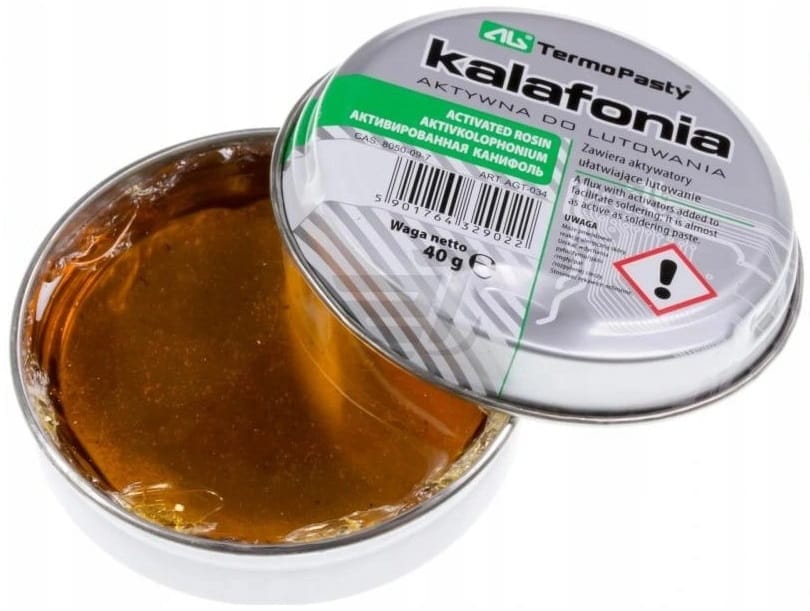
Do zalet można zaliczyć:
- Fakt, że jest naturalna, tania, tradycyjna – od lat używana w elektronice i modelarstwie
- Wielu modelarzy uwielbia zapach dymu z kalafonii. To wręcz „zapach warsztatu” – choć warto pamiętać, że długotrwałe wdychanie nie jest zdrowe
- Dobrze sprawdza się przy mosiądzu i miedzi
Wady to m.in:
- Postawianie twardej, brązowej skorupki po lutowaniu (trzeba usuwać to alkoholem)
- Słabsza w działaniu niż nowoczesne mieszanki fluxów – czasem nie radzi sobie z trudnymi metalami
No i Flux. Są to już nowoczesne topniki. „Flux” to po prostu angielska nazwa na “topnik”. W elektronice przyjęło się, że chodzi o nowoczesne preparaty w żelu, paście, płynie lub długopisie. Skład Fluxu to często bazujące nadal na kalafonii składniki, ale wzbogacone są o dodatki chemiczne (aktywatory, żywice syntetyczne), które poprawiają czyszczenie i przewodnictwo.
Do zalet fluxu można wyszczególnić:
- Lepszą precyzję – aplikatory są dostępne w strzykawkach, pędzelkach
- Czystsze luty – wiele fluxów jest typu „no-clean” (nie trzeba zmywać po lutowaniu)
- Silniejsze działanie – potrafią „otworzyć” nawet trudniejsze do polutowania metale
Do wyraźnych Wad można zaliczyć:
- Cenę – są droższe niż zwykła kalafonia
- Niektóre są bardziej chemicznie aktywne – mogą powodować korozję, jeśli się ich nie zmyje
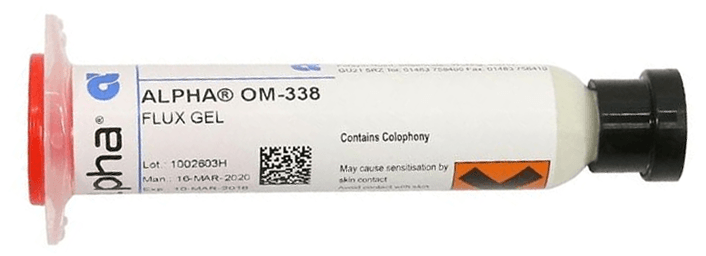
Różnica między topnikiem w żelu (w strzykawce), a kalafonią w puszce. Topnik w żelu (np. RMA, no-clean, w strzykawkach):
- Ma gęstą konsystencję, łatwo go aplikować dokładnie tam, gdzie chcemy – np. na cienkie druciki, ścieżki czy bardzo małe detale
- Działa nowocześniej: lepiej oczyszcza powierzchnię metalu, dłużej utrzymuje się w miejscu i ułatwia równomierny rozpływ cyny
- Często jest mniej brudzący niż tradycyjna kalafonia – nie zostawia twardej skorupy na płytce czy blaszkach
- Zazwyczaj można go zostawić na elemencie (no-clean), choć dla perfekcji i estetyki warto zmyć izopropanolem
Kalafonia w puszce (klasyczna, stała lub rozpuszczona w alkoholu):
- To tradycyjny topnik – po prostu naturalna żywica z sosny
- Bardzo dobrze sprawdza się przy lutowaniu drutów, kabli czy większych elementów metalowych
- Ma swój „warsztatowy klimat” – wielu lutujących lubi charakterystyczny zapach
- Wadą jest to, że zostawia twardą, żółtą lub brązową skorupkę na lutach, którą trzeba później usuwać, jeśli zależy nam na estetyce
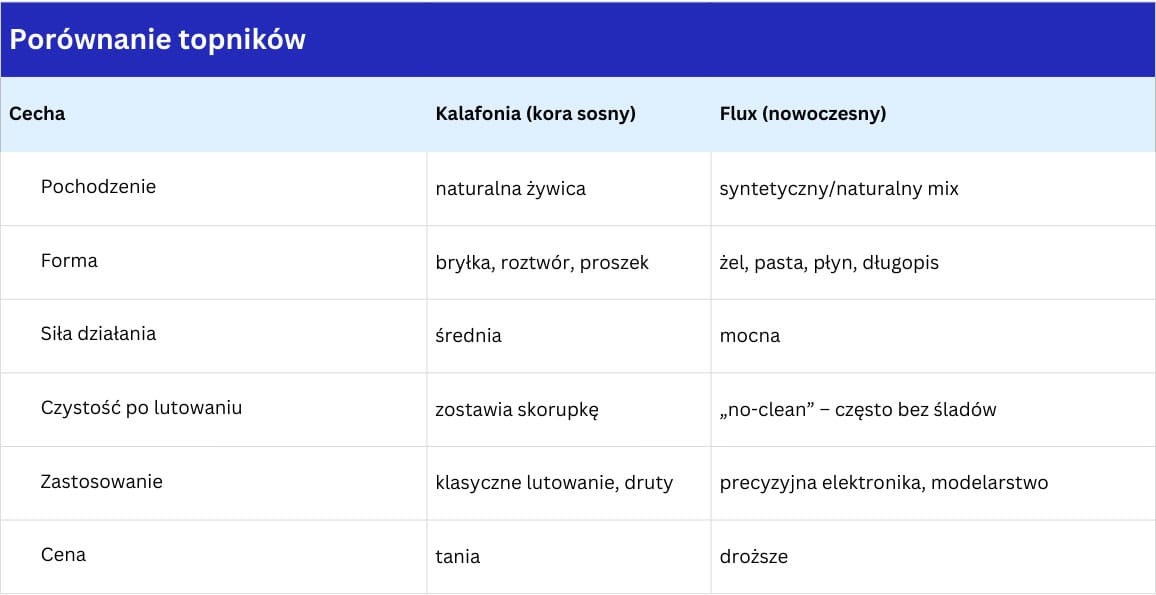
Podsumowując temat topników
Żel w strzykawce – to precyzja, czystość, wygoda, idealny do drobnych elementów i kiedy liczy się estetyka. Kalafonia w puszce – prostota, tradycja i świetny wybór przy lutowaniu drutów czy większych części z metalu, choć bardziej brudzi.
Jeśli szukacie topnika, który naprawdę ułatwi Wam życie, popularny wybór wśród modelarzy to topnik w żelu w strzykawce. Ja osobiście polecam ALPHA OM-338 – jest precyzyjny i działa świetnie w modelarstwie, ale używałem go również w elektronice do lutowania BGA i SMD. Stąd od wielu lat poznałem jego właściwości.
Świetną alternatywą jest klasyczny żel RMA-223. Warto też rozejrzeć się za Stirri v3 TF lub ChipQuik SMD291 / NC151, jeśli zależy Wam na wyjątkowej kontroli i finezji… a jeśli szukacie marki, które nie zawiodą: Amtech i MG Chemicals to sprawdzone, uniwersalne opcje.
Mimo, że topniki nie należą do tanich, to nie warto inwestować w te najtańsze, bo nie tylko utrudniają porządne lutowanie, ale często proces lutowania od niewygody do samego wyglądu spoiwa nie jest estetyczne.
Stacja lutownicza czy kolba – które narzędzie wybrać do warsztatu modelarskiego?
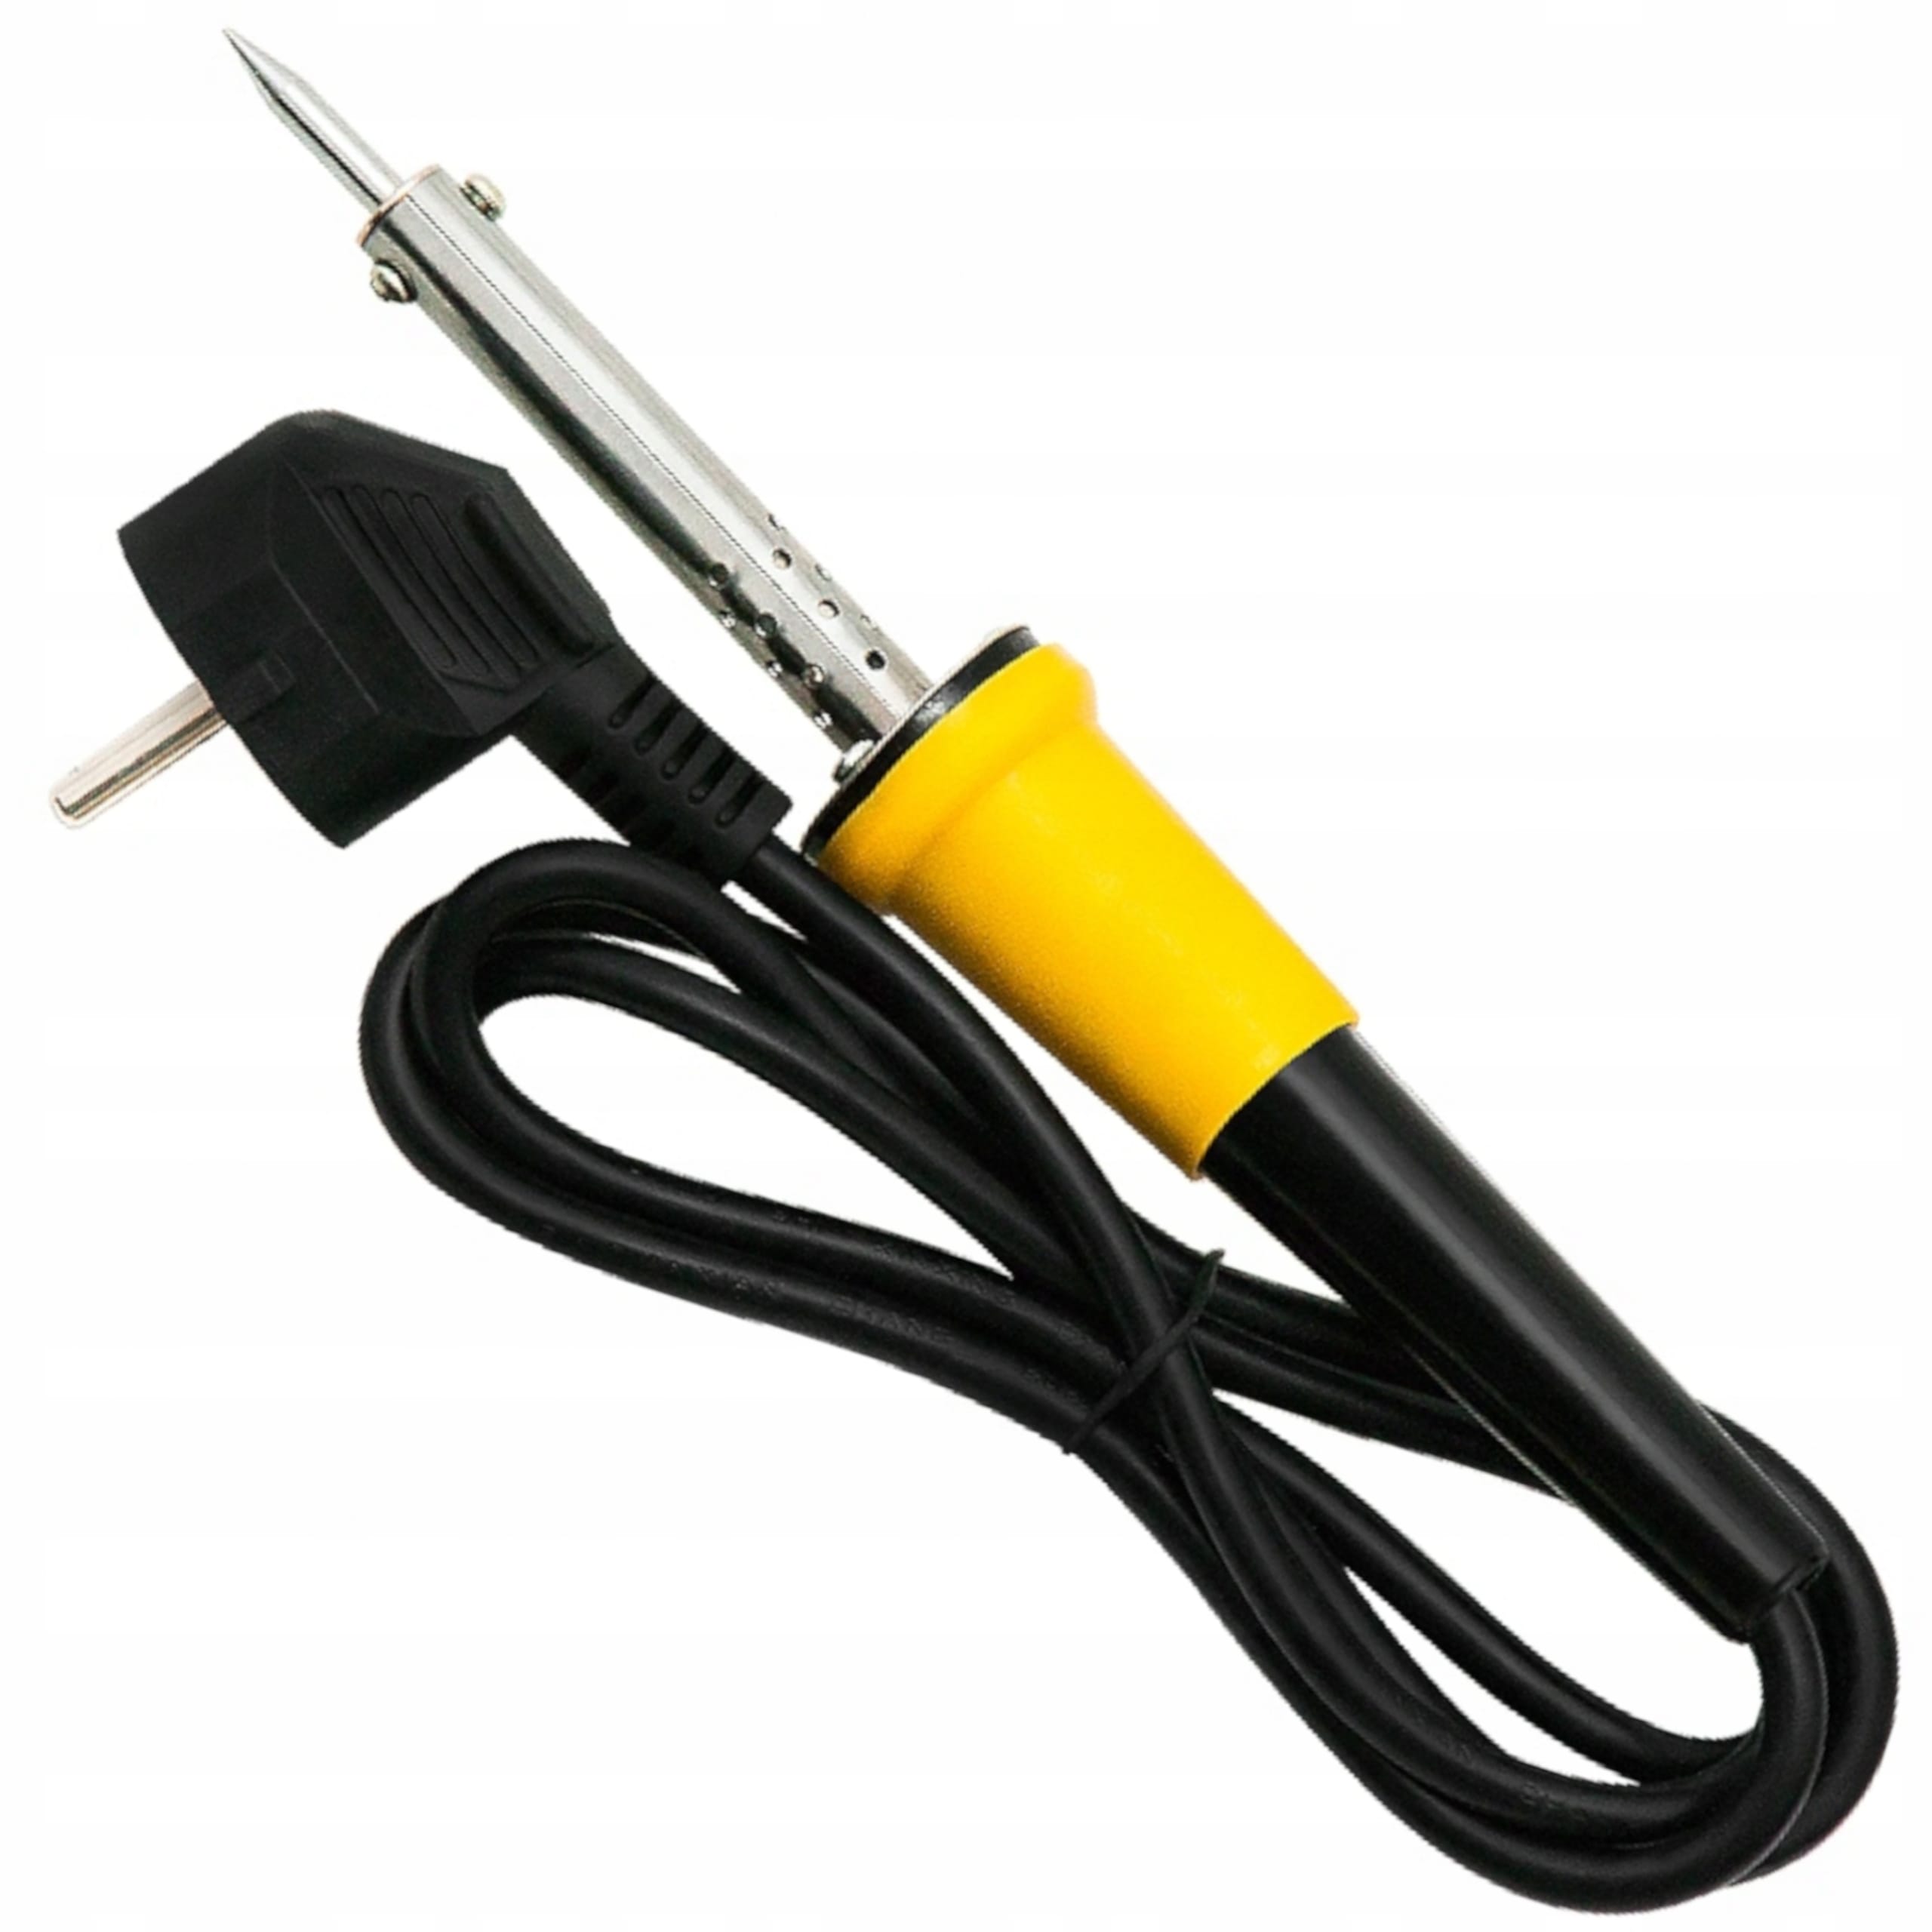
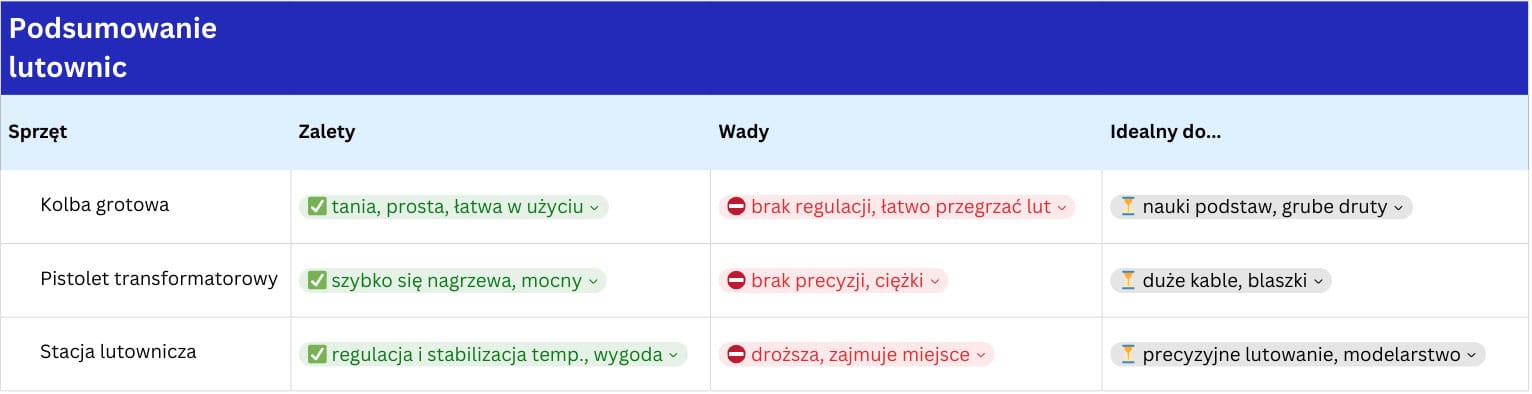
Do najpopularniejszych lutownic zaliczamy klasyczną kolbę lutowniczą (grotowa, „do gniazdka”).
Jak działa? – Podłączasz do prądu, grzeje się grot i… tyle. Zaletą jest jej cena – prosta i tania (20–80 zł). Nadaje się do prostych prac – np. grube druty, podstawowe naprawy. Nieco więcej ma wad.
Przede wszystkim brak regulacji temperatury – grzeje cały czas na „pełną moc”, co jest ogromną wadą o czym przekonasz się w dalszej części artykułu. Łatwo nią przegrzać element lub spalić topnik. Grot szybko się przepala, czasem trudno wymienić, a najczęściej w ogóle nie ma takiej możliwości. Jest to trochę jednorazówka lub po prostu narzędzie rzadko używane w awaryjnych sytuacjach, żeby zlutować jakieś połączenie na szybko. Absolutnie nie nadaje się do precyzyjnego lutowania w modelarstwie.
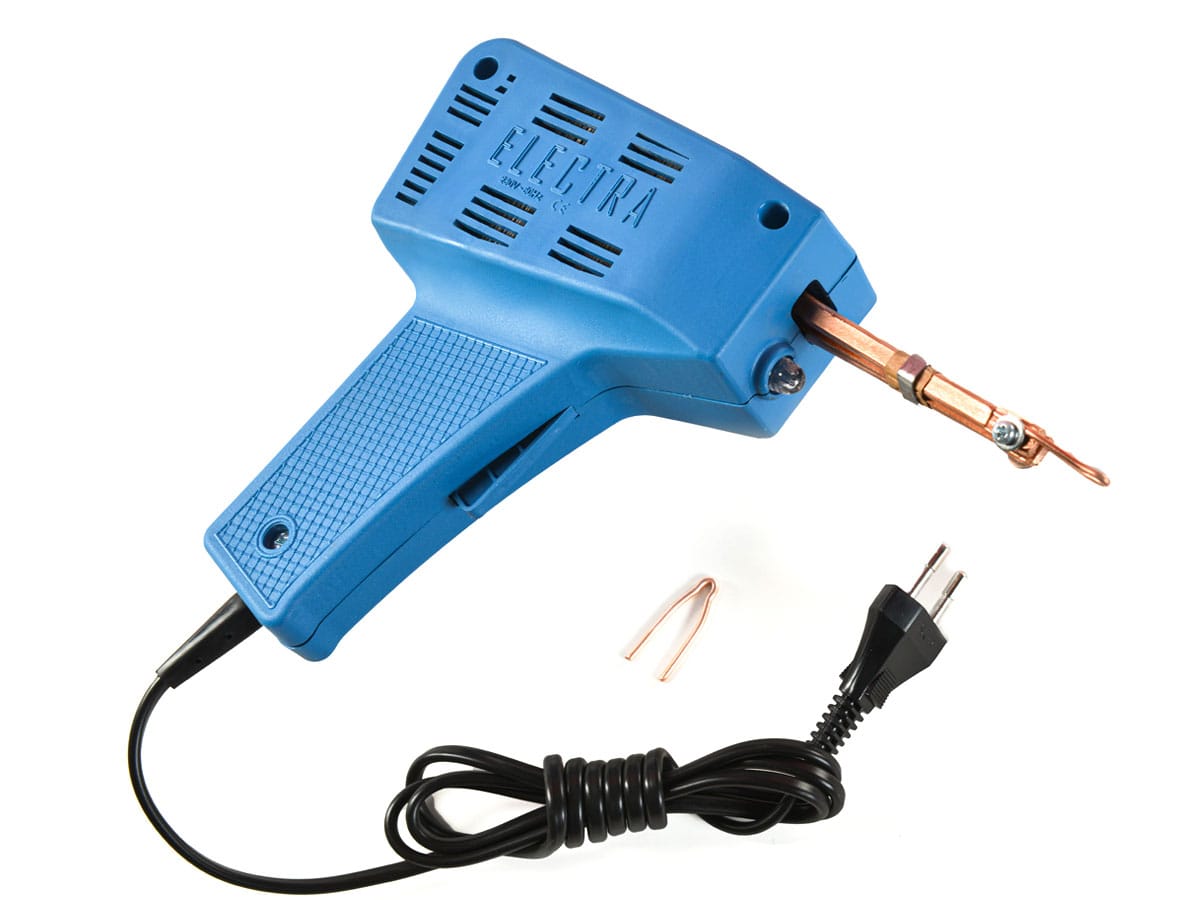
Drugim narzędziem dość powszechnym jest lutownica pistoletowa. Jak działa? – Naciskasz spust, a transformator w środku rozgrzewa błyskawicznie grot w postaci miedzianego drutu. Zaletą jest bardzo szybkie nagrzewanie (trwa to kilka sekund). Taka lutownica ma dużo mocy – jest dobra do grubych kabli, dużych elementów metalowych. I tu wadą jest również mała precyzja – za duża temperatura i za duży grot do delikatnych prac. Jest ciężka i nieporęczna przy drobnych lutach. Grot zużywa się szybko i ma ograniczoną żywotność.
Ja również nie polecam tej lutownicy do modelarstwa, choć jest ona lepsza od lutownicy kolbowej, bo można za pomocą spustu rozgrzewać grot z drutu, co bardziej oszczędza sam grot a nie jak w przypadku lutownicy kolbowej, gdy lutownica grzeje grot cały czas no i potrzebny jest czas, żeby się nagrzał.
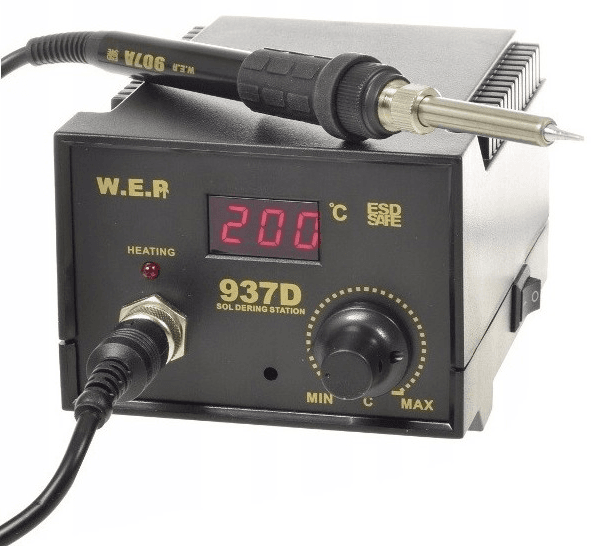
Ale trzecim i oczywistym wyborem jest stacja lutownicza. Jak działa? – To kolba połączona ze sterownikiem (bazą), który reguluje temperaturę grotu. Zalet jest najwięcej. Najważniejsze to – precyzyjna regulacja temperatury – ustawiasz dokładnie np. 320°C i wiesz, że cyna rozpłynie się idealnie. Stabilna temperatura – elektronika w bazie kontroluje grzałkę, więc grot nie przegrzewa się ani nie stygnie przy dotykaniu elementów. Wymienne groty – łatwo dobrać kształt i rozmiar do pracy (od bardzo cienkich do szerokich). Komfort pracy – lekka kolba, często z podstawką i gąbką/cleanerem.
Wady są absurdalne, jeśli chcesz profesjonalnie lutować lub zajmować się elektroniką, ale chcę o nich wspomnieć, żeby nie było wątpliwości:
Taka stacja to droższa inwestycja (150–400 zł dla amatora, ale są droższe i potrafią kosztować od 1000 zł a nawet kilka tyś. Są to już marki na światowym poziomie jak np. Weller. I uwierzcie mi. Pracowałem kiedyś w laboratorium elektronicznym Nokia i używałem tam naprawdę porządny sprzęt. Jakość pracy czuć przy tym czym się tam zajmowałem. Niestety moja radość nie trwała długo, bo pan Steve Jobs od produktów marki z jabłkiem zdominowały świat i niestety Nokia musiała zamykać swoje oddziały.
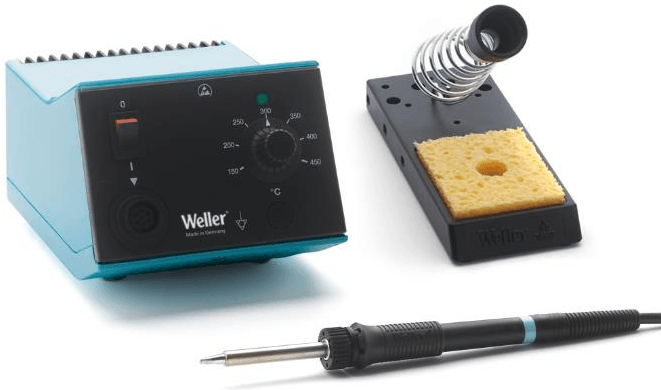
Nie mniej jednak cieszę się, że przyszło mi w życiu pracować na takiej jakości sprzęcie, bo wiem, że sam takiego nie będę miał, choćbym chciał mieć stację od Wellera to zapewniam Was, że dla mnie jak i dla Was w modelarstwie wystarczy zwykła chińska stacja lutownicza za kilkaset złotych. Nie potrzebujemy tu worka monet, aby ulepszyć lutowanie w modelarstwie. Nie kupujcie lutownic powyżej 1000 zł, jeśli chcecie ją używać jedynie do lutowania drucików. Ale zainwestujcie lepiej w porządny topnik bo on ma tu kolosalne znaczenie.
Do drugiej wady, oprócz ceny to może być istotne dla niektórych to fakt, że potrzebuje więcej miejsca niż zwykła kolba na stole.
Porównując – zwykła kolba to jak młotek – działa, ale nie zawsze delikatnie. Pistolet to raczej siekiera – mocna, szybka, ale mało precyzyjna. A stacja lutownicza to skalpel – możesz ustawić dokładnie temperaturę, grot trzyma stałe ciepło, a praca jest czysta i przewidywalna. Dlatego w modelarstwie najczęściej wygrywa właśnie stacja.
Jak dobrać grot i czym różnią się cienkie i grube groty
Oczywiście dobór grotu jest możliwy w stacjach lutowniczych, bo na temat lutownic w dalszej części będzie mowa wyłącznie o stacji lutowniczej. Wymienne groty – po co ich tyle?
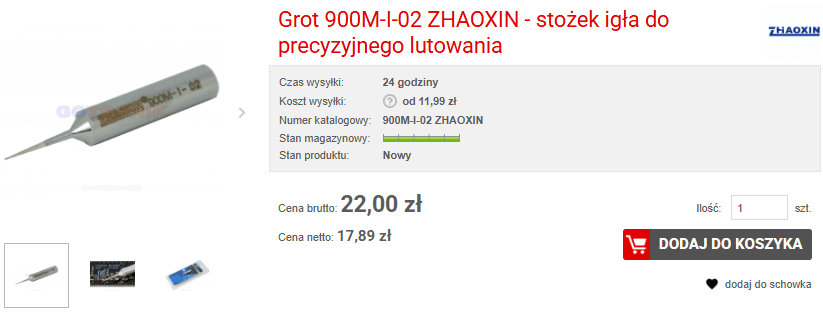
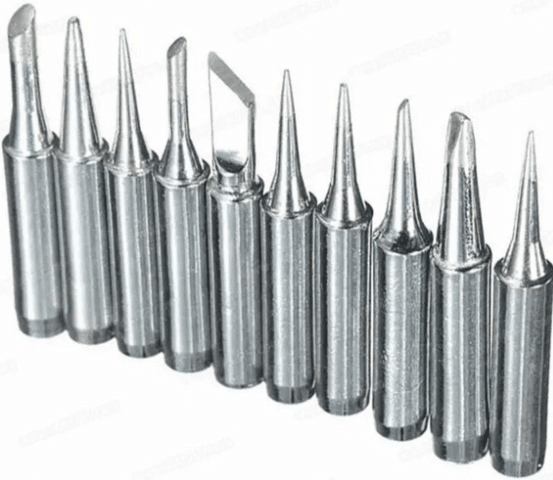
Grot to końcówka kolby lutowniczej, czyli część, która styka się z lutowanym elementem. Różnią się kształtem (może być jako stożek, dłuto, igła, ścięty, rowkowany), różnią się też wielkością (średnica lub grubość) no i długością (są krótkie – precyzyjne, długie – mają większy zasięg, ale tracą trochę ciepła).
Jak dobrać grot?
Cienkie groty (igła, stożek, 0,2–0,5 mm) są idealne do drobnych drucików, detali, małych punktów lutowniczych. Dają precyzję, ale mają małą pojemność cieplną → szybko się wychładzają przy większym elemencie.
Średnie groty (dłuto, stożek 1–2 mm) Są uniwersalne – najlepszy wybór do lutowania przewodów 0,5–1 mm, blaszek, typowych prac modelarskich. Mają dobry balans między precyzją a ilością ciepła.
Grube groty (dłuto, 3–5 mm i więcej) Są do grubych drutów, dużych elementów metalowych czy uziemień. Mają dużą pojemność cieplną – utrzymują temperaturę nawet przy masywnym materiale ale są zbyt nieporęczne do precyzyjnych detali.
Groty Krótkie vs. długie
- Krótkie → szybciej się nagrzewają, są precyzyjne, lepiej trzymają temperaturę
- Długie → wygodniejsze do trudno dostępnych miejsc, ale mają większe straty ciepła
No i to, co sprawia, że lutowanie dzięki stacji lutowniczej jest wydajne to konserwacja grotów – jak o nie dbać, żeby służyły latami?
Po pierwsze, staraj się, żeby zawsze była cyna na grocie! Grot musi być zawsze lekko pokryty cyną – to chroni go przed utlenianiem. Suchy, rozgrzany grot, szybko robi się czarny i traci zdolność przewodzenia ciepła.
Po drugie – czyszczenie na bieżąco. Używaj wilgotnej gąbki lub czyścika mosiężnego (wata metalowa), którą ja bardziej preferuję, ponieważ wilgotna gąbka nasączona wodą studzi grot i myślę, że grot po prostu nie lubi tak drastycznych skoków temperatury. Nie czyść papierem ściernym ani pilnikiem – zniszczysz powłokę ochronną grota.
Po trzecie – temperatura ma znaczenie. Zbyt wysoka temperatura przez długi czas wypala grot i topnik. Dla większości prac 300–350 °C wystarczy – tylko duże elementy wymagają wyższej temperatury.
Wcześniej mówiłem Ci o przewadze jaką daje flux w przeciwieństwie do kalafonii, ale jeśli taką posiadasz, to może ona się tu doskonale nadać jako konserwator. Zauważyłem, że zanurzenie gorącego grota w kalafonii i pokrycie go cienką warstwą cyny to świetne zabezpieczenie przed korozją. Nie trzymaj lutownicy „na sucho”. Jeśli robisz przerwę → daj trochę cyny na grot i odłóż na podstawkę.
Cienki grot to jak cienki pędzelek – idealny do detali. Grubszy działa jak wałek malarski – szybciej pokryje dużą powierzchnię. A najważniejsze – grot musi być zawsze posrebrzony cienką warstwą cyny, inaczej utleni się i będzie bezużyteczny.
Jak ustawić temperaturę stacji lutowniczej (dlaczego 320°C to standard)
Cyna ołowiowa Sn60Pb40 → topi się w ok. 183–190 °C
Cyna bezołowiowa Sn99Cu1 → topi się w ok. 227 °C
I być może myślisz sobie: „To po co 320 °C na stacji, skoro wystarczy poniżej 200?” Dlaczego ustawiamy wyższą temperaturę niż punkt topnienia?
Są to straty ciepła na grocie. Grot styka się z zimnym drutem, blaszką albo kablem i niemal od razu traci część temperatury. Żeby po zetknięciu metal faktycznie osiągnął swoje 200+°C, grot musi być cieplejszy. Sam topnik działa w określonym zakresie. Kalafonia czy żele RMA aktywują się dopiero w okolicach 250–300 °C. Gdy jest za niska temperatura, topnik nie „otworzy” powierzchni metalu i cyna nie rozpłynie się poprawnie.
Po drugie, te niepisane 320 stopni to rezerwa ciepła Jeśli lutujesz większy drut, to pochłania on masę energii z grotu. Gdyby grot miał tylko 200 °C, w chwili dotknięcia elementu spadnie np. do 160 °C i nic się nie stopi. Ustawiając 320 °C, grot ma zapas i w praktyce utrzymuje efektywne ~230–250 °C na samym złączu.
A szybsze lutowanie to mniejsze ryzyko przegrzania. Paradoksalnie wyższa temperatura pozwala szybciej i krócej grzać element. Krótki kontakt to mniejsze ryzyko uszkodzenia drutu, izolacji czy elementu.
Praktyczne ustawienia w naszej gałęzi modelarskiej:
- Cyna ołowiowa (Sn60Pb40, Sn63Pb37) → zwykle 300–320 °C
- Cyna bezołowiowa (Sn99Cu1, SAC305) → zwykle 330–360 °C
Większe elementy metalowe (np. druty >1 mm, blaszki mosiężne) → nawet 370–400 °C. Drobne detale (cienkie druciki, SMD w elektronice) → 280–300 °C spokojnie wystarczy. Tu nie tylko dbasz o jakość połączeń, no bo w elektronice nie ma tak zwanych zimnych lutów, które właśnie są efektem przegrzania łączenia, ale również oszczędzasz grot, który tak szybko się nie wypala.
Podsumowując ustawienie temperatury na grocie
Choć cyna topi się w 180–220 stopniach, lutownicy ustawiamy więcej – zwykle 320. Dlaczego? Bo grot styka się z zimnym metalem i traci część ciepła. Musimy dać mu zapas, żeby w miejscu lutu temperatura była odpowiednia. To trochę jak gotowanie – woda wrze w 100 stopniach, ale żeby szybko zagotować garnek zimnej wody, palnik musi grzać dużo mocniej.
Jak lutować druty mosiężne, stalowe i jubilerskie
Napisałem nieco faktów i praktycznych wskazówek na temat narzędzi i akcesoriów do lutowania, ale co z samym materiałem jaki będziemy tu lutować, czyli drucie?
Krótko. Drut mosiężny to złoty standard w modelarstwie – łatwo się lutuje i daje mocne połączenia. Drut stalowy jest uparty – bez specjalnych topników ciężko złapać cyną, dlatego częściej się go klei. A drut jubilerski? Jest pięknie wykończony i gładki, ale ma często powłokę, którą trzeba usunąć, żeby lut w ogóle się trzymał, dlatego dla mnie jest mniej wygodny i nie stosuję tutaj drutu jubilerskiego, chyba, że jako reling lub linka, której nie trzeba lutować, a wystarczy złapać ją klejem np. cyjano-akrylowym.
Zwykły, modelarski drut mosiężny
Ma skład stopu miedzi i cynku. Jest to bardzo wdzięczny materiał w lutowaniu – dobrze się nagrzewa i chętnie przyjmuje cynę, szczególnie z topnikiem.
Stosuję go do relingów, masztów, elementów konstrukcyjnych z drutu. Aczkolwiek do masztu na którym są naciągi linek i wszelkiego rodzaju olinowania, lepiej jest użyć sztywny drucik stalowy, gdyż nie ma tendencji do przypadkowego wyginania się podczas naciągania na nim linek.
Z plusów drutu mosiężnego to łatwość kształtowania się, łatwo się lutuje, ma ładny złoty kolor (jeśli nie chcemy malować).
Minusem jest to, że jest dość miękki – łatwo się wygina, co w niektórych konstrukcjach może być wadą, tak jak już wcześniej wspomniałem, ale to może być również zaletą, z zwłaszcza przy nieregularnych kształtach konstrukcji i takiej w której nie działają siły, które mogą niepodążanie zdeformować kształt.
Drugim rodzajem drutu to drut stalowy
Ma skład stali, czyli stopu żelaza z węglem (czasem powleczona). Lutowanie jest dużo trudniejsze – stal łatwo się utlenia, tworzy twardą powierzchnię, do której cyna słabo się „chwyta” i do lutowania stali trzeba mocniejszych topników. Dlatego w modelarstwie druty stalowe częściej się klei, niż lutuje.
No i drut jubilerski
Zazwyczaj ma większą czystość stopu i lepszą powierzchnię (jest gładki, polerowany, bez tlenków). Bywa powlekany (np. lakierem, warstwą ochronną, a nawet kolorem).
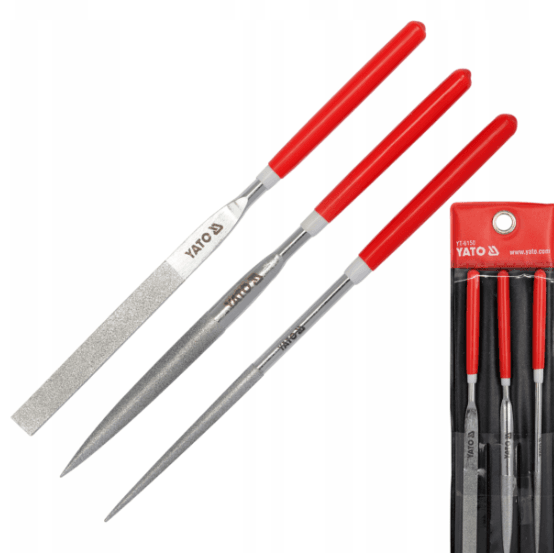
Dzięki temu wygląda estetycznie, ale powłoka może utrudniać lutowanie – trzeba ją mechanicznie zedrzeć lub przepalić przed grotem. Można usunąć ją np. pilniczkiem (rekomendowane – warto nie używać grota do plastiku i PCV bo traci on swoje parametry i właściwości).
Czasem używam również drut galwanizowany. Ale nie dlatego, że jest drutem galwanizowanym, tylko po prostu ma odpowiednią średnicę i łatwiej mi taki było znaleźć niż drut mosiężny. Chociaż czasem warto wykorzystać to, że jest twardszy niż mosiądż.
To po prostu drut stalowy pokryty cienką warstwą cynku (czasem też miedzi lub niklu, ale najczęściej cynku). Ta powłoka nanoszona jest metodą galwanizacji – czyli elektrochemicznie albo przez cynkowanie ogniowe.
Drut galwanizowany jest odporny na korozję – cynk chroni stal przed rdzewieniem, co w modelarstwie nie ma większego znaczenia, bo i tak powłoka takiego drutu jest najczęściej malowana. Drut ma większą trwałość – w porównaniu do zwykłej stali, dużo wolniej się utlenia.
Ma gładką i błyszczącą powierzchnię – dzięki powłoce wygląda „czyściej” niż surowa stal.
Sztywność i sprężystość – zachowuje właściwości stalowego rdzenia (twardszy od mosiądzu, trudniejszy do gięcia).
A różnice przy lutowaniu? Ta cynkowa powłoka utrudnia lutowanie – cyna nie chce się wiązać z cynkiem tak dobrze, jak np. z miedzią czy mosiądzem. Przy podgrzewaniu cynk zaczyna się utleniać, co jeszcze bardziej blokuje lut. Ale można to obejść przed użycie mocniejszego topnika (kwasowy, lub pasta aktywna), ale ja osobiście preferuję zdarcie powłoki papierem ściernym do gołej stali albo czasem nawet lekkie przeszlifowanie dremelkiem czy chociażby metalowym pilnikiem do paznokci.
Po takim zabiegu lut się trzyma, ale miejsce jest bardziej narażone na korozję, jeśli nie zostanie zabezpieczone (np. farbą), co jak już wspomniałem nie ma znaczenia w modelarstwie i dlatego wolę tą metodę „mechaniczną”, a nie „chemiczną”.
Drut galwanizowany to tak naprawdę stal w „zbroi” – ma powłokę cynkową, która chroni go przed rdzą. Jest mocny i sprężysty, ale dla lutownicy bywa kapryśny – cyna nie lubi cynku. Żeby go polutować, trzeba powłokę naruszyć papierem ściernym albo sięgnąć po mocniejszy topnik. Dlatego w modelarstwie częściej stosuje się go w elementach konstrukcyjnych, a do precyzyjnego lutowania wygodniejszy będzie mosiądz.
Czyszczenie i szlifowanie drutu
Oprócz standardowych narzędzi, które używa się podczas lutowania, czyli są to te same rzeczy, których używam do sklejania modelu np. pęseta czy pilniczki to oczywiście są to patyczki do uszu oraz chemia do czyszczenia zabrudzeń, powstałych podczas lutowania oraz przed samym lutowaniem do usunięcia tłuszczu i ewentualnych śladów produkcyjnych.
Zacznę od znanej już z początku artykułu kalafonii (z kory sosny) po lutowaniu zamienia się w twardą, brązową skorupkę, nie przeszkadza mechanicznie, ale wygląda źle i ta skorupka często odbiega od precyzji i wyglądu konkretnego łączenia. Ale może też utrudniać lub psuć właściwości chemiczne dla podkładów czy farb modelarskich przy ich stosowaniu na takim łączeniu. Jeśli to flux w żelu – zostawia lepką plamkę i zdecydowanie malowanie takiego miejsca to koszmar. Dlatego czyścimy chemicznie drut przed lutowaniem jak i po lutowaniu!
Nowoczesne fluxy typu „no-clean” niby można zostawić, ale w praktyce też warto zmywać, jeśli zależy nam na estetyce modelu i przyczepności podkładu i farb. Fluxy aktywne (np. kwasowe) trzeba czyścić zawsze, bo inaczej spowodują korozję metalu!
Czym czyścić topnik po lutowaniu drutów?
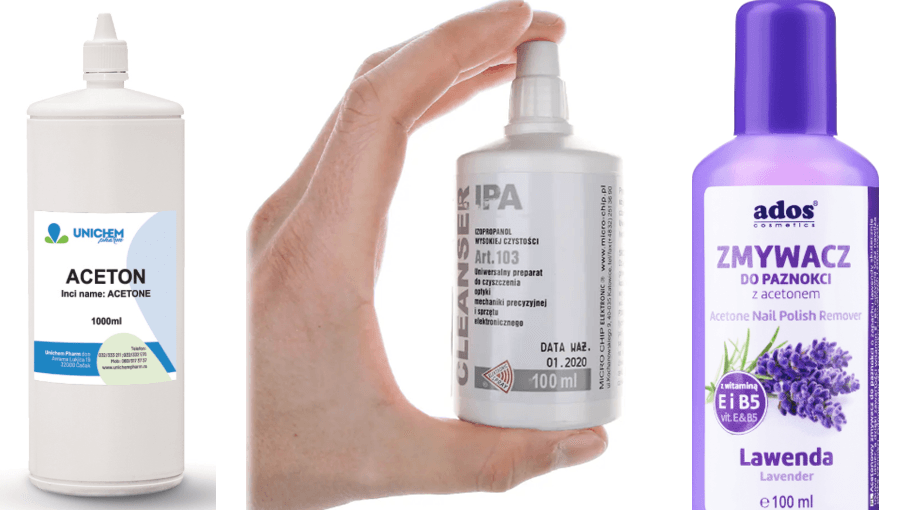
- Alkohol izopropylowy (tzw. IPA). Najlepszy i najczęściej stosowany. Rozpuszcza zarówno resztki kalafonii, jak i większość fluxów żelowych. Nie zostawia śladów, szybko odparowuje. Wystarczy nanieść pędzelkiem albo patyczkiem kosmetycznym i przetrzeć
- Denaturat / spirytus techniczny. Jest to tańsza alternatywa, działa gorzej niż IPA. Może zostawiać osad albo zabarwienie. Ja osobiście nie używam tych środków do czyszczenia
- Mamy też specjalne zmywacze do fluxu (np. od Kester, Amtech, AG TermoPasty). Są to dedykowane preparaty w sprayu lub płynie. Bardzo skuteczne, ale droższe
- No i aceton, chyba najbardziej powszechny. Jest Bardzo mocny, szybko czyści, ale trzeba uważać – może uszkodzić plastiki, farby czy izolacje przewodów. Aceton to ten sam związek chemiczny, który jest głównym składnikiem wielu zmywaczy do paznokci. Ale uwaga: Aceton „czysty” vs. zmywacz do paznokci. Czysty aceton techniczny bardzo skutecznie rozpuszcza kalafonię i resztki topnika. Kupisz go w sklepach chemicznych, budowlanych, czasem w Castoramie czy na Allegro. Jest agresywny.
Zmywacz do paznokci z acetonem, to rozcieńczony aceton, często z dodatkiem gliceryny, olejków zapachowych itd. Działa, ale słabiej niż czysty aceton techniczny. Jest mniej ryzykowny dla plastiku, ale może zostawiać tłusty film.
UWAGA! Uważaj na zmywacz do paznokci bez acetonu. Takich jest dziś sporo (np. na bazie octanu etylu). Nie nadają się do czyszczenia lutów – są za słabe.
Czyszczenie miejsca lutowania stosuję przed lutowaniem, jak i po lutowaniu. Przed lutowaniem trzeba odtłuścić powierzchnię lub oczyścić potencjalne zabrudzenia. Mogą być to również opiłki, które pozostały po szlifowaniu miejsca styku, ale o tym za chwilę. Do czyszczenia przed jak i po, używam patyczki kosmetyczne. Są idealne do punktowego czyszczenia spoin. Zresztą ten patent zapożyczyłem z pracy w elektronice, gdzie również używa się patyczki kosmetyczne.
Moja sugestia do modelarstwa
Do czyszczenia lutów na drutach – aceton (czysty albo z zmywacza) zadziała, ale trzeba uważać, by nie dotknąć plastikowych części modelu jeśli takie są. Bezpieczniejsza opcja – zawsze alkohol izopropylowy (IPA). Nie niszczy plastiku, farby ani izolacji.
Miałem wspomnieć jeszcze o mechanicznym przygotowaniu powierzchni do lutowania.
Jest to delikatne przeszlifowanie miejsca lutowania pilniczkiem lub nawet multi-narzędziem jak Dremel. Przeszlifowanie ma na celu zmatowienie powierzchni. Sprawienie, że zrobi się bardziej matowa i chropowata co ułatwia przyczepność cyny.
Ale dlaczego aż Dremel ? Czy naprawdę trzeba aż tak głęboko wciąć się w powierzchni styku ? Nie, nie trzeba. Ale jest to uzależniony od samego wyglądu danej konstrukcji. Na przykład w dalszej praktycznej części artykułu zobaczysz, że robię nacięcie w drucie stalowym, który będzie masztem w modelu okrętu Vittorio Veneto. Ten zabieg ma na celu zbliżyć się do konstrukcji prawdziwego masztu, w którym elementy są w siebie delikatnie wtopione, a więc druty muszą mieć wyżłobienie, w które trzeba wlać cynę. Dzieje się tam tak zwany efekt kapilarny, o którym też napiszę w części praktycznej. Przez użycie Dremela, oprócz wcięcia, które jest zgodne z techniczną specyfikacją danego elementu to również zastępuje on pilniczek, który pomaga na pozostawienie chropowatej powierzchni ułatwiającej lutowanie.
Lutownica nadmuchowa Hot-Air. Jakie ma zastosowanie w modelarstwie?
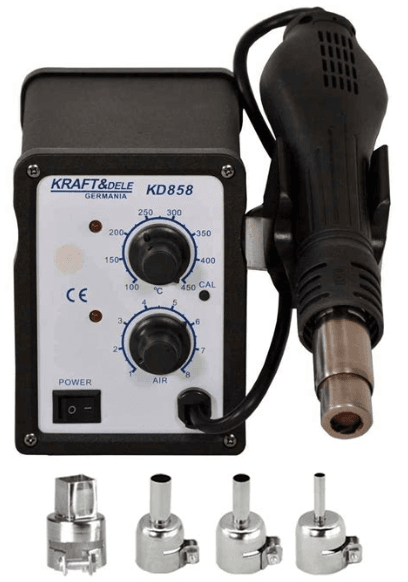
To urządzenie większość kojarzy z serwisów elektroniki – z wymianą układów scalonych czy lutowaniem elementów SMD. Ale okazuje się, że w modelarstwie również znajduje wiele zastosowań – i to nie tylko do lutowania drutów, ale też do pracy z plastikiem, klejami czy farbami.
 Jak działa lutownica nadmuchowa?
Lutownica nadmuchowa to tak naprawdę miniaturowa “suszarka przemysłowa”. W środku znajduje się grzałka ceramiczna lub metalowa oraz mała turbina lub wentylator, który wtłacza powietrze przez grzałkę. Powietrze rozgrzewa się do zadanej temperatury – zwykle od 100°C do 500°C – i wylatuje przez metalową dyszę. Dzięki temu można podgrzać lutowane elementy równomiernie i bez kontaktu grotu z metalem. To duża różnica wobec lutownicy grotowej – tam grot przekazuje ciepło punktowo, a w Hotair grzejesz cały obszar.
Na co uważać?
Powietrze ogrzewa nie tylko drut, który chcesz polutować, ale też wszystko dookoła, jeśli ustawisz zbyt dużą temperaturę albo zbyt mocny nadmuch – stopisz plastik, lakier albo zdmuchniesz drobne części w konstrukcji drucianej lub blaszkach fototrawionych. Trzeba też bardzo uważać podczas pracy z lutownicą nadmuchową w którym kierunku skierowana jest dysza, gdy trzymasz ją w dłoni. Ponieważ w uchwycie kolby zamontowany jest czujnik (magnetyczny lub mikroprzełącznik).
Kiedy kolba spoczywa w podstawce → sygnał trafia do elektroniki sterującej. Sterownik zmniejsza moc grzałki i często zwiększa nadmuch, by schłodzić dyszę. Po podniesieniu kolby z powrotem → stacja natychmiast podnosi temperaturę. A gdy ta temperatura jest naprawdę wysoka, to uważaj gdzie celujesz dyszą – na biurku jest wiele elementów, które możesz spalić, od samego blatu do ekranu monitora, modelu, elementów czy narzędzi. Ja celuję zawsze w powietrze, i to jest już nawyk.
Standardowe stacje hot-air mają dwa pokrętła lub przyciski:
- jedno do temperatury
- drugie do siły nadmuchu
Typowe zakresy:
- temperatura: 100–500°C
- nadmuch: od delikatnego „podmuchu świeczki” do strumienia, który przesuwa elementy na stole
W modelarstwie zwykle pracujemy w dolnym i średnim zakresie:
- 150–200°C – do formowania plastiku
- 250–320°C – do drobnych lutów drutów mosiężnych i miedzianych
- 350–400°C – do większych elementów metalowych
- powyżej 400°C – raczej tylko do elektroniki SMD lub cięższych prac
Dysze w lutownicach na gorące powietrze
Hot-Air daje ogromne możliwości dzięki wymiennym nasadkom, które skupiają lub rozpraszają powietrze.
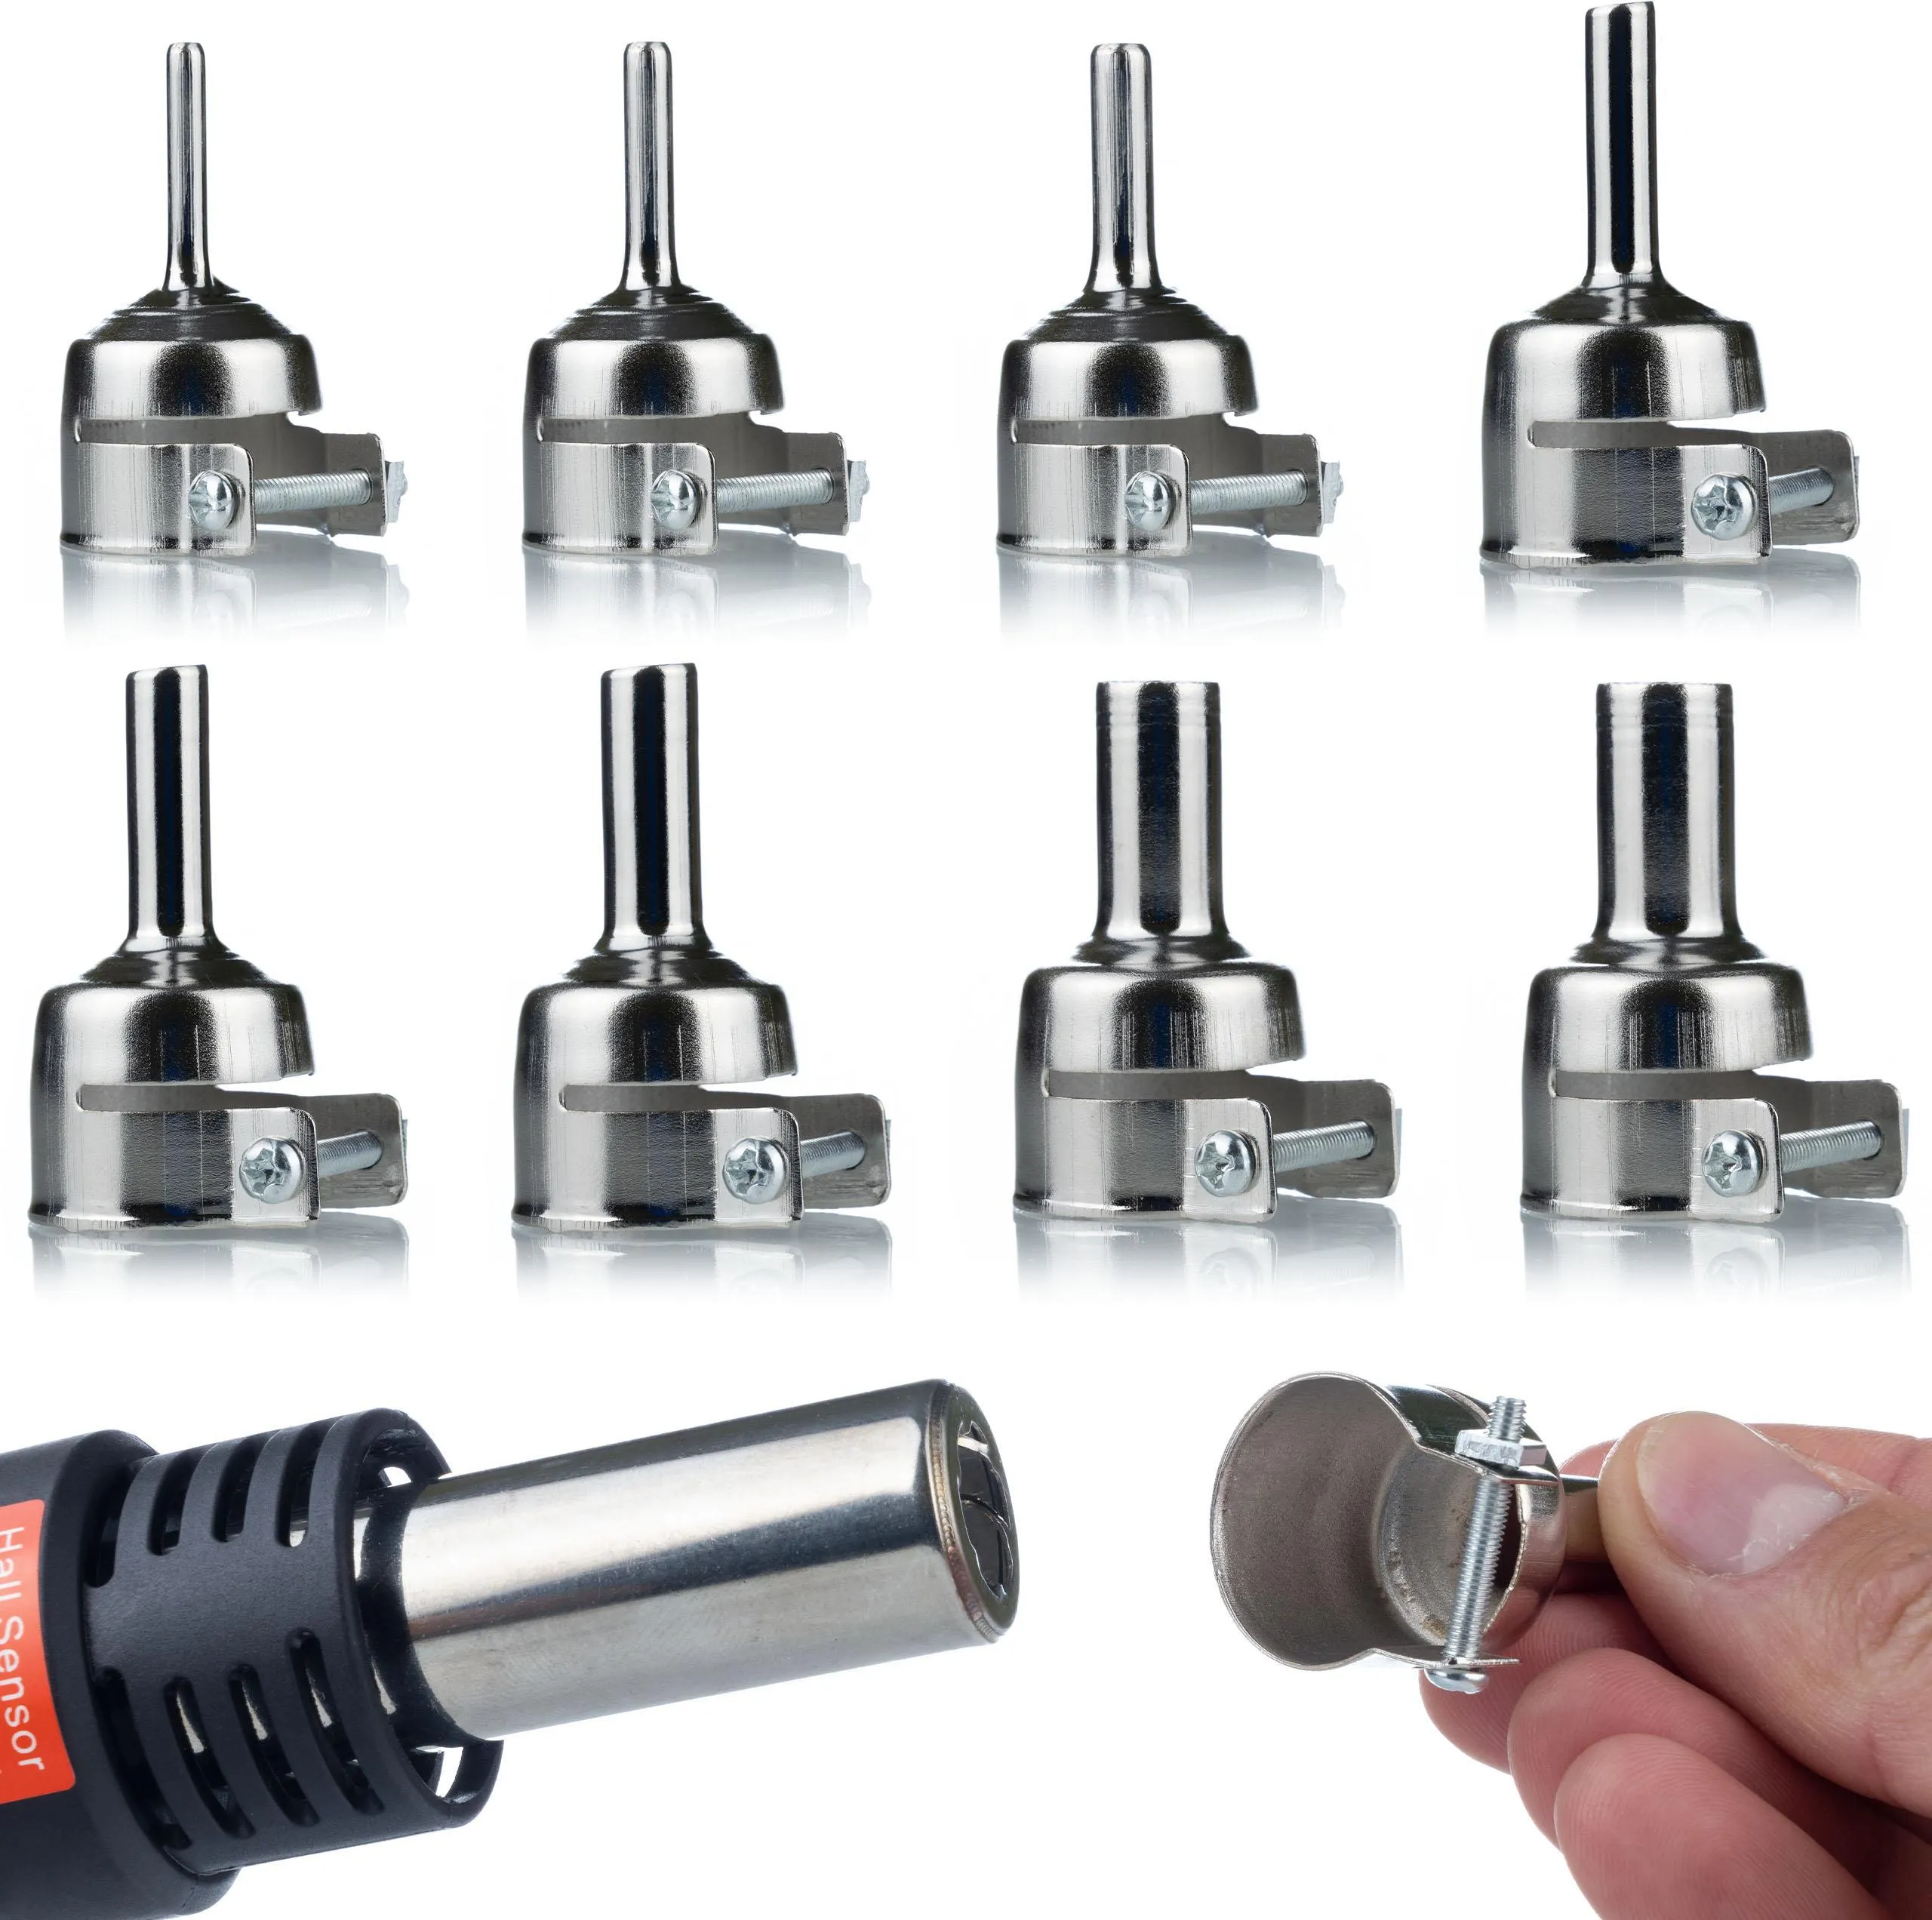
Dysza okrągła (cylindryczna)
- Najbardziej uniwersalna, dostępna w różnych średnicach: od 2 mm do nawet 10 mm
- Mała średnica = precyzja
- Duża średnica = szybkie nagrzewanie większej powierzchni
- W modelarstwie: do punktowego lutowania antenek, drucików, blaszek
Dysza płaska (prostokątna)
- Kształtuje strumień w cienką linię
- Świetna do podgrzewania wzdłuż krawędzi – np. gdy chcemy nagrzać cały reling czy fragment ramy
Dysze specjalne (do SMD)
- Prostokątne z rantami, tzw. kwadratowe – kierują ciepło dokładnie na mały obszar
- W modelarstwie rzadziej potrzebne, ale mogą pomóc przy skomplikowanych elementach
Zastosowania Hot-Air w modelarstwie:
Lutowanie drutów i blaszek
- Anteny, radary, relingi, maszty – łatwiej nagrzać kilka punktów naraz
- Efekt kapilarny działa lepiej, bo cały element osiąga jednolitą temperaturę
- Wygodne przy grubszych drutach mosiężnych czy stalowych, gdzie grotowa traci ciepło
Formowanie plastiku
- Podgrzanie elementu plastikowego do 150–200°C sprawia, że staje się plastyczny
- Możesz wyprostować skrzywioną część, wygiąć antenę albo nadać kształt osłonie
- Trzeba uważać – sekundę za długo i plastik się topi.
- Air-Hot usuwa też farby i kalkomanie, ale trzeba być tu bardzo ostrożnym z siłą nadmuchu oraz temperaturą
- Gorące powietrze rozluźnia farbę akrylową lub klej od kalkomanii
- Dzięki temu można zdjąć je bez użycia agresywnych chemikaliów
Czyszczenie i rework
- Podgrzanie starego lutu ułatwia jego usunięcie
- Możesz poprawić źle ustawiony drut, rozgrzewając go bez dotykania grotem
Napiszę jeszcze kilka ciekawostek w części praktycznej.
Część praktyczna z lutowania
Zapraszam na część praktyczną, czyli realne zastosowanie lutowania na przykładzie elementów, które znajdują się w modelach – nie tylko kartonowych. Całkiem na dole znajdują się filmy, które powstały w oparciu o ten artykuł. Jeśli chcesz obejrzeć proces lutowania w praktyce, nagraną kamerką to zapraszam na dwa filmy.
Coś łatwego na początek. ME BF 110G-4
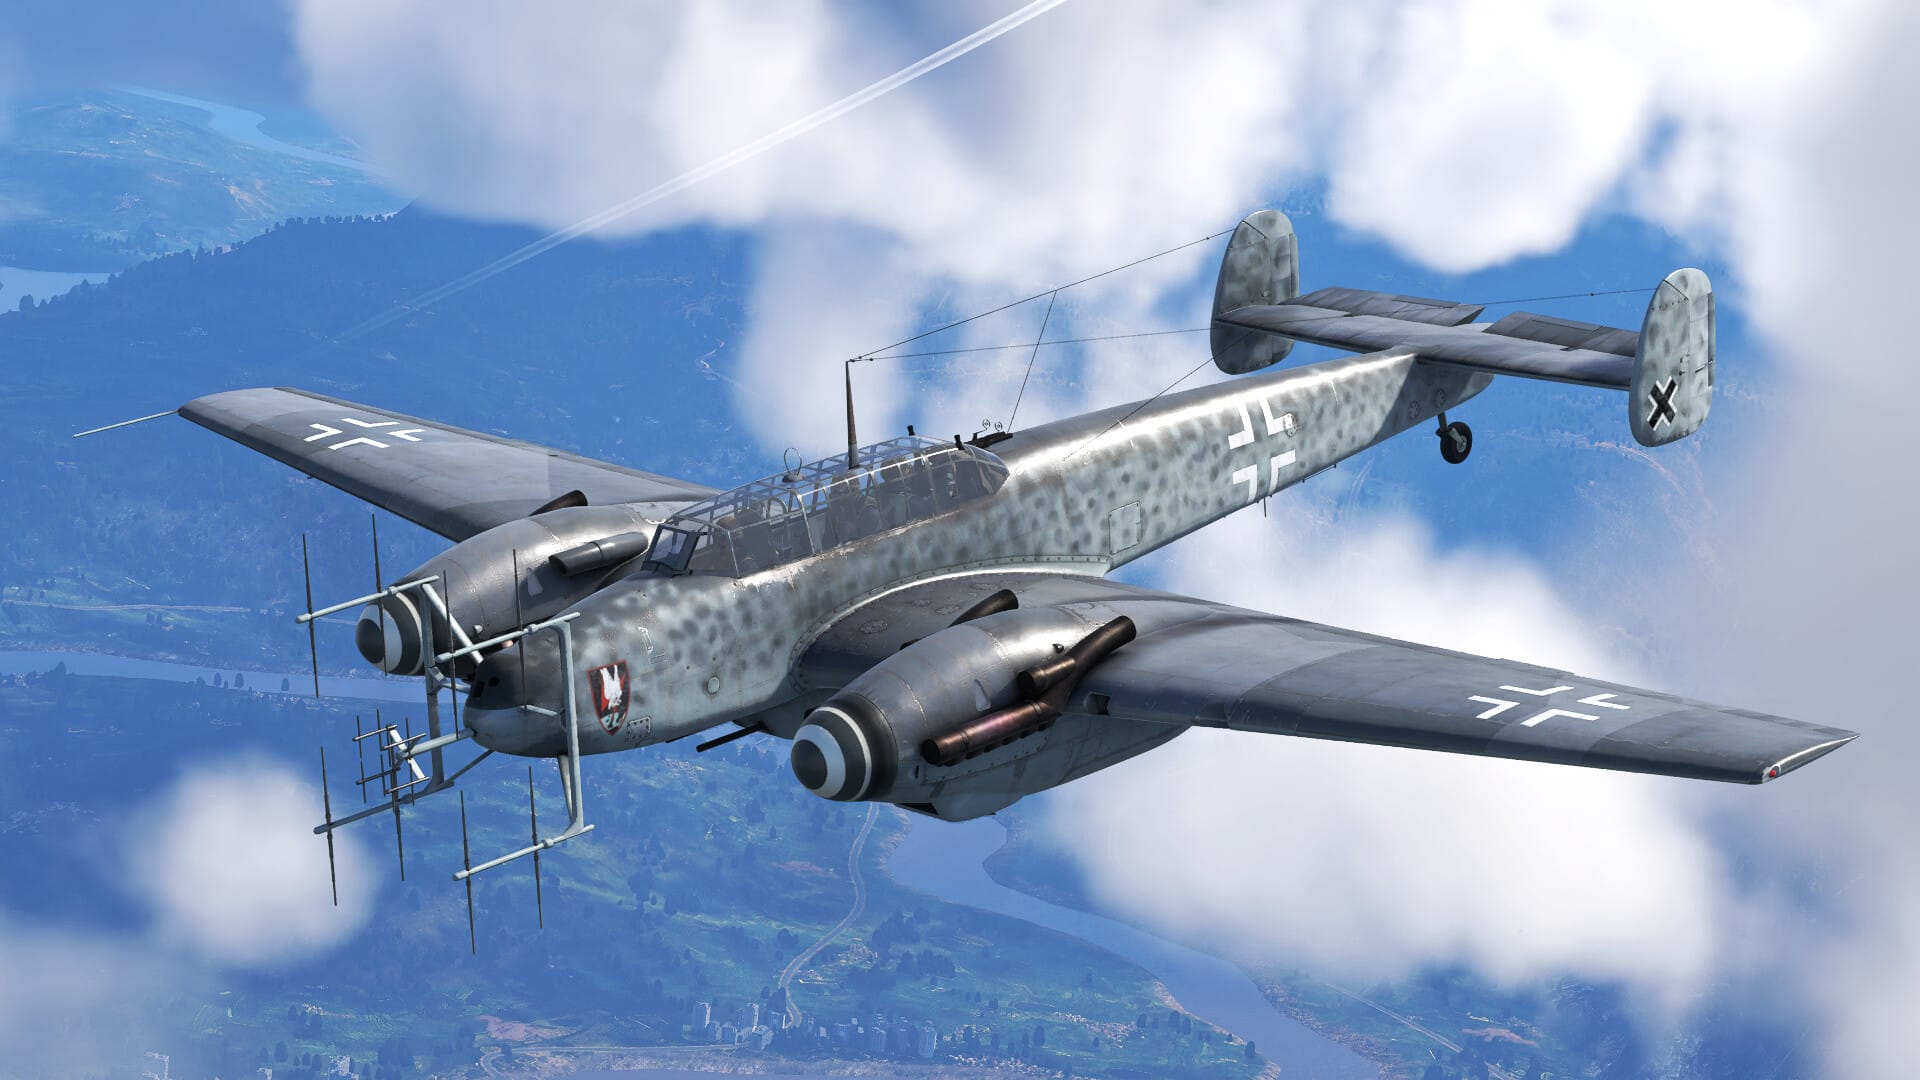
Na dziobie Messerschmitta Bf 110G-4 z II wojny światowej widać charakterystyczne anteny radaru Liechtenstein, nazywane “porożem jelenia”. To właśnie te cienkie druciki. W modelu ich montaż to spore wyzwanie – bo są kruche i łatwo się odklejają. Dlatego zamiast kleju świetnie sprawdzi się lutowanie – cyna otuli drucik i stworzy trwałe połączenie, które przetrwa nawet mocniejsze dotknięcie podczas pracy nad modelem.
Zaczynam od prostowania drutów. W zależności od grubości drutu zawijam pętlę na spojeniu pęsety, oraz drugi koniec drutu również zawijam na drugie spojenie pęsety. Gdy końcówki drucików są stabilnie zawinięte, mogę używając siły z wyczuciem, aby nie urwać połączenia, naciągać taki drut ze szpuli.
Do prostowania grubszych drutów z mosiądzu i stalowych używam niewielkich kombinerek, ale mogą to być inne masywniejsze przedmioty, np. dwa młotki, czy kombinerki. Ważne jest, aby dwie końcówki drutu były porządnie owinięte wokół narzędzia, żeby drut nie rozwiązał się podczas naciągania lub nie urwał. Należy wykonywać to z wyczuciem oraz zachowaniem bezpieczeństwa, bo taki drut jeśli się urwie lub rozplącze to naprężony może strzelić w twarz.
Na potrzeby wykonania anteny do Messerschmitta używam druciki o średnicy 1 mm, 0,4mm oraz 0,25mm. Oczywiście pamiętajcie, że grubość tutaj nie jest zgodna z rzeczywistością, bo chcę tylko pokazać jak zbudować konstrukcję opierając się na zdjęciu z internetu. Nie mam nawet takiego modelu w mojej kolekcji, więc jest to totalna improwizacja, ale chcąc zachować pewną zgodność w proporcjach wykonam ten element z trzech grubości drucika, żeby pokazać jak się z nim pracuje.
Każde połączenia jednej końcówki drutu z drugim trzeba ładnie oprawić. To znaczy wyrównać krawędzie, zeszlifować, a nawet w niektórych konstrukcjach, gdzie łączenie jest pod jakimś kątem, spiłować końcówkę drutu właśnie pod tym kątem, aby pasując takie łączenie na sucho, dwie końcówki się ze sobą stykały. Ja tu najczęściej używam metalowy pilnik do paznokci, jest odpowiedni do miękkiego drucika z mosiądzu.
W rzeczywistości korzystając z szablonu na podstawie którego widać w zeszycie z modelem kształt konstrukcji, wystarczy taki kawałek szablonu nakleić na powierzchnię hipsu, która jest miękka, ale sztywna i to powoduje, że właśnie na tym materiale bardzo fajnie tnie się drut. Ja nie mam takiego szablonu, dlatego użyłem fragment papieru milimetrowego, aby mniej więcej wyznaczyć proporcje i linie kształtu.
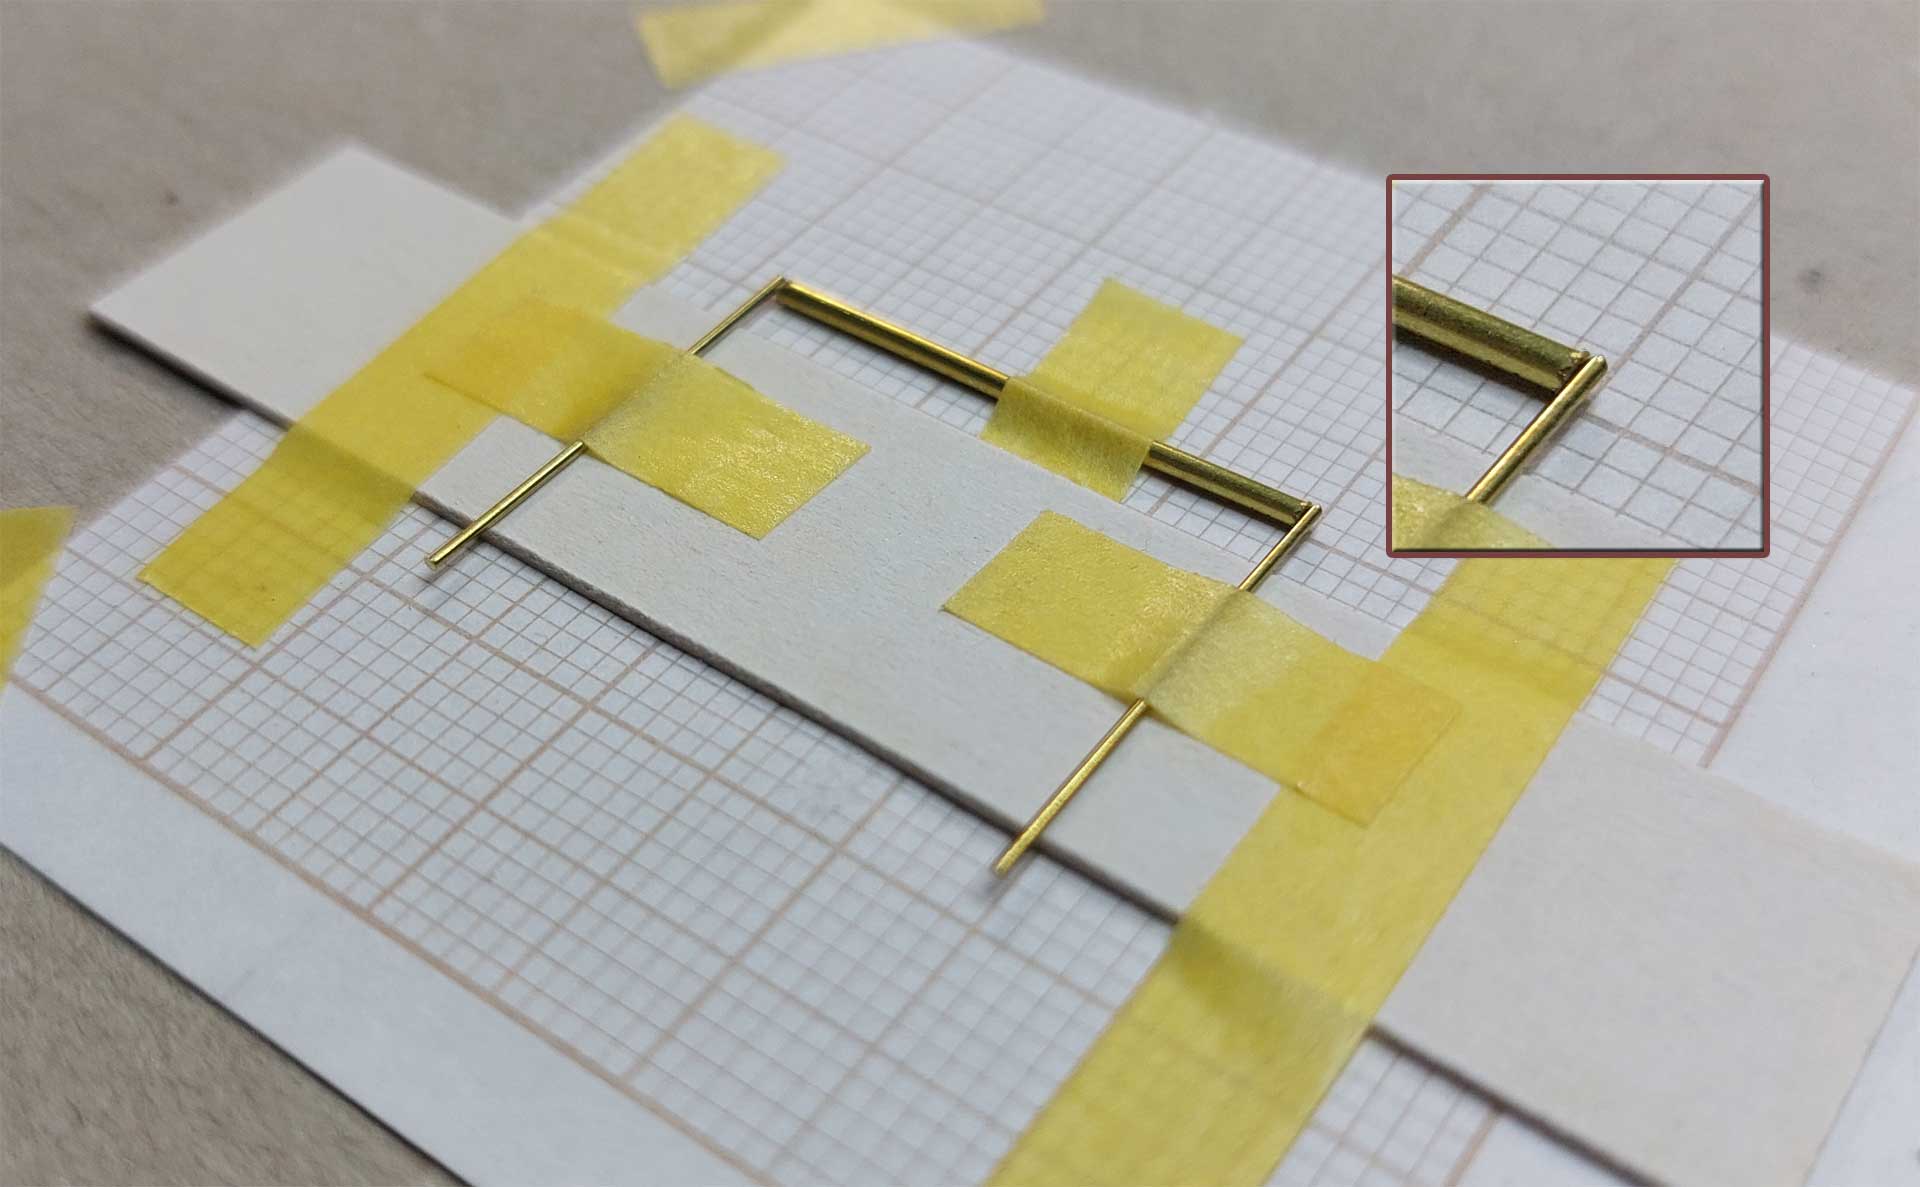
Na tym prostym przykładzie anteny w modelu samolotu to świetny przykład gdzie lutowanie się przydaje. Takie proste połączenie można oczywiście skleić klejem CA, ale tutaj na pewno nie będziesz mieć problemów podczas malowania pędzelkiem. Malując takie połączenie klejone, nie będziesz też mieć większego problemu malując aerografem lub sprayem, bo trudniej jest takie połączenie uszkodzić.
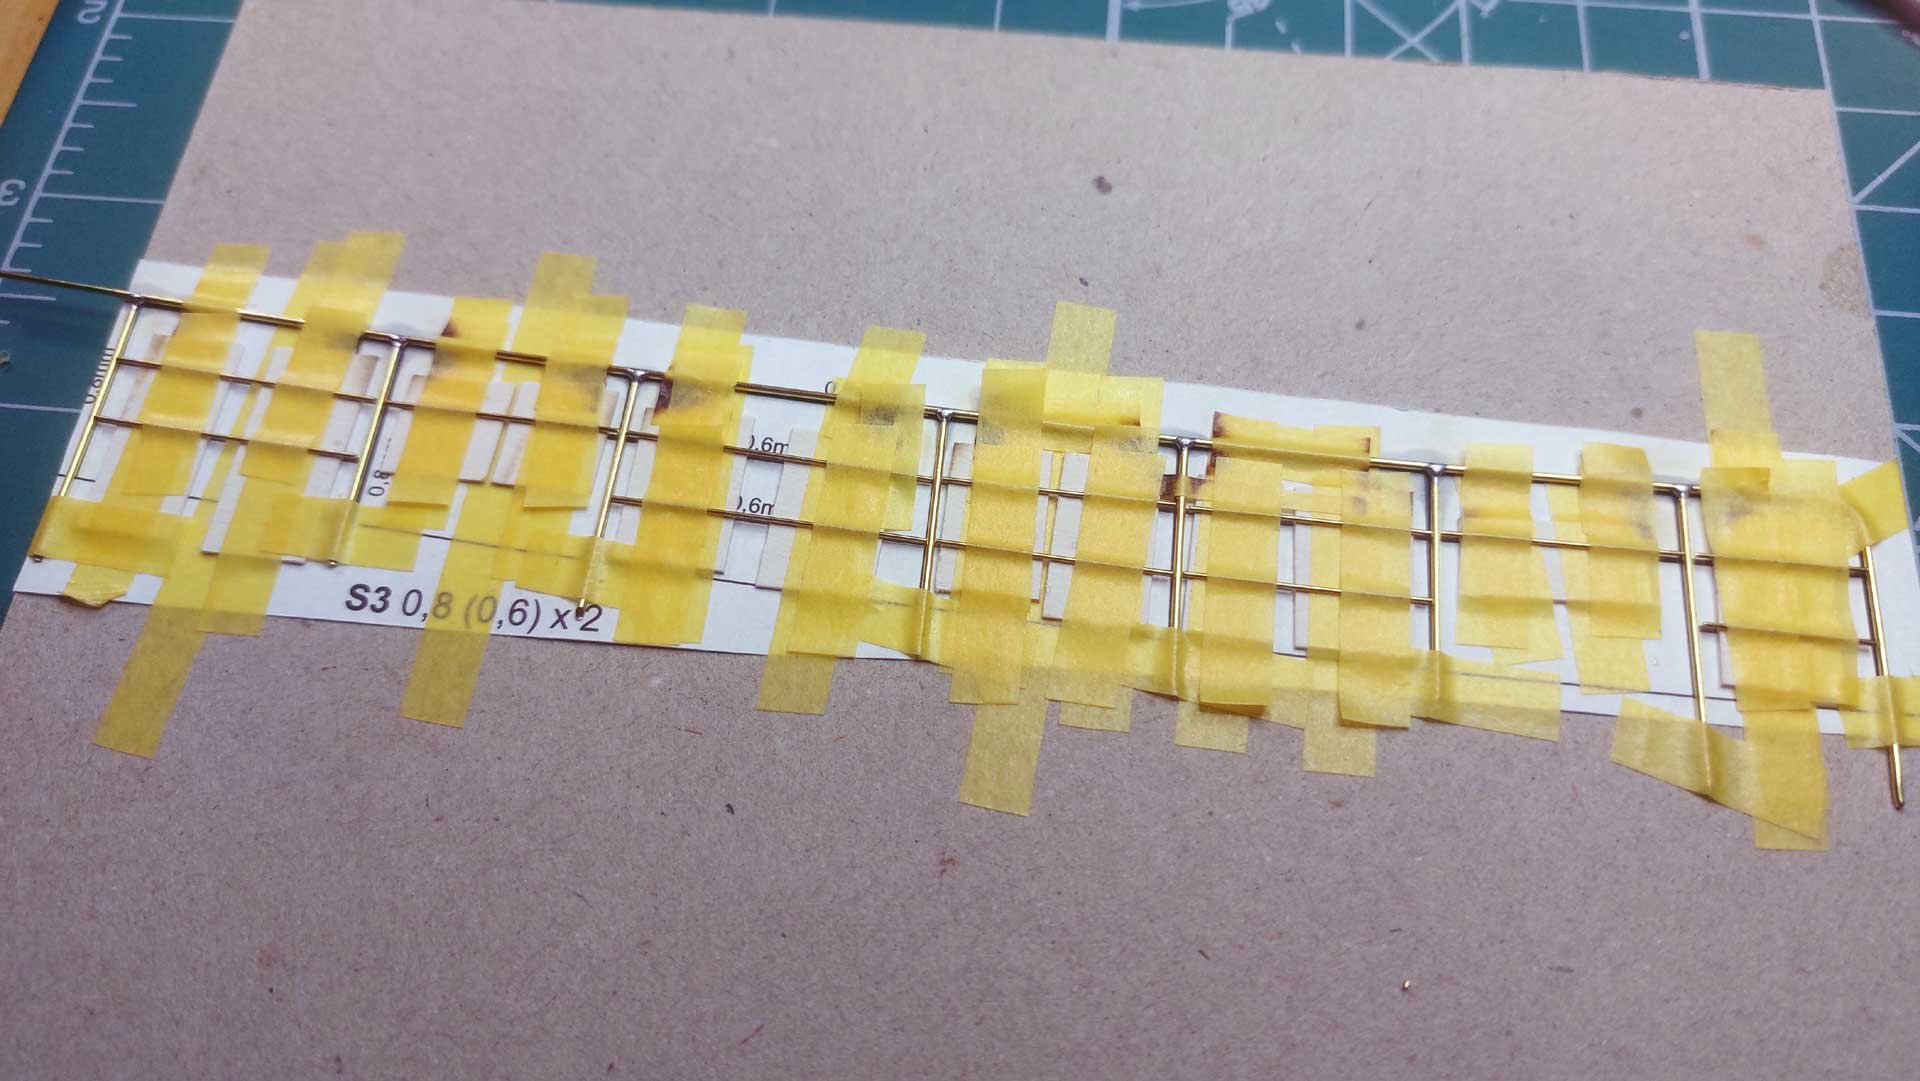
Końcowy kształt układam na sucho i usztywniam taśmą modelarską, może też być malarska. Robię to, żeby podczas dotykania połączenia aplikatorem fluxu czy końcówką grota lutownicy nie naruszyć pierwotnego kształtu.
Możesz zobaczyć na powyższym zdjęciu usztywnione druciki. Pod drucikiem 0,4 mm podłożyłem skrawek tekturki o grubości 0,2 mm żeby wyrównać miejsce styku w łączeniu na narożniku, aby było wycentrowane.
Delikatnie nanoszę niewielką ilość fluxu. To ma być dosłownie muśnięcie, a następnie przy niewielkiej ilości cyny łączę ze sobą dwa oddzielne druciki. Pamiętaj, żeby dać tu naprawdę niewielką ilość cyny, żeby nie zalać takiego połączenia. Zalane połączenie wygląda nieestetycznie, a nadmiar cyny trzeba szlifować pilniczkiem. Zbyt długotrwałe szlifowanie pilniczkiem może osłabiać lut i takie połączenie może się zerwać. Dlatego aplikuj cynę z wyczuciem. Najlepiej daj kropkę na końcówkę grotu, a następnie w miarę szybko i zręcznie przenieś tą kropkę cyny na styk połączenia. Szybko i zręcznie oznacza tak, aby nie wypalić topnika z grotu, a zręcznie, aby nie zalać lub naruszyć formy konstrukcji.
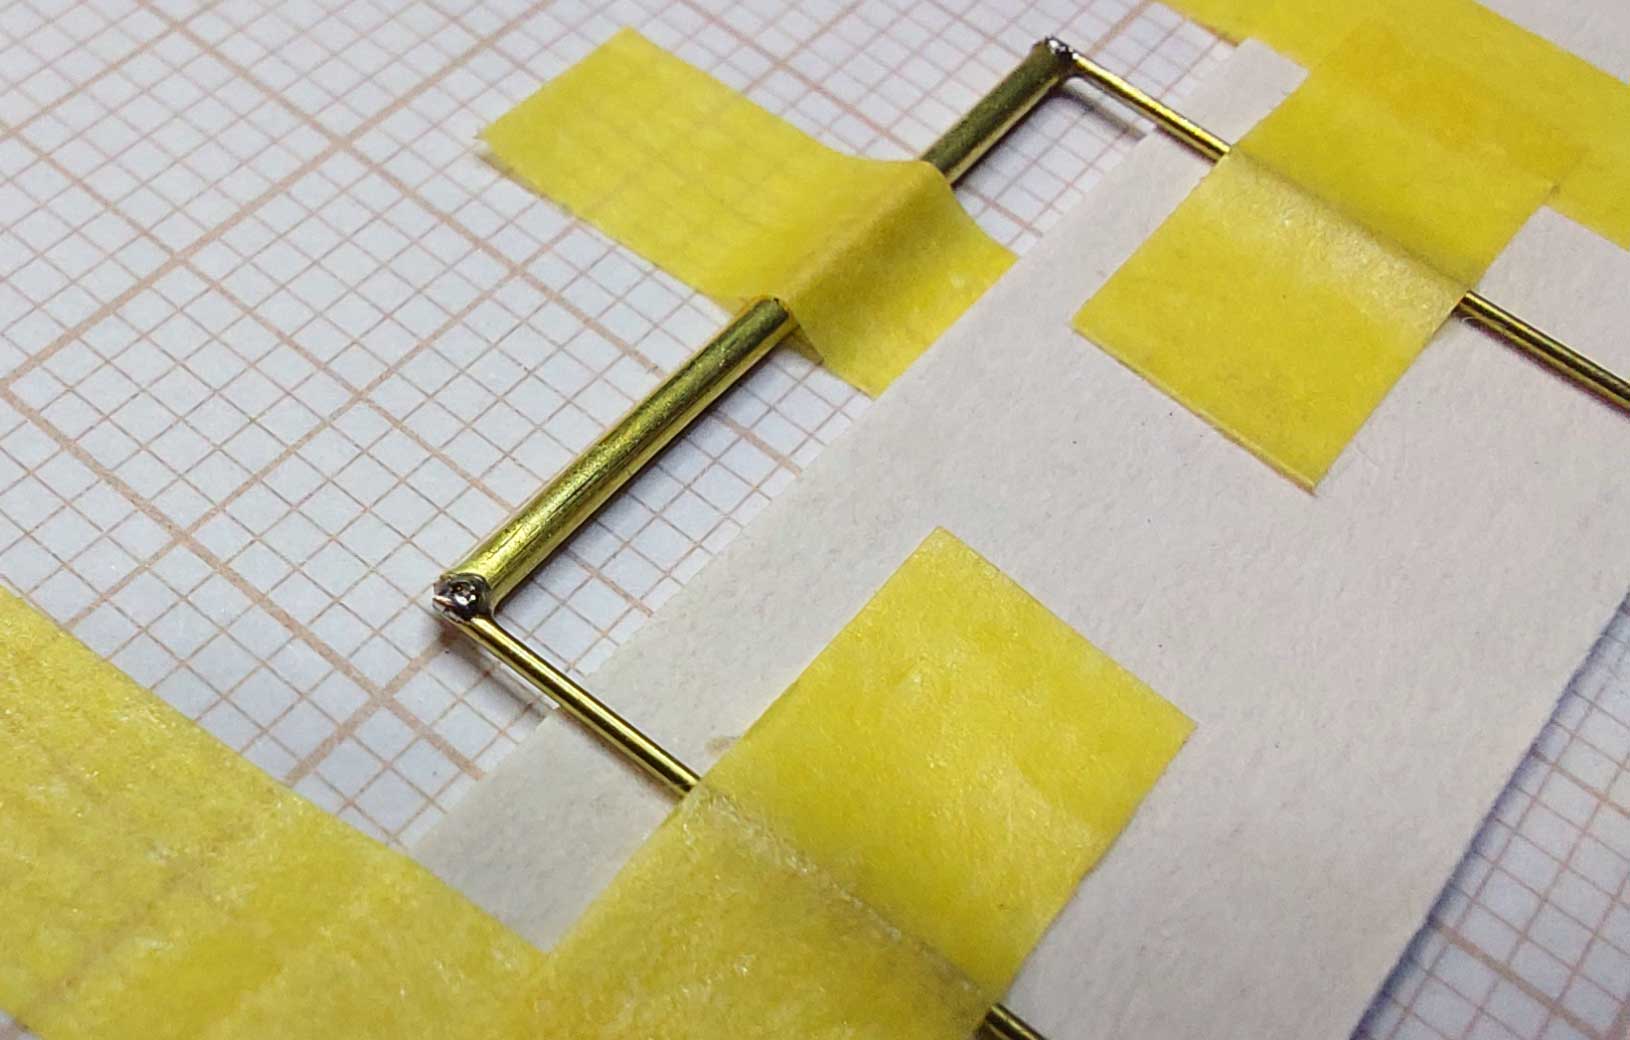
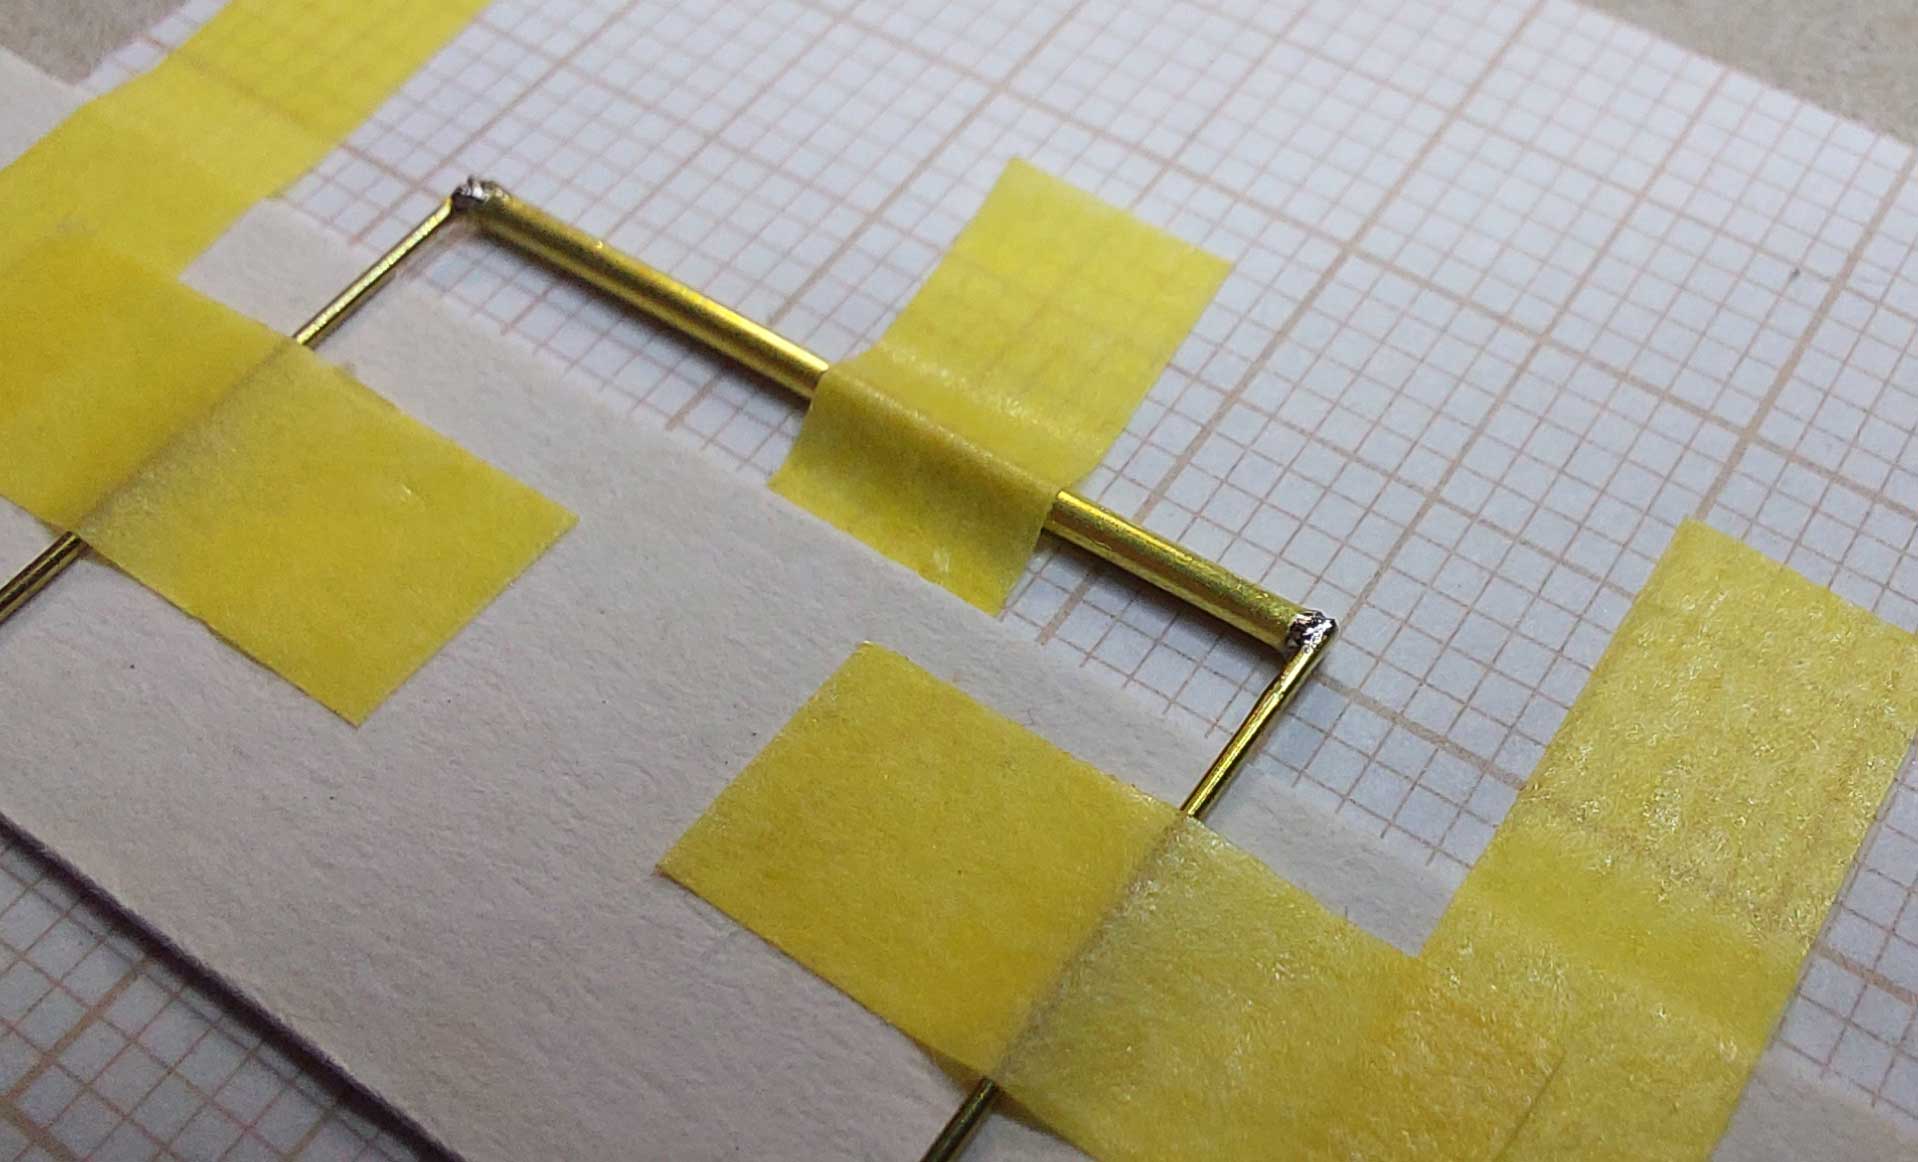
Czas na te najcieńsze druciki 0,25 mm. No tutaj zastosujemy nieco inną technikę nanoszenia cyny, a mianowicie przygotujemy sobie najpierw miejsce łączenia styku. Będzie to o wiele skuteczniejsze jeśli chodzi o trwałość połączenia, nic się nie oderwie. A przede wszystkim będzie czysto i estetycznie.
Ustawiam sobie położenie drucików wg koncepcji. Pamiętaj, że pracując z prawdziwym szablonem, używaj go zamiast papieru milimetrowego, który ja użyłem do tej wideo-prezentacji. Unieruchamiam całą konstrukcję i naznaczam sobie końcówką strzykawki wypełniając go lekko pastą lutowniczą. A następnie takie miejsca pokrywam delikatną cieniutką warstewką cyny. Musi być ona naprawdę cienka i niewielka, aby łączna grubość drucika i tej nacynowanej powierzchni nie rzucała się w oczy, różnicą grubości. No w elektronice na coś takiego się mówiło, żeby nie zrobić “gluta”, o który nie łatwo stosując za dużo cyny lub za duży grot do małych podzespołów.
Również pokrywam cieniutką warstewką cyny drugą stronę łączenia, tak żeby w rezultacie miejsca łączenia się drucików były delikatnie nacynowane.
Po ułożeniu ostatecznej wersji projektu takiej konstrukcji, daję niewielką ilość fluxu. A następnie rozgrzewając jednocześnie jeden drucik i ten przylegający, dociskam grotem styk i takie połączenie zastygając jest gotowe. Powtarzam to dla wszystkich łączeń. Nie zapominaj nigdy o niewielkiej ilości fluxu jeśli miejsce styku wygląda na suche.
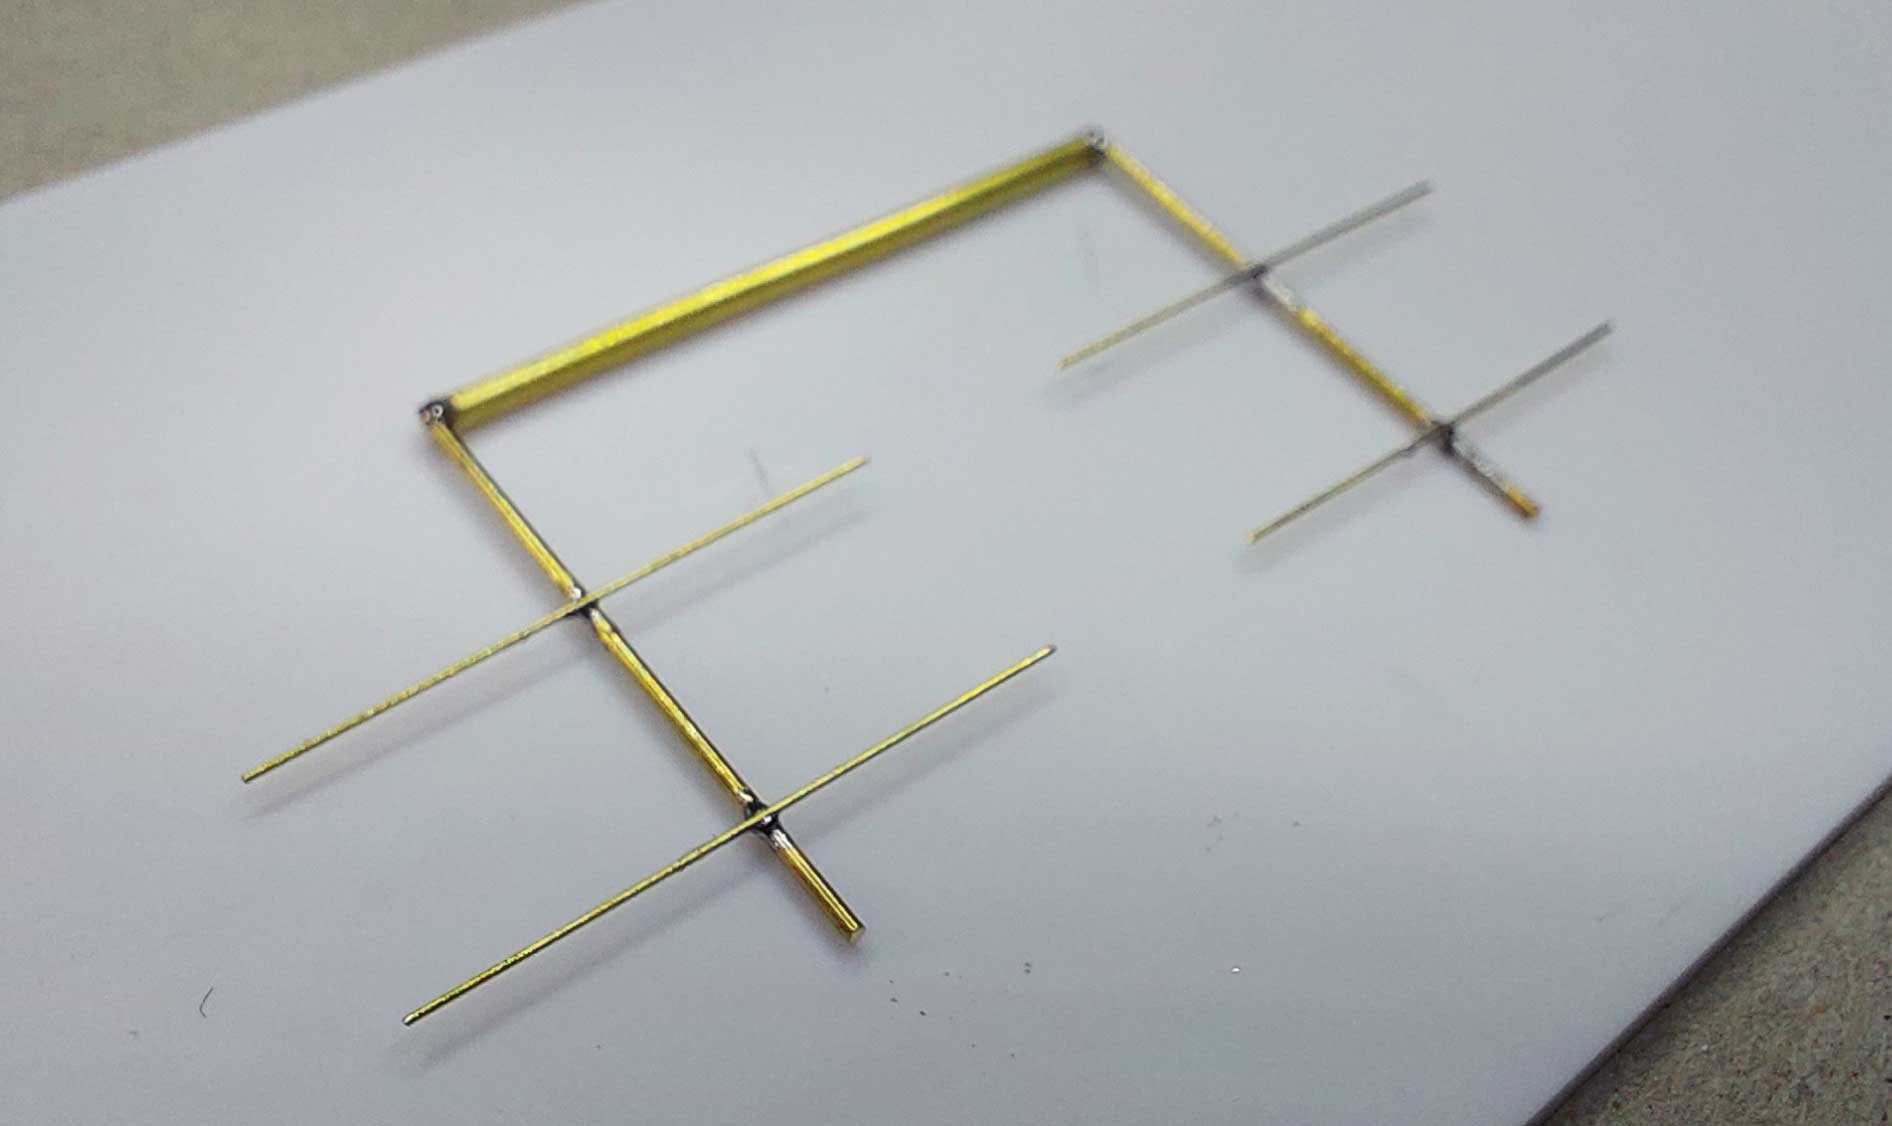
Gdy wszystkie elementy są połączone lutowaniem zabieram się za usunięcie zbędnych części drutu. Ja się nauczyłem systematyzacji pracy z różnymi materiałami, dlatego na poczekaniu wymyśliłem taki koncept, aby nie lutować czterech osobnych drucików, tylko dwa na krzyż i na końcu wyrównać je ostra żyletką. Dzięki temu można oszczędzić czas, żeby nie lutować każdego z czterech osobno, ale przede wszystkim zgadza się symetria i długości.
Na końcu pozostaje delikatne usunięcie pilniczkiem nadmiaru cyny. Jest ona niewielka, ale można jeszcze przed malowaniem poprawić ogólnie estetykę spoiny. Po mechanicznym oczyszczeniu spoiny, usuwam opiłki cyny lub pozostałości fluxu środkiem do czyszczenia fluxu.
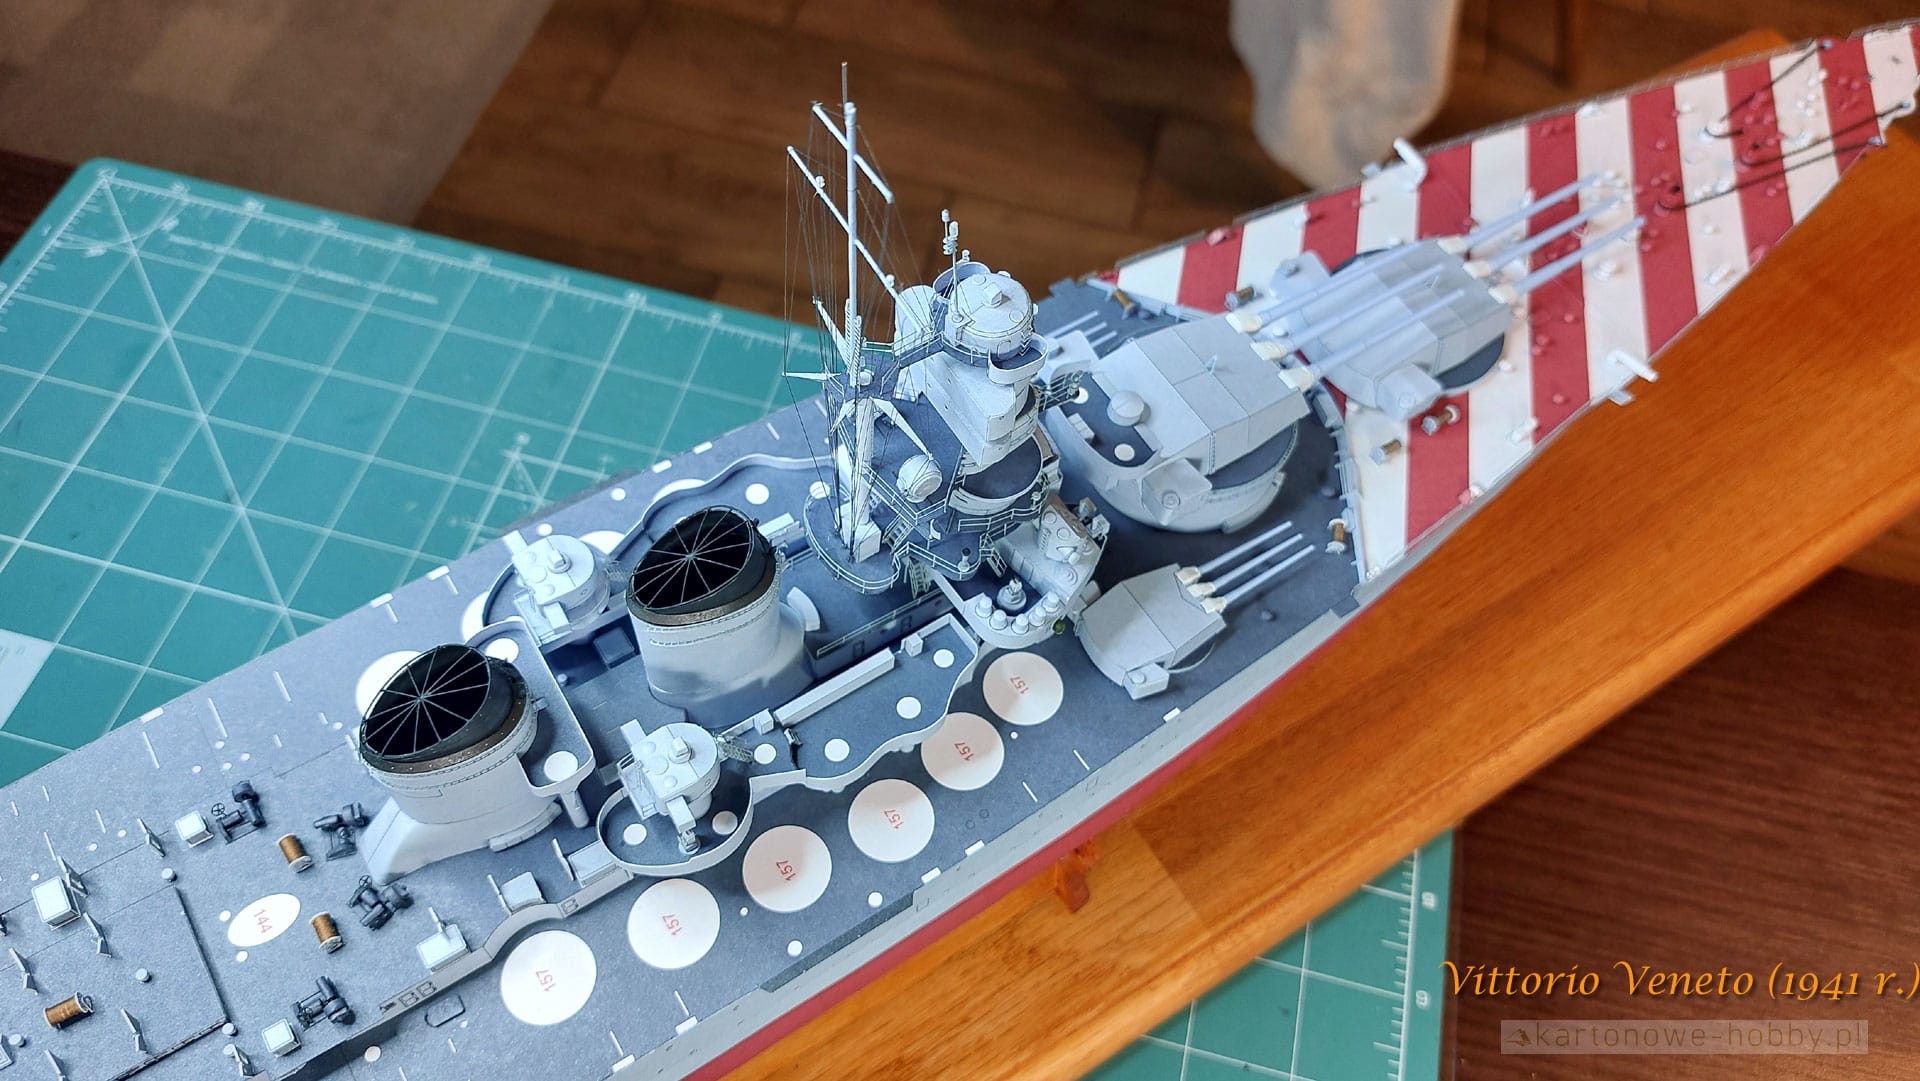
Vittorio Veneto Okratowanie komina (korona komina)
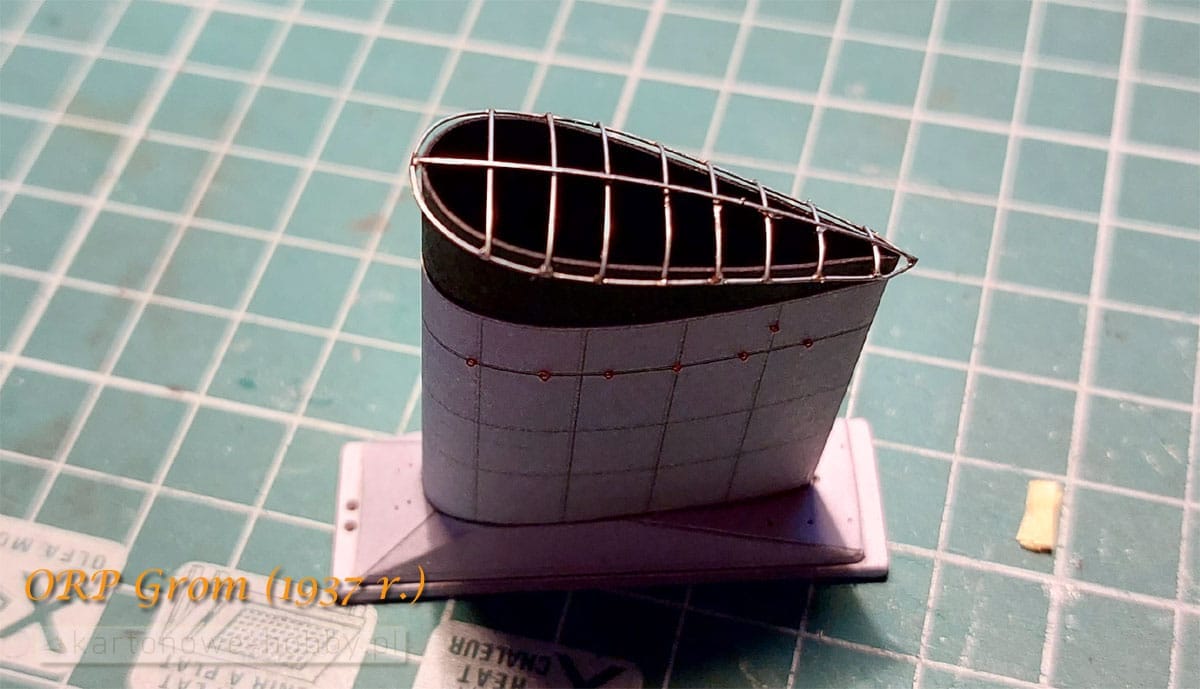
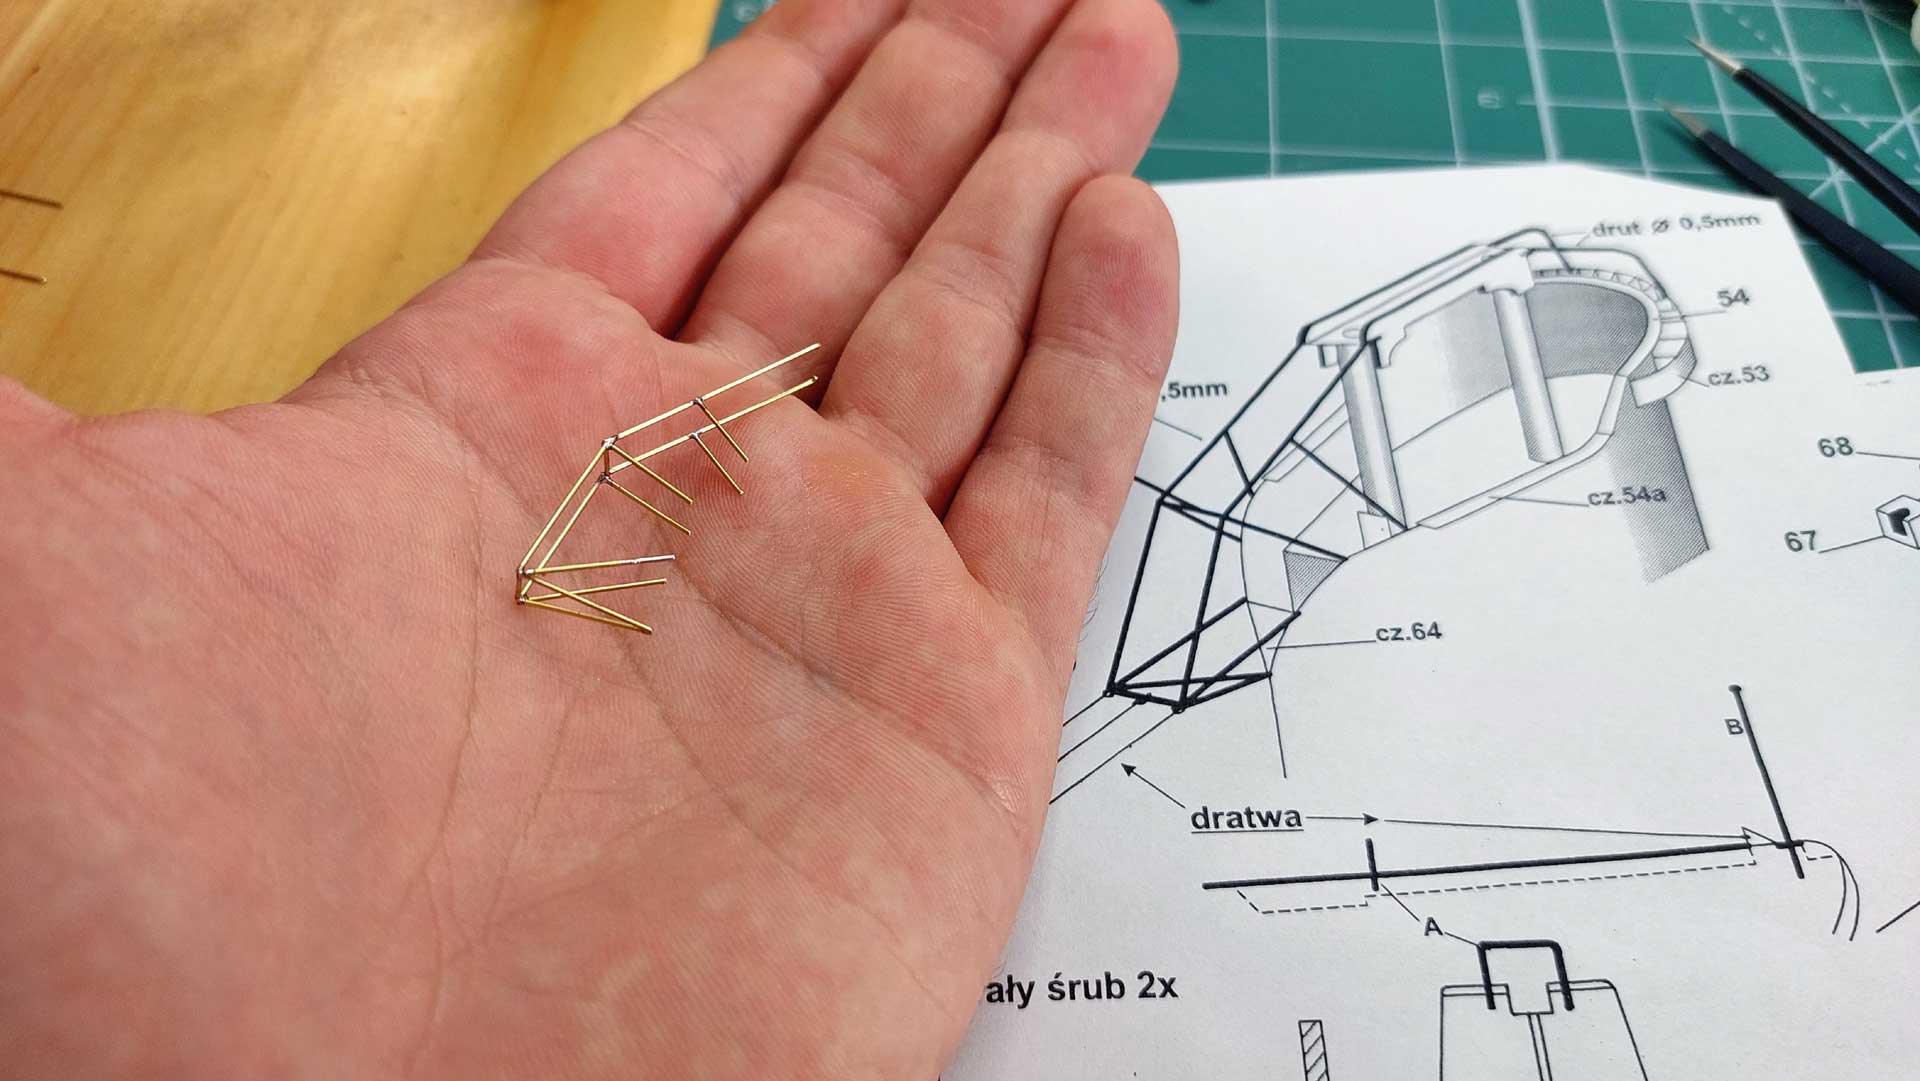
Czas na prawdziwy element, który wykonam do modelu Vittorio Veneto, którego foto-relację możesz zobaczyć m.in na tym blogu. Wykonam okratowanie, czy jak ktoś woli nazwę rusztowanie czy koronę komina. Jest ona wykonana z szablonu z drucika o grubości 0,25 mm. W g instrukcji na szablonie należy użyć drucik o grubości 0,2 mm, ale niestety nie posiadam takiego, a różnica między 0,25 nie powinna być odczuwalna.
Przygotowałem sobie druciki oraz przykleiłem szablon do tekturowej podstawki na której będzie odbywało się lutowanie. Zgodnie z szablonem, ustawiam druciki na kreskach, aby odzwierciedlić wydrukowany kształt. Każdy drucik unieruchamiam przy użyciu taśmy Tamiya.
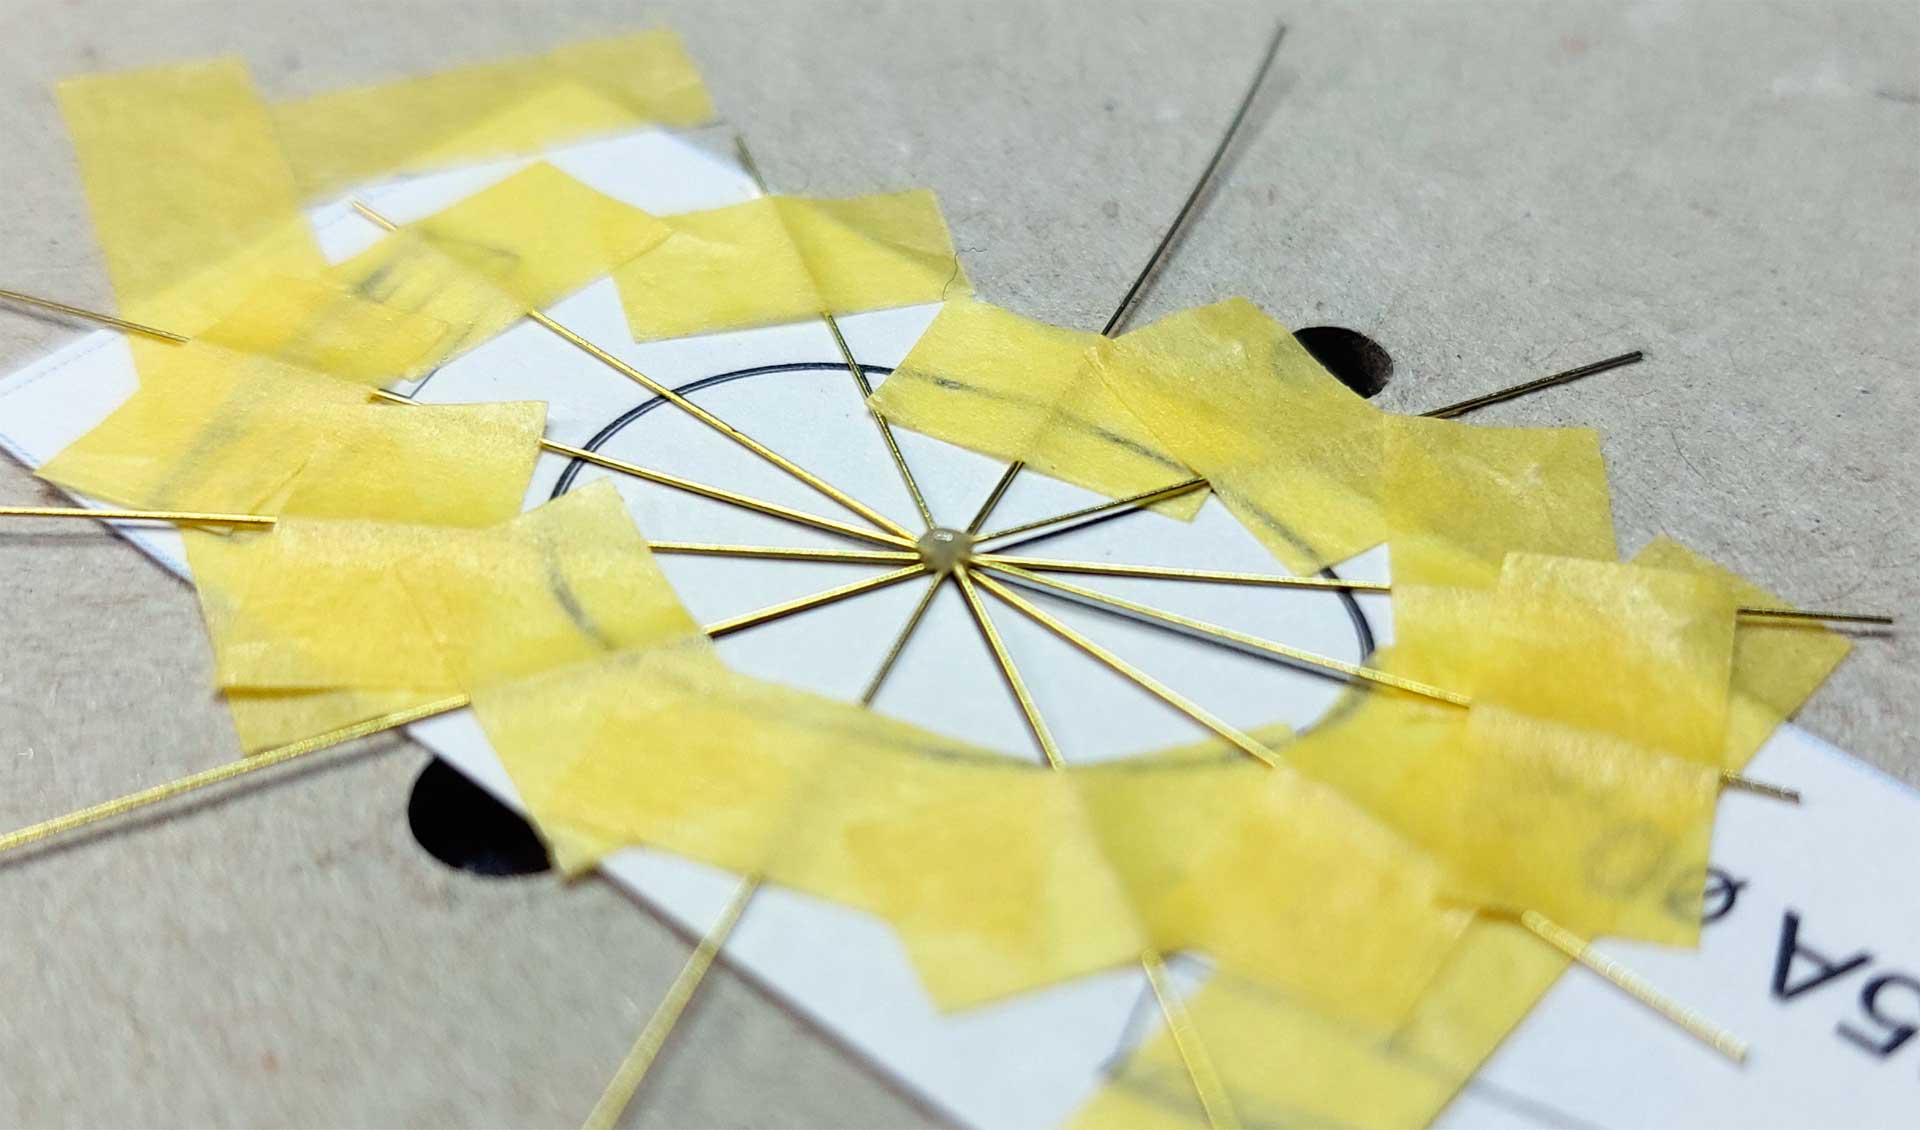
Na środku łączenia wszystkich końcówek z cienkiego drutu stawiam kropeczkę fluxu jak widać na powyższym zdjęciu.
Miejsce takie zostaje połączone przez rozgrzany grot lutownicy i cieniutką cynę. Ja tutaj w tym filmie użyłem cyny ołowiowej o grubości 0,38 mm a więc bardzo cieniutkiej, bo do tak cienkich drucików sprawdza się znakomicie. W części teoretycznej pokazywałem swoje pasty lutownicze, mówiłem o kilku produktach, m.in. o fluxie Amtech, ale ostatecznie wybrałem flux Alpha OM-338.
Na końcu najpierw usuwam namiar fluxu, żeby miejsce łączenia nie było tłuste i mokre. Potem pilniczkiem używam nadmiar cyny i na końcu jeszcze raz chemicznie usuwam nadmiar opiłków.
Pozostaje teraz tylko wyciąć płaski kształt z podstawki i nadać mu zaokrągloną formę, zgodnie z szablonem, który pokazuje element z różnych perspektyw.
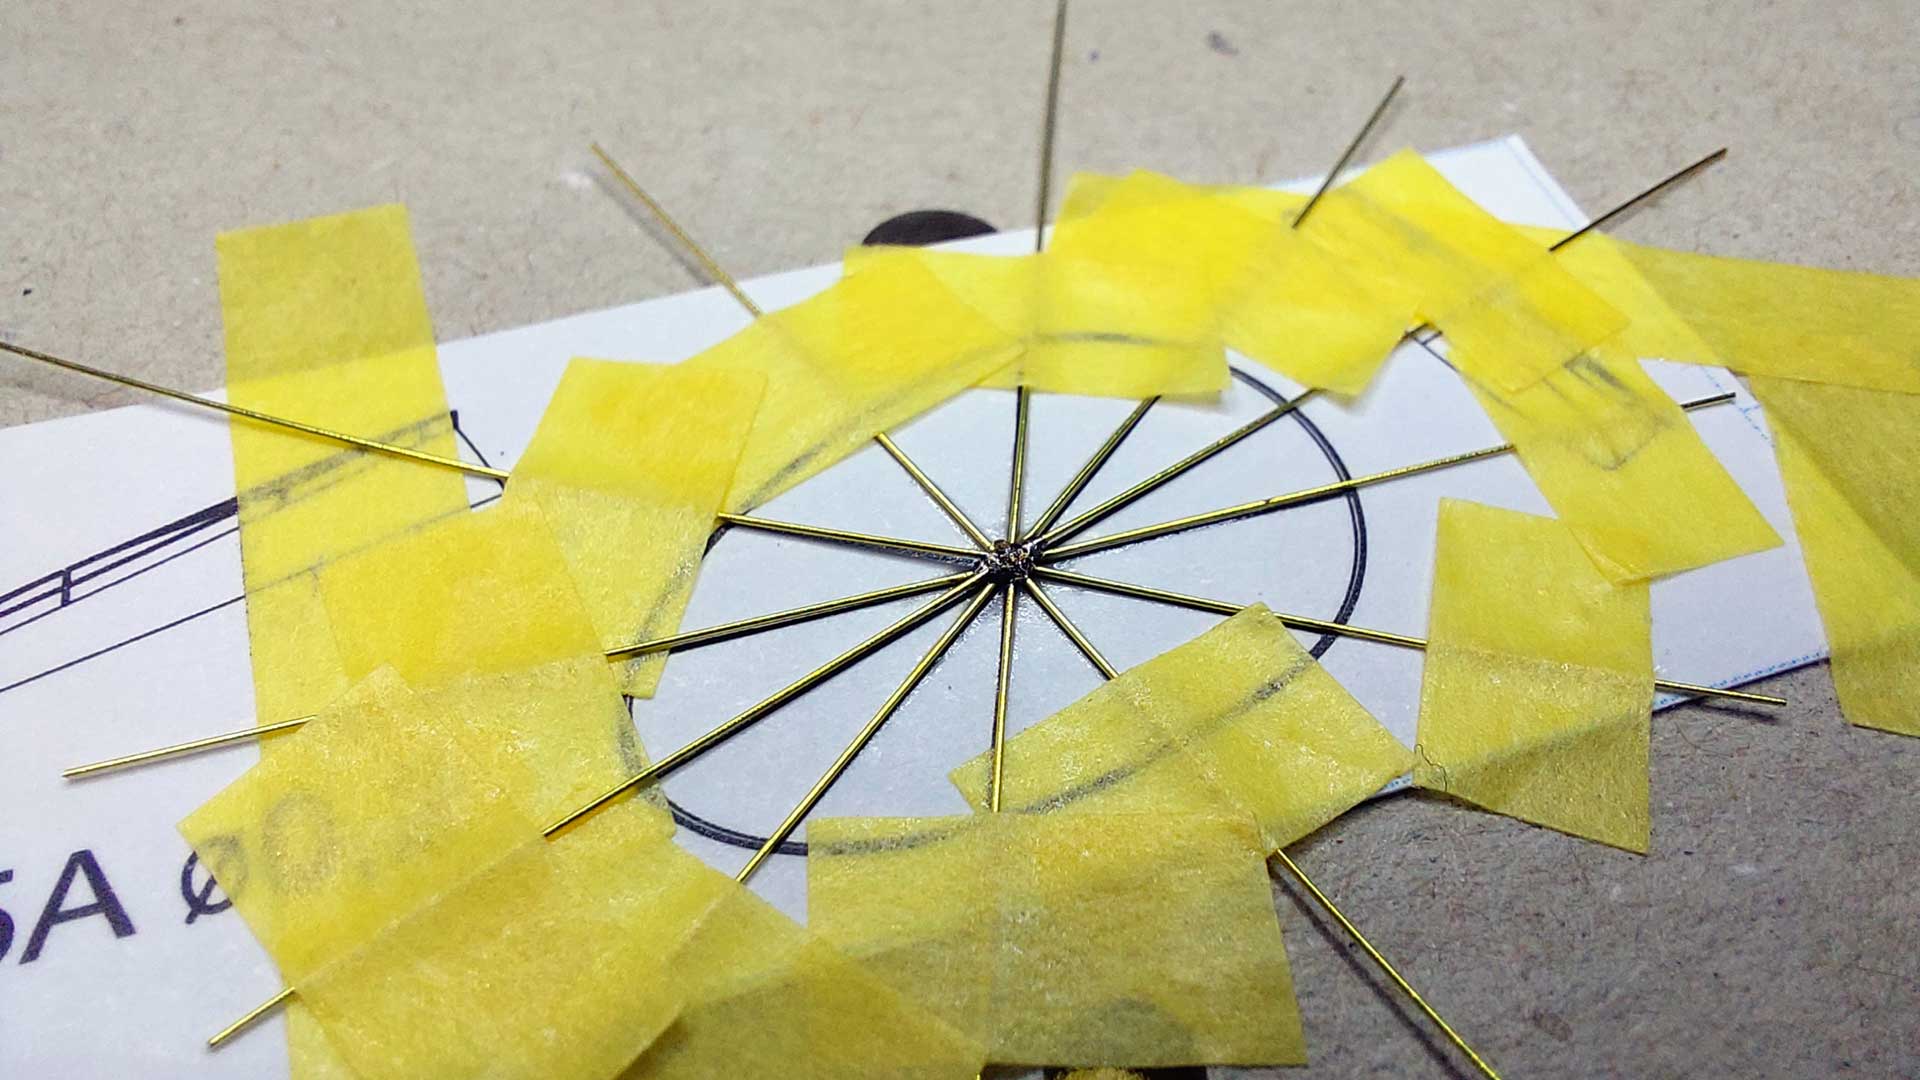
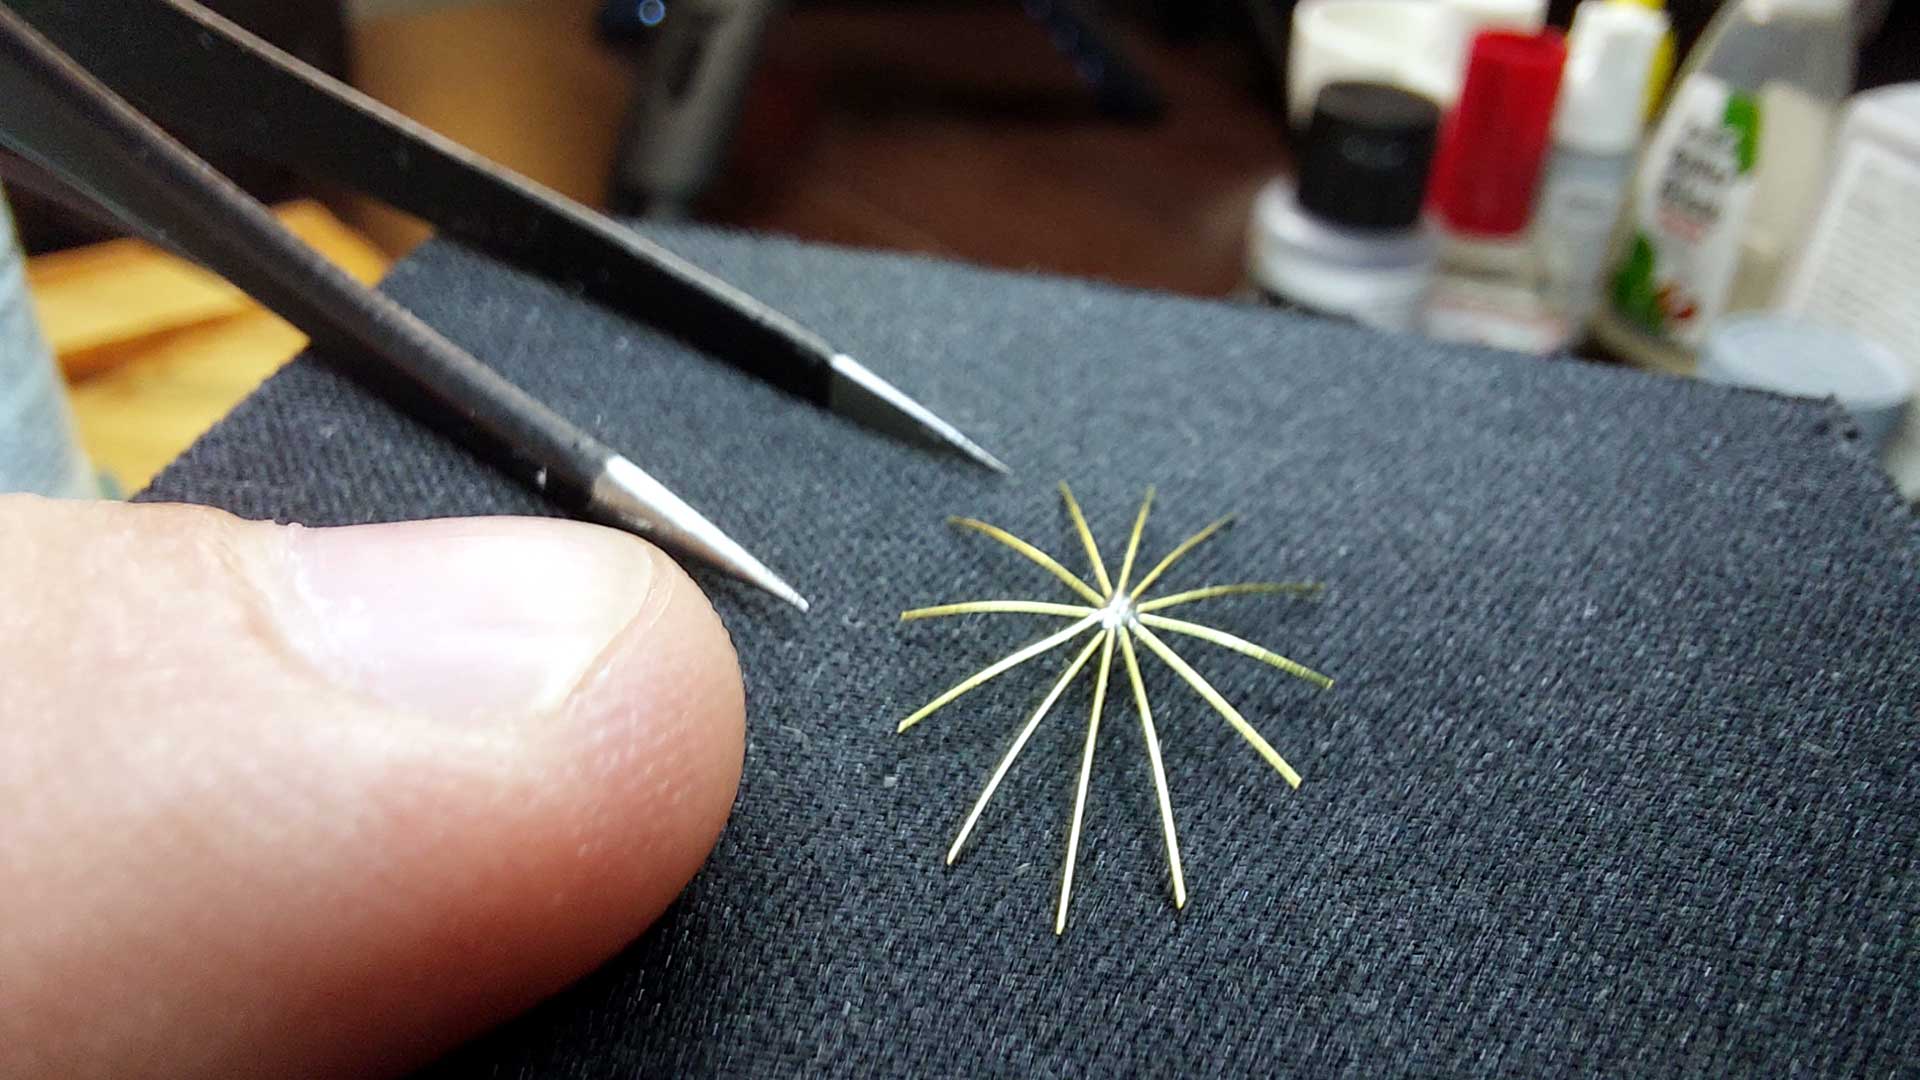
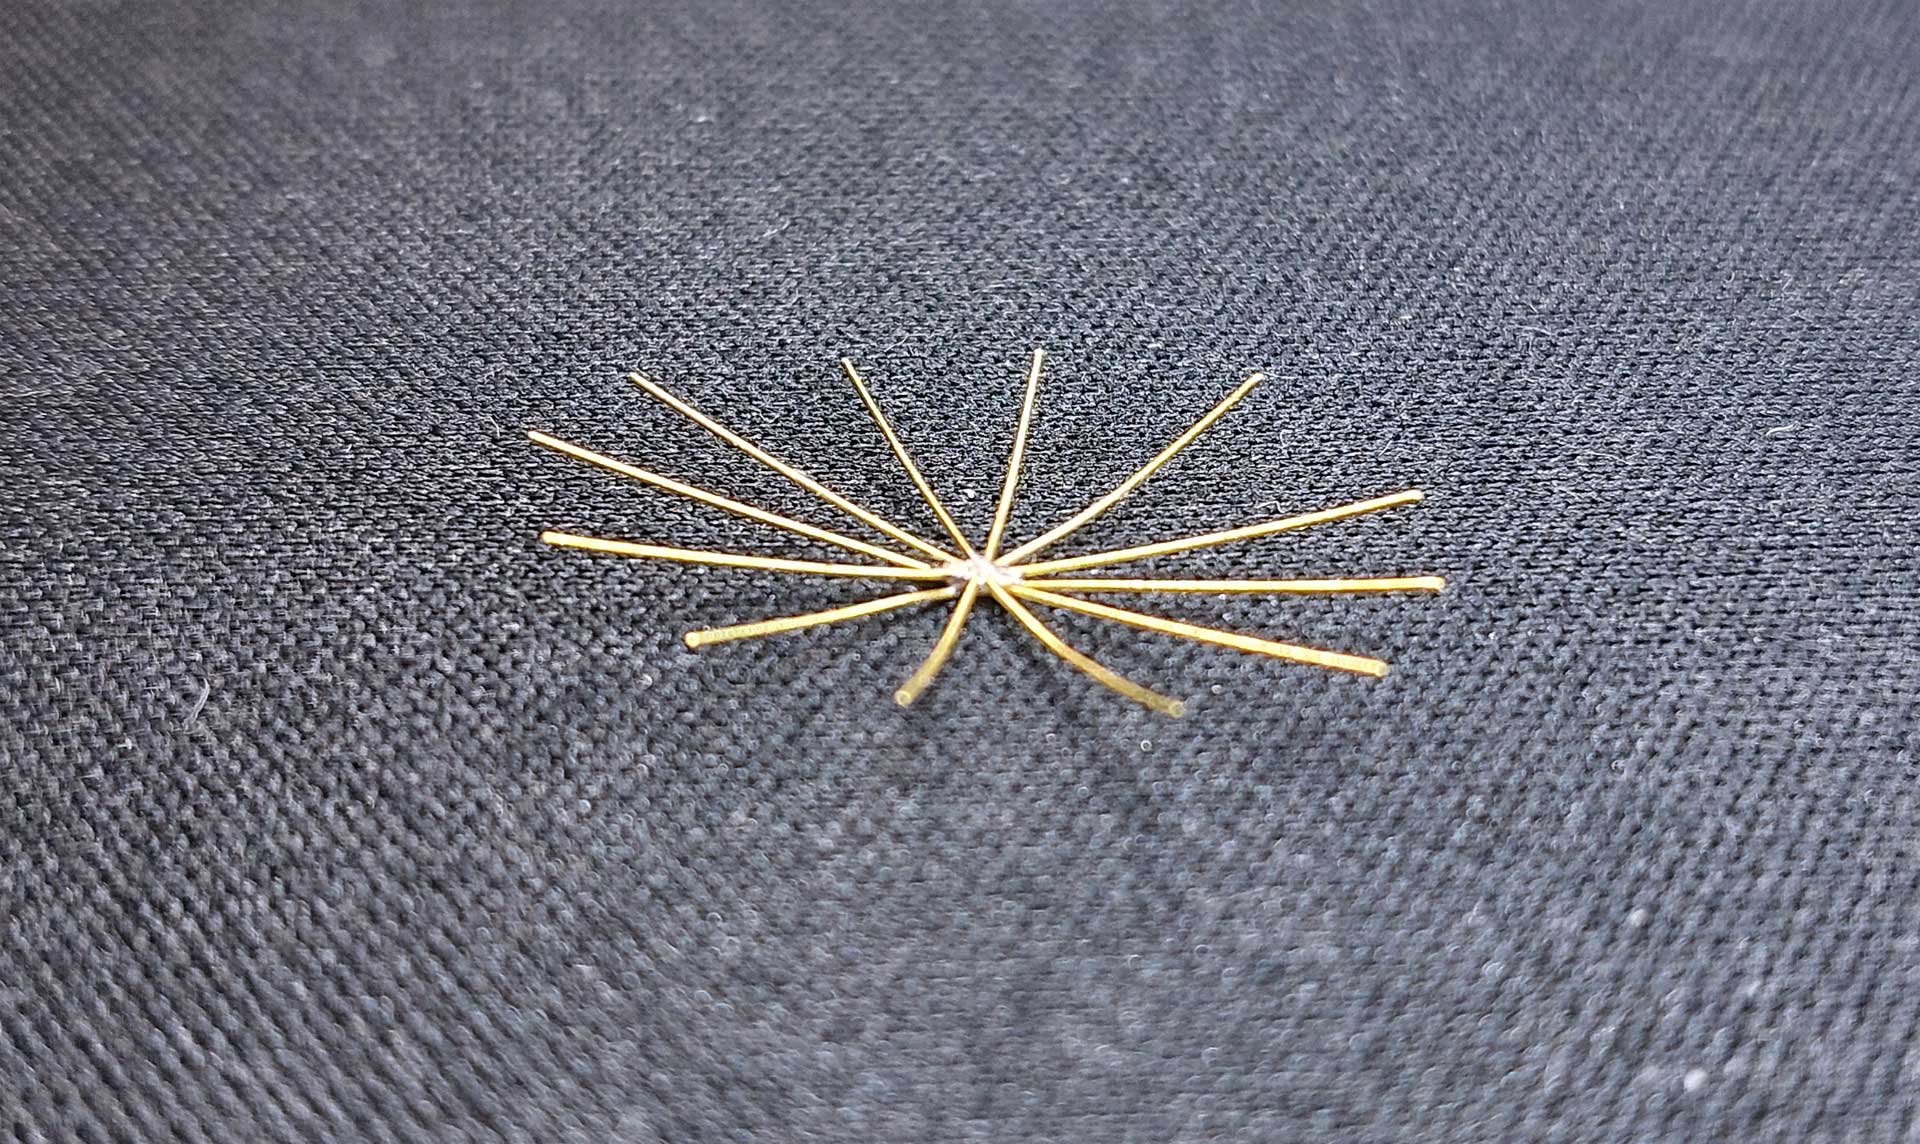
Okratowanie komina jest delikatnie wyoblone i formuję to wyoblenie najpierw małą płaską łyżeczką, a następnie poprawiam metalowymi kulkami do formowania.
Pajączek jest gotowy. Taka prosta konstrukcja będzie przyklejona już na klej cyjano-akrylowy do okrągłego obwodu również wykonanego z drutu.
Na koniec dodam, jeśli ktoś miałby pytania dlaczego będą klejone a nie lutowanie. Otóż taki pajączek ma wiele nóżek i jeśli każda będzie przyklejona klejem CA to takie wielopunktowe połączenie spokojnie wystarczy. Poza tym lutowanie mogłoby się nie udać, ponieważ rozgrzewając końcówkę takiej jednej nóżki, można łatwo uszkodzić główne połączenie, gdzie stykają się wszystkie nóżki. A dlaczego ? Ponieważ taki drut bardzo łatwo i szybko przenosi ciepło, które dostaje z rozgrzanego grota lutownicy.
Dlaczego więc nie skleiłem całości klejem CA ? Bo tutaj głównym celem było wykonanie solidnego połączenia, które nie uszkodzi się pod naciskiem łyżeczki i kulki do formowania. Jedynie lutowanie da taką możliwość, bo gdybym takiego pajączka skleił klejem, oczywiście mówimy o estetycznym połączeniu, a nie zrobieniu “gluta na 5 mm”, to podczas formowania tak sklejonego połączenia część nóżek odpadłaby, odkleiła się. Więc tutaj zastosowałem technikę łączenia mieszaną, tak aby uzyskać jednocześnie precyzję, jakość i siłę połączenia.
Vittorio Veneto – Top Maszt na wieży głównej
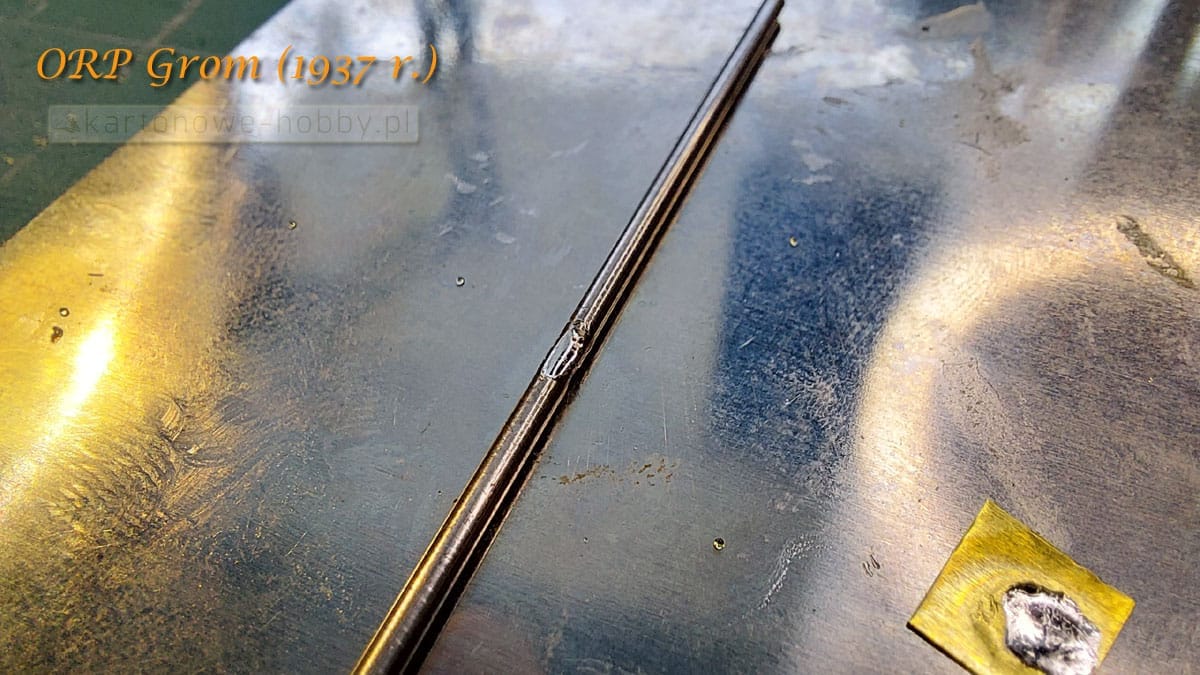
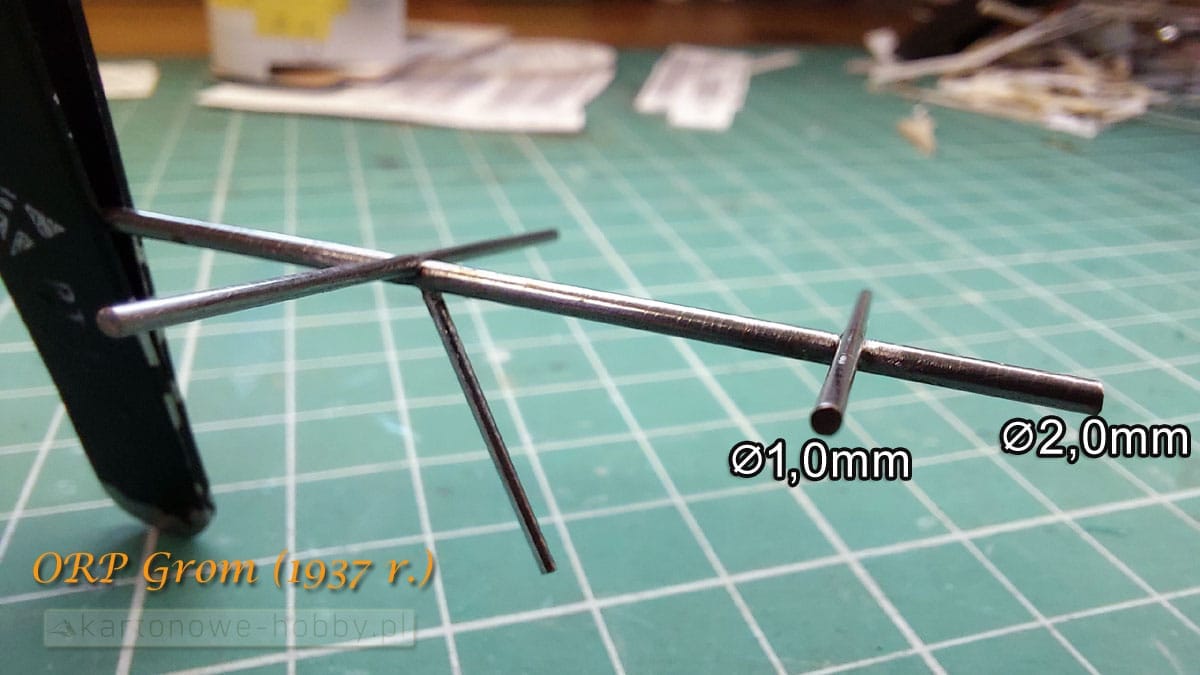
Przyklejam pręcik stalowy do szablonu z instrukcji, który jest w skali 1:1, a następnie wykonam na nim dwa delikatne nacięcia Dremelem, mniej więcej na 1/3 średnicy całego pręcika.
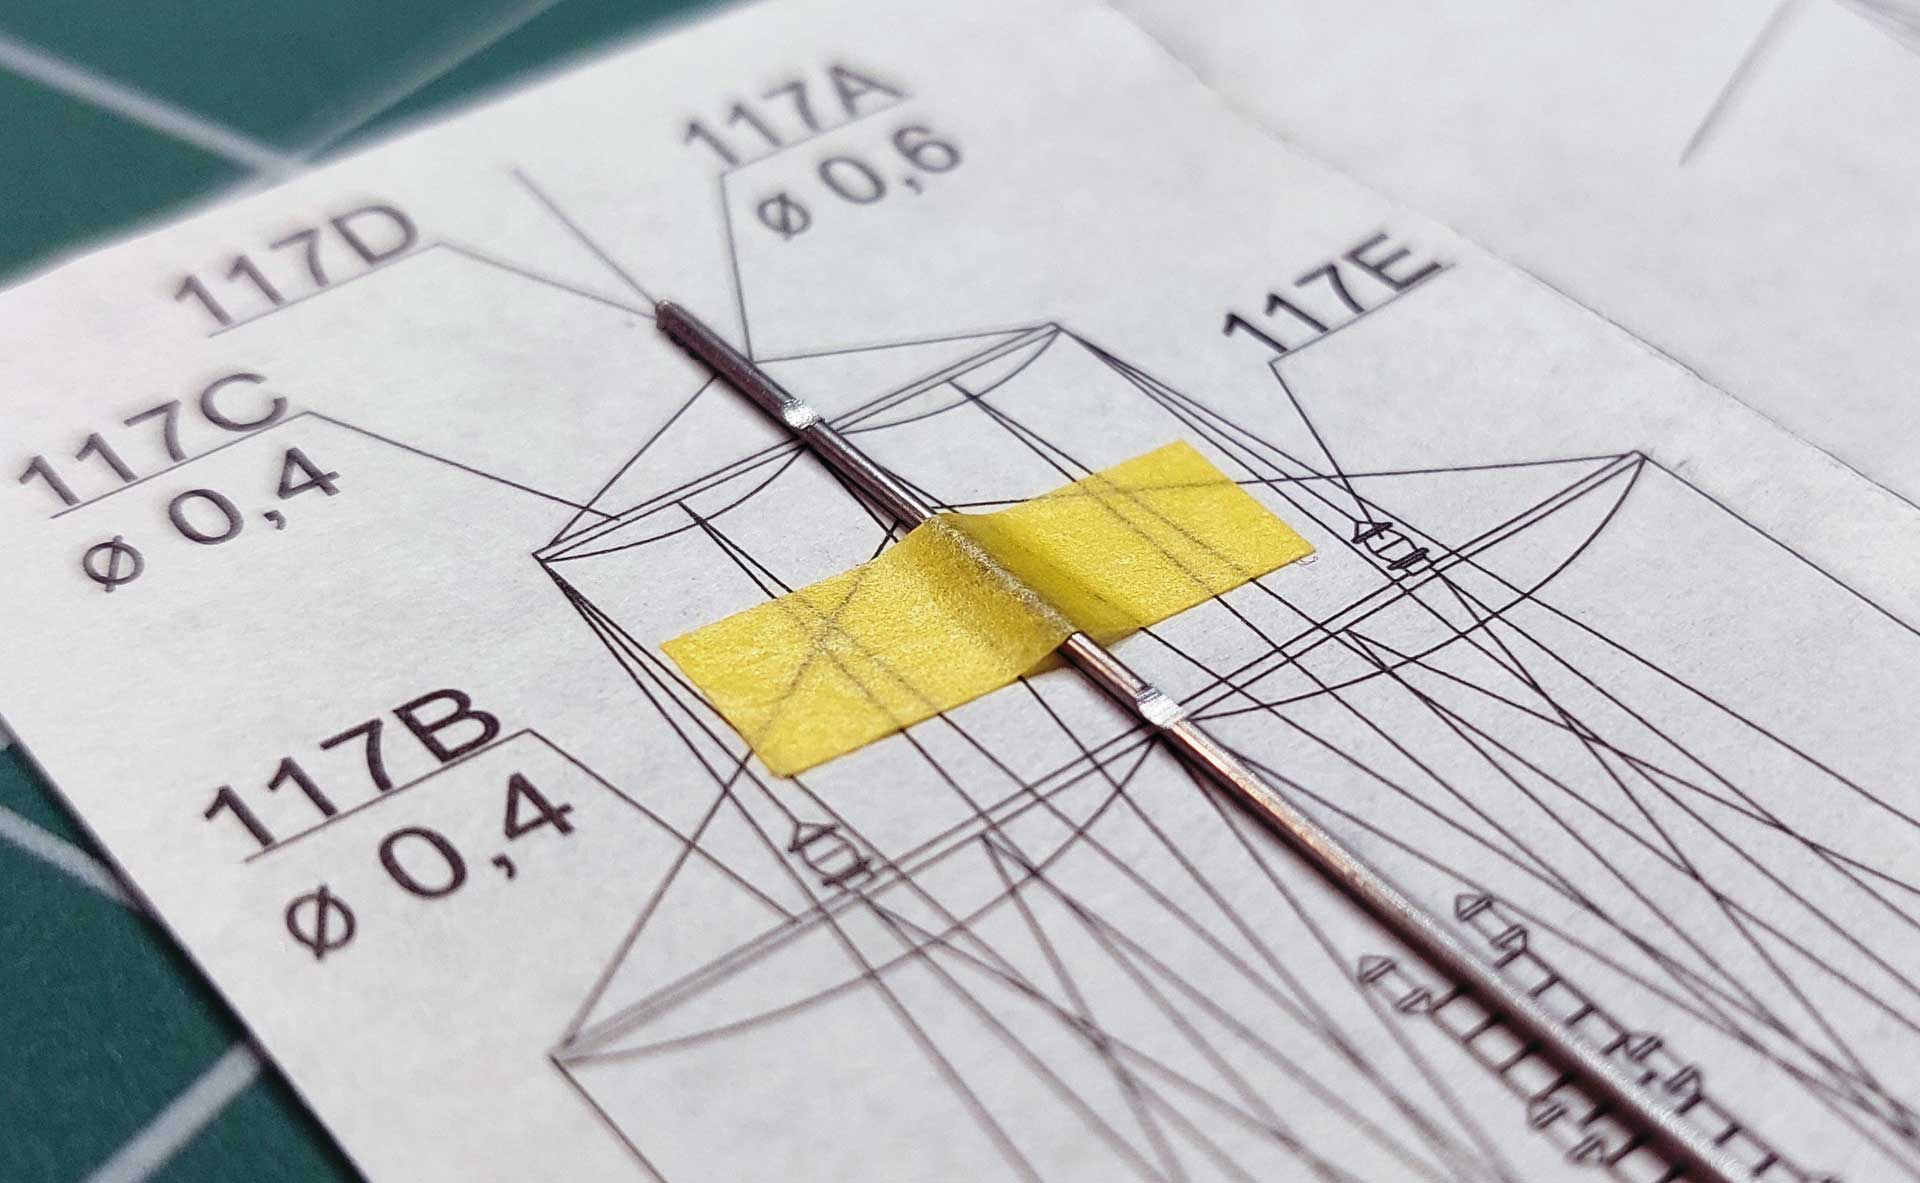
W te wyżłobienia będą osadzone poprzeczne belki masztu, na których wykonamy sobie bloczki do olinowania masztu. Możesz teraz zobaczyć te wyżłobienia w przybliżeniu na zdjęciu powyżej.
Następnie przymierzam poprzeczne pręciki do masztu. Sprawdzam, czy są odpowiednio wycięte wyżłobienia.
Jeśli wszystko wygląda w porządku, to używając fluxu wypełniam te wyżłobienia cyną, ale tak aby zalać nią około 80% całego wyżłobienia, ponieważ poprzeczki wypełnią sobą pozostałą objętość.
Następnie przygotowuję sobie elementy z pręcika stalowego, które będą poprzeczkami na maszcie. Cynuję sobie miejsce styku z masztem głównym co ułatwi przyczepność – uwaga jeśli cyna nie przyczepia się do powierzchni trzeba ją delikatnie spiłować pilniczkiem i oczyścić np. zmywaczem do paznokci z acetonem. Zawsze używaj pasty przez nakładaniem cyny.
Poprzeczki pozycjonuję według szablonu.
Podczas lutowania staram się jak najkrócej trzymać grot w miejscu styku, aby nie wypalić cyny, co osłabia połączenie oraz nieestetycznie wygląda. To musi być pewny ruch. Jeśli Ci się nie uda, to poczekaj aż styk przeschnie daj kropkę fluxu i popraw jeszcze raz. Aż do skutku.
Jeśli zauważysz nadmiar cyny na łączeniu, nie staraj się jej usuwać grotem, bo grot jest gorący i rozlutuje całość. Cyna jest miękka i można jej nadmiar bez problemu usunąć pilniczkiem.
Efekt kapilarny
A co sprawia, że cyna tak pięknie rozlewa się po metalowych częściach? To tak zwany efekt kapilarny. Brzmi naukowo, ale działa bardzo prosto. Wyobraź sobie knot świecy – kiedy płonie, roztopiony wosk sam wędruje w górę, bez żadnej pompy czy nacisku. W lutowaniu dzieje się podobnie: rozgrzany metal i topnik sprawiają, że cyna sama „wciąga się” w szczeliny i równiutko otacza łączone elementy.
Przy poprawnym nagrzaniu elementów, cyna sama „wciąga się” w szczelinę dzięki efektowi kapilarnemu.
Albo np. wyobraź sobie, że masz bardzo wąską rurkę szklaną, np. taką cienką kapilarę z laboratorium. Kiedy wstawisz ją pionowo do szklanki z wodą, zauważysz, że woda w tej cienkiej rurce podnosi się wyżej niż poziom w szklance. To właśnie efekt kapilarny!
Dlaczego tak się dzieje?
Woda lubi się „przyklejać” do ścianek szkła. W tak wąskiej rurce ta siła jest na tyle duża, że potrafi podciągnąć wodę w górę. To samo działa w drugą stronę – np. w świeczce. Knot zasysa wosk w górę właśnie dzięki efektowi kapilarnemu.
A jak to się ma do lutowania?
Kiedy rozgrzewasz metalowe elementy i dotkniesz ich cyną, roztopione spoiwo samo wpływa w szczeliny, rowki i wąskie przestrzenie. Nie musisz „wciskać” cyny na siłę – ona jakby „wciąga się” tam, gdzie jest nagrzany metal i topnik. Efekt kapilarny sprawia więc, że luty w modelarstwie wychodzą czyste, mocne i dokładne – cyna równiutko otacza drut czy blaszkę.
Vittorio Veneto – drabinki i bloczki na poprzeczce (otwory na olinowanie)
Czas na oczka które będą imitować bloczki. Ja je wykonuję ze słupków relingu, który zakupiłem w sklepie GPM.
Wycinam też drabinki, które będą przylutowane do masztu. O ile same drabinki można spokojnie przykleić klejem cyjano-akrylowym, to bloczki na poprzeczkach wolę przylutować, żeby siły naciągu linek nie zerwały klejonego łączenia.
A drabinki przylutuję jedynie w formie pokazowej. Normalnie bym je kleił, ale można tu pokazać jak pracować z blaszką foto-trawioną, którą można również lutować. Staram się zmatowić powierzchnię łączenia bloczków na pręciku poprzeczki. To pozwoli aby cyna dobrze złapała pręcik i dobrze zlutowała mi te oczka.
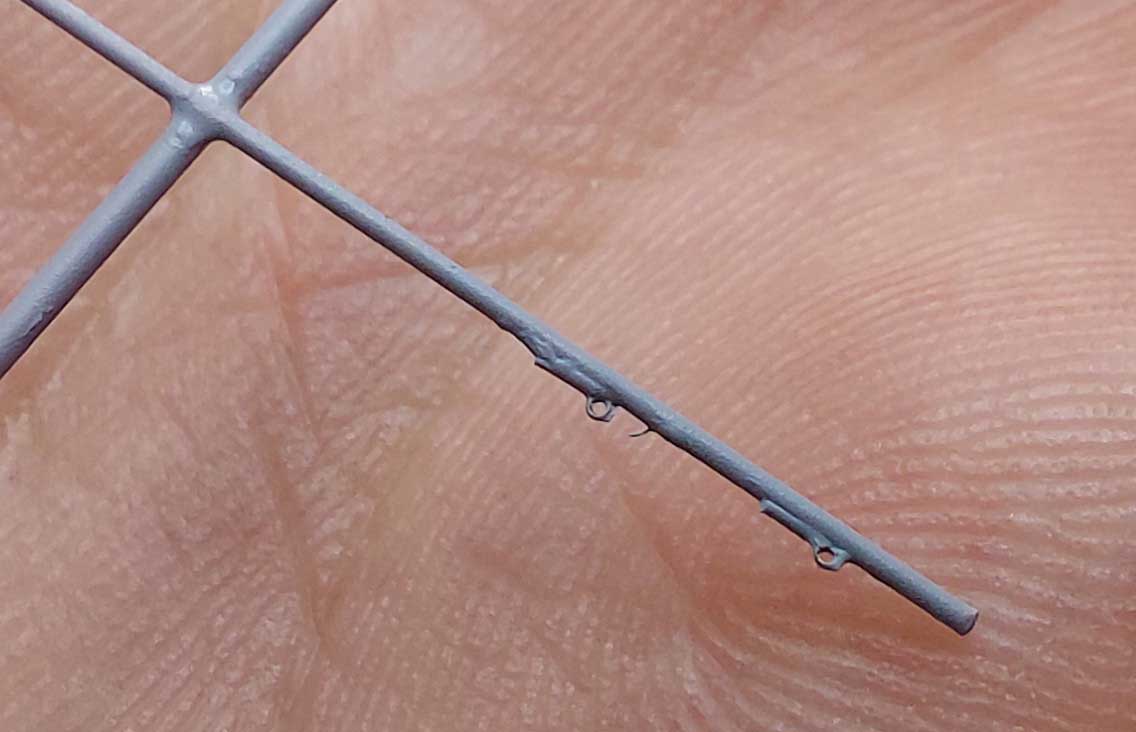
W kolejnych etapach lutowania powtarzam te same czynności. Zmatowienie powierzchni łączenia, oczyszczenie acetonem, nałożenie pasty lutowniczej i zlutowanie. Oby dwie powierzchnie do siebie lutowane zawsze mają tą samą procedurę. Staraj się nie przesadzić ani z pastą flux ani z cyną. Tutaj naprawdę nie potrzeba ich zbyt wiele. To pomoże zachować estetyką łączenia i ogólny odbiór elementu.
Gdy dwie powierzchnie są gotowe do lutowania, czyli poprzeczka z pręcika i bloczek z blaszki foto-trawionej, pozycjonuję elementy. Pasta jest dość lepka więc części są jakby sklejone pastą.
Teraz należy przyłożyć końcówkę lutownicy nadmuchowej, a drugą dłonią asekuracyjnie trzymać element pęsetą, żeby przylutował się w odpowiedniej pozycji. Należy przez cały czas uważać aby się nie poparzyć.
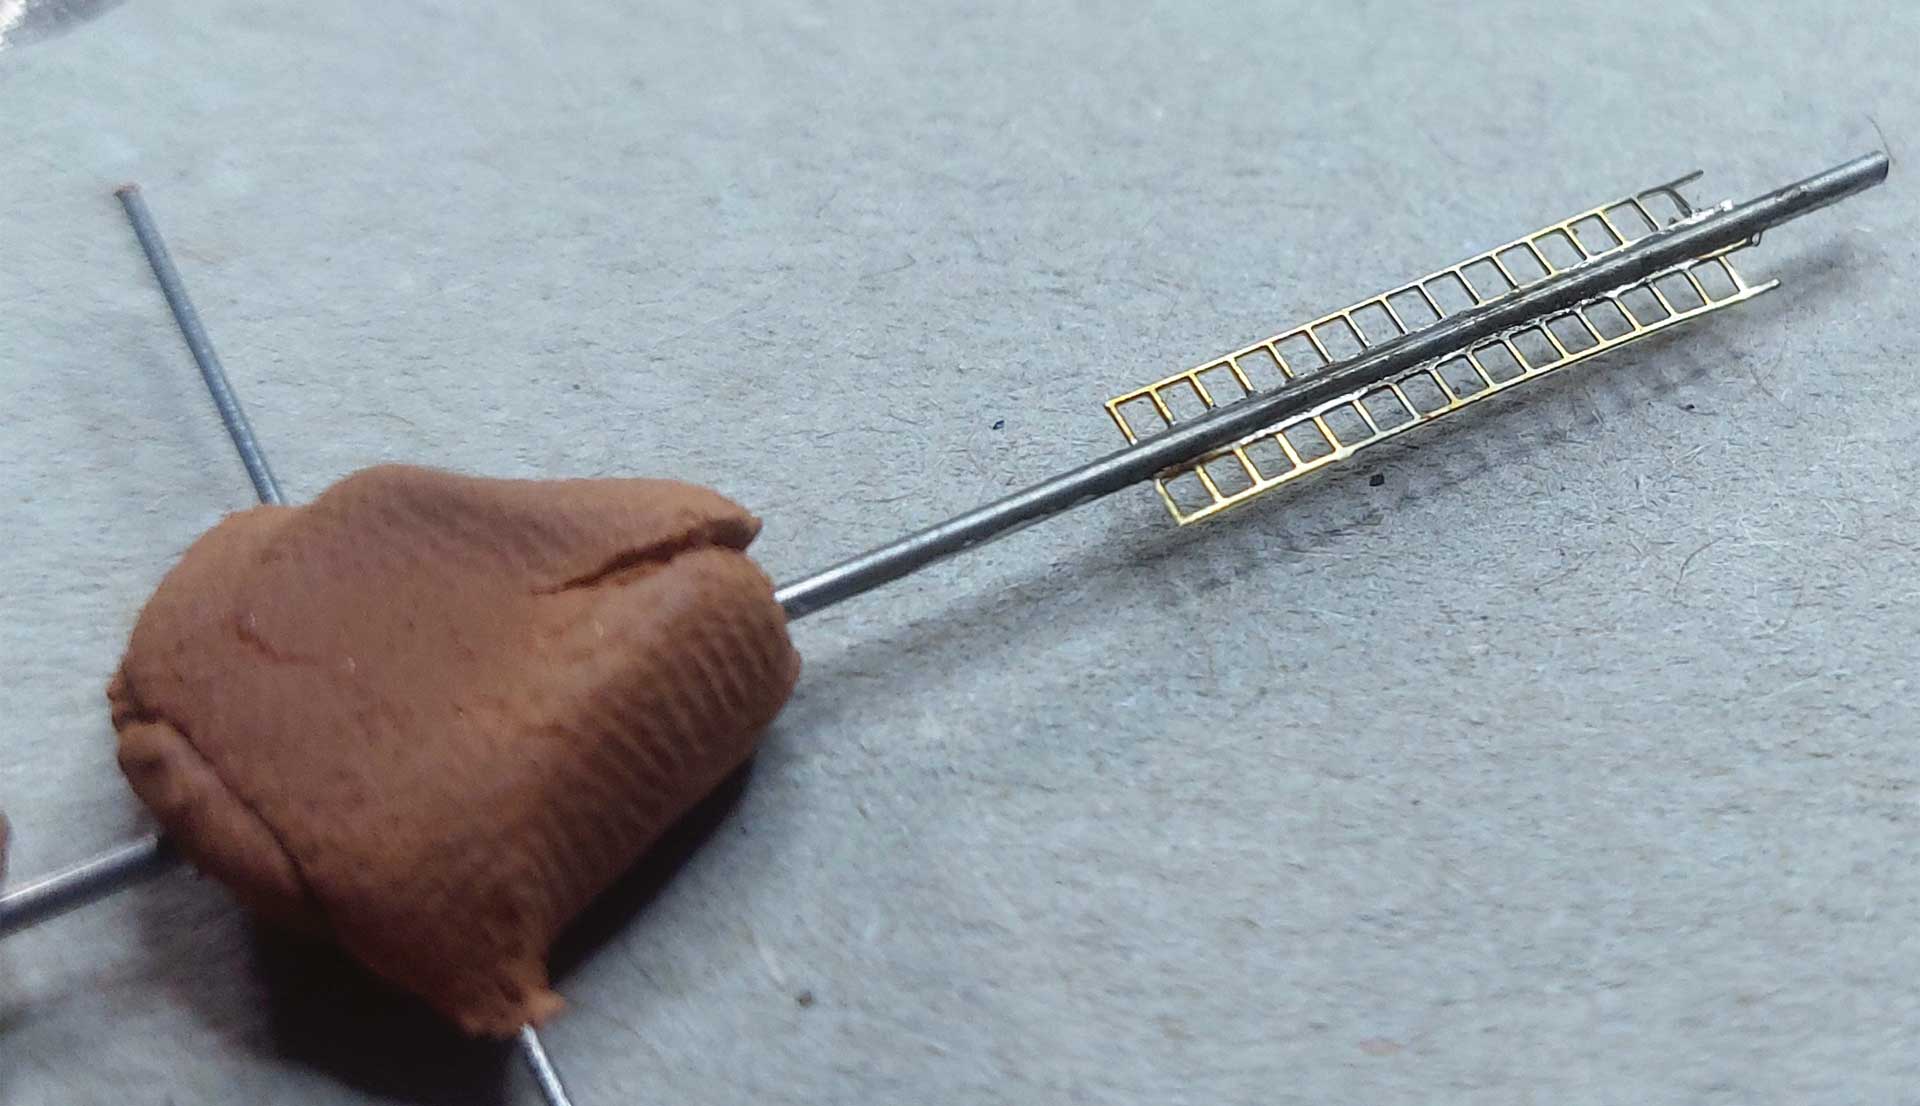
Nadszedł czas na łączenie drabinek do masztu. Za pomocą plasteliny unieruchamiam maszt, oraz pozycjonuję go w taki sposób, aby było łatwo trzymać lutownicę w dłoni oraz drugą ręką mieć swobodne pole manewru do przyłożenia drabinki do masztu wg szablonu i przytwierdzeniu go.
No i tutaj do gry wchodzi lutownica na gorące powietrze. Dzięki temu że lutowanie jest bezstykowe, część powietrza skierowanego na lutowany element jest na tyle gorąca, że może roztopić cynę w wielu miejscach naraz. Jest to lutowanie wielo-miejscowe, ale akurat w tym konkretnym przykładzie są tylko dwa miejsca – cyna na drabince oraz cyna na maszcie.
I na końcu tradycyjnie czyszczenie pozostałości fluxu. Na tych dwóch zdjęciach możesz zobaczyć z bliska jak wygląda łączenie drabinek z blaszki foto-trawionej do masztu wieży głównej.
W moim modelu Vittorio Veneto wlutowałem łącznie 8 bloczków. Samo ich lutowanie zajęło mi bardzo dużo czasu – na filmie w YouTube wygląda to na prosty i szybki proces, ale uwierzcie mi – męczyłem się z tym ponad godzinę i żeby oszczędzić Wam oglądanie długiego po prostu wyciąłem to z tej produkcji. W każdy otwór bloczka przeplatam cieniutki drucik nawojowy miedziany, aby przygotować maszt do pokrycia go podkładem od Tamiya. Robię to, żeby podczas nakładania cieniutkiej warstewki podkładu nie zalać oczek, bo docelowo mają przez nie przechodzić cieniutkie linki będące częścią olinowania okrętu.
Po pryśnięciu chmurką podkładu z farby w sprayu, nie czekam aż podkład wyschnie, tylko niemal od razu wyciągam druciki, aby to wszystko nie zastygło podczas schnięcia. Potem wyciąganie tych drucików z oczek mogłoby spowodować, że wraz z wyciągnięciem drucika odpadnie kawałeczek podkładu, a przecież zależało nam, aby był równomiernie pokryty nie tylko na maszcie ale tych dodatkowych elementach, które lutowaliśmy.
Technika pracy Hot-Air
- Utrzymuj odpowiednią odległość – zwykle 2–5 cm od elementu
- Poruszaj dyszą – nie kieruj gorącego powietrza długo w jedno miejsce, bo stopisz wszystko co znajduje się w jej zasięgu
- Stosuj dysze dopasowane – im mniejsza powierzchnia grzania, tym bezpieczniej dla modelu
- Osłaniaj elementy obok – np. folią aluminiową albo kawałkiem blaszki, jeśli boisz się, że coś się stopi. Możesz użyć też taśmy kaptonowej. Ja w zależności od potrzeb stosuję taśmę kaptonową i kawałki blaszek
- Za wysoka temperatura – plastik odkształca się, a cyna zaczyna pryskać
- Za mocny nadmuch – lekki drucik odlatuje jak zdmuchnięty przez podmuch powietrza z dyszy
- Brak ruchu dyszy – jeden punkt przegrzany, a obok zimno
Statek Halny – reling z drutu
Czas na zmianę skali – z 1:300 przejdę do skali 1:50, a jest to budowa relingu do statku Halny. Wybrałem ten przykład, bo jest on dość wszechstronny. Są modelarze, którzy kupują gotowe już słupki relingów dla tej skali i nie powiem – wyglądają naprawdę atrakcyjnie. Są to najczęściej druki 3D oraz mosiężne słupki. Ja na potrzeby tego poradnika wykonam cały reling jednej burty z drutów o określonych średnicach metodą lutowania.
Na zdjęciu widzisz kserokopię rysunku do wykonania relingu (szablon). Instrukcja zazwyczaj pokazuje ogólny rzut trójwymiarowy, aby pomóc wyobrazić sobie dany element. Ale szablony to są rysunki w 2D w skali 1:1, aby zachować odpowiednie proporcje podczas formowania i łączenia drucików, które finalnie będą tworzyć całą konstrukcję.
Nie bój się tutaj robić kserokopii nawet w większych sztukach jeśli jest taka potrzeba. Jak widziałeś, widziałaś na rysunkach taki szkic i schematy mogą być przydatne do wykonania wielu elementów, a może zdarzyć się tak, że wykonanie jednego elementu może uszkodzić rysunek. Np. podczas lutowania może się przypalić od lutowania lub zabrudzić pastą lub klejami.
Dlatego ja sobie wszystkie szkice i szablony, które są potrzebne do wykonania dodatkowych elementów, a zwłaszcza konstrukcji z drutu zawsze kseruję. Proszę też nie obawiać się o łamanie moralnych zasad przestrzegania praw autorskich, bo często wydawca zastrzega sobie prawo do własności nakładu i to całkowicie zrozumiałe jest, ale wykonywania kserokopii w punkcie ksero czy na skanerze domowej drukarki nie jest niczym nie etycznym w zakresie łamania praw autorskich i używanie takich kopii na własny użytek nie jest czymś złym.
Oryginał takiej kopii zawsze służy jako wkładka między okładkę zeszytu z modelem, i trafia do mojego skoroszytu na wypadek, gdybym chciał coś sprawdzić w przyszłości, nawet gdy mój model jest już sklejony. Zresztą jeśli posiadasz na biurku modelarskim ekran podłączony do komputera, to możesz również zeskanować wszystkie arkusze z instrukcjami montażowymi. Ja właśnie w ten sposób robię, że skanuję sobie obrazki z instrukcjami i pracując z danym segmentem lub elementem mogę na ekranie komputera powiększać taki schemat i nie muszę dodatkowo przeznaczać miejsca na biurku na kartki z instrukcjami. To dość wygodne rozwiązanie.
Dominującą czynnością jest układanie drucików według szablonu. To on wyznacza pożądany wygląd danej konstrukcji. Dlatego wykonuj kopie szablonów oraz bądź przygotowany, przygotowana na oklejanie dość dużej ilości drucików.
Tutaj lutowanie nawet trwa bardzo krótko, bo przygotowanie drucików zajęło najwięcej czasu.
Druciki mosiężne lutują się niesamowicie elegancko. Możesz użyć tutaj wyłącznie stacji lutowniczej z grotem albo naprzemiennie stacji na gorące powietrze. Użycie większej siły nadmuchu spowoduje, że cyna ładnie zrobi się w kulkę dzięki właśnie efektowi kapilarnemu, o którym już mówiłem. Każda końcówka drucika z 3 lub 4 stron wciąga cynę, powodując że zrobi się małe kółko z cyny. Oczywiście te kulki to efekt pożądany dla fanów odzwierciedlenia jednostki z rzeczywistym relingiem w skali 1:1. Takie kulki można też zrobić z grota przy użyciu niewielkiej ilości pasty odrywając, przykładając je do spoiwa a następnie odpowiednim ruchem taką kulkę cyknąć. To wymaga prób i ćwiczeń, ale przy odpowiedniej ilości cyny, jakości fluxu i kilku kilkunastu próbach na pewno się uda uzyskać odpowiedni efekt.
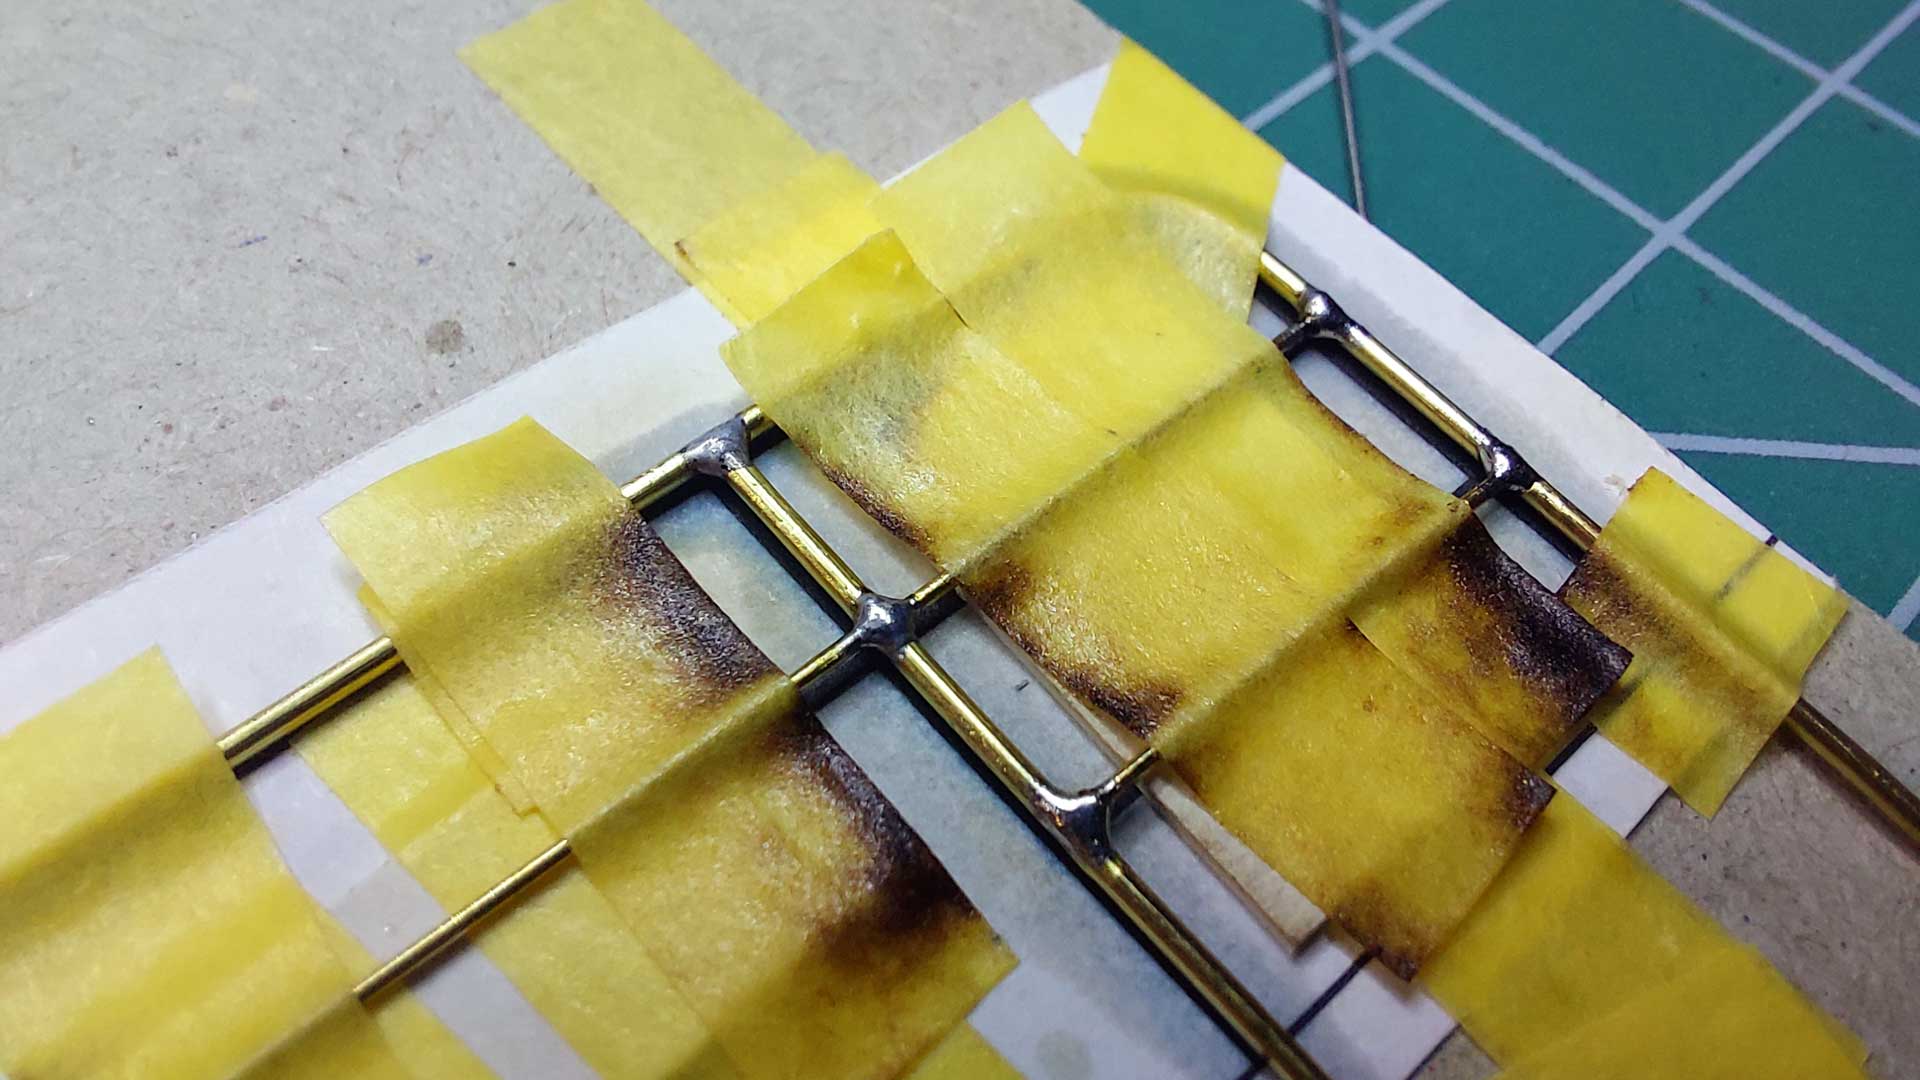
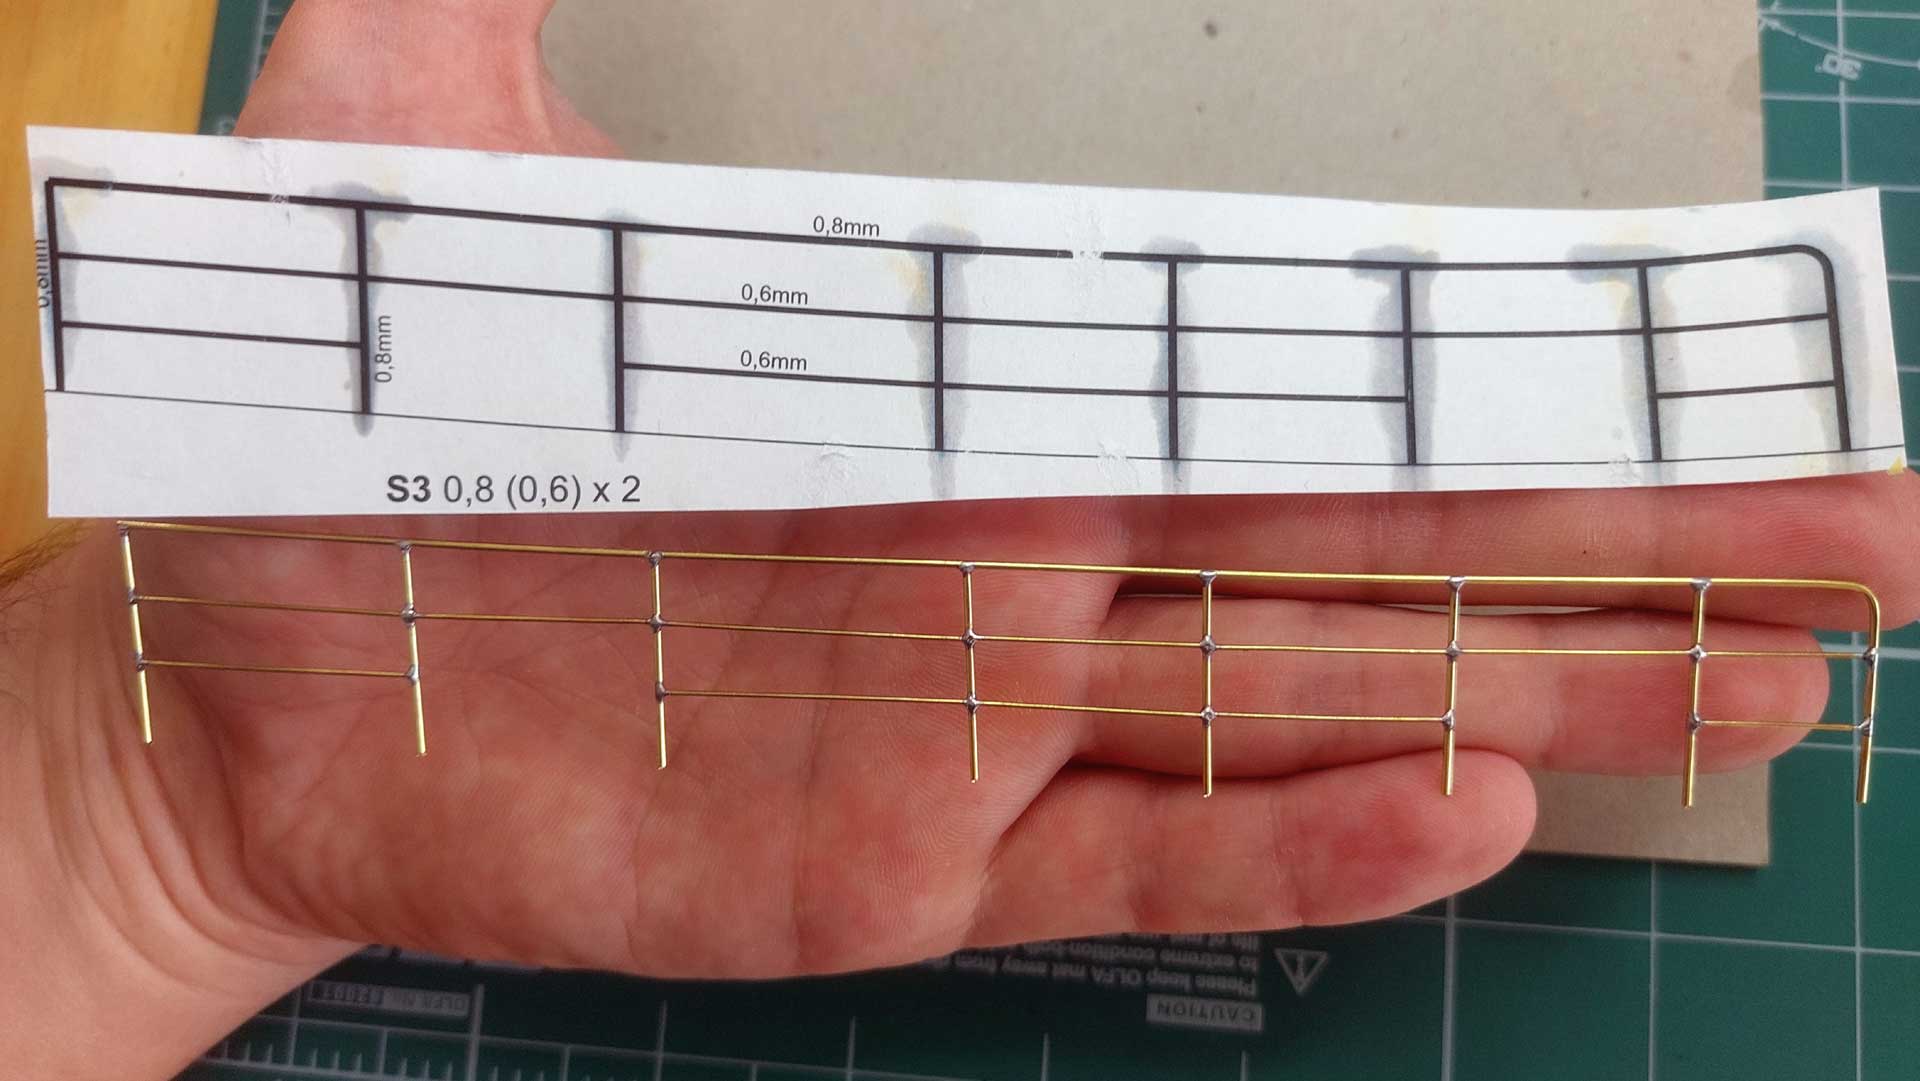
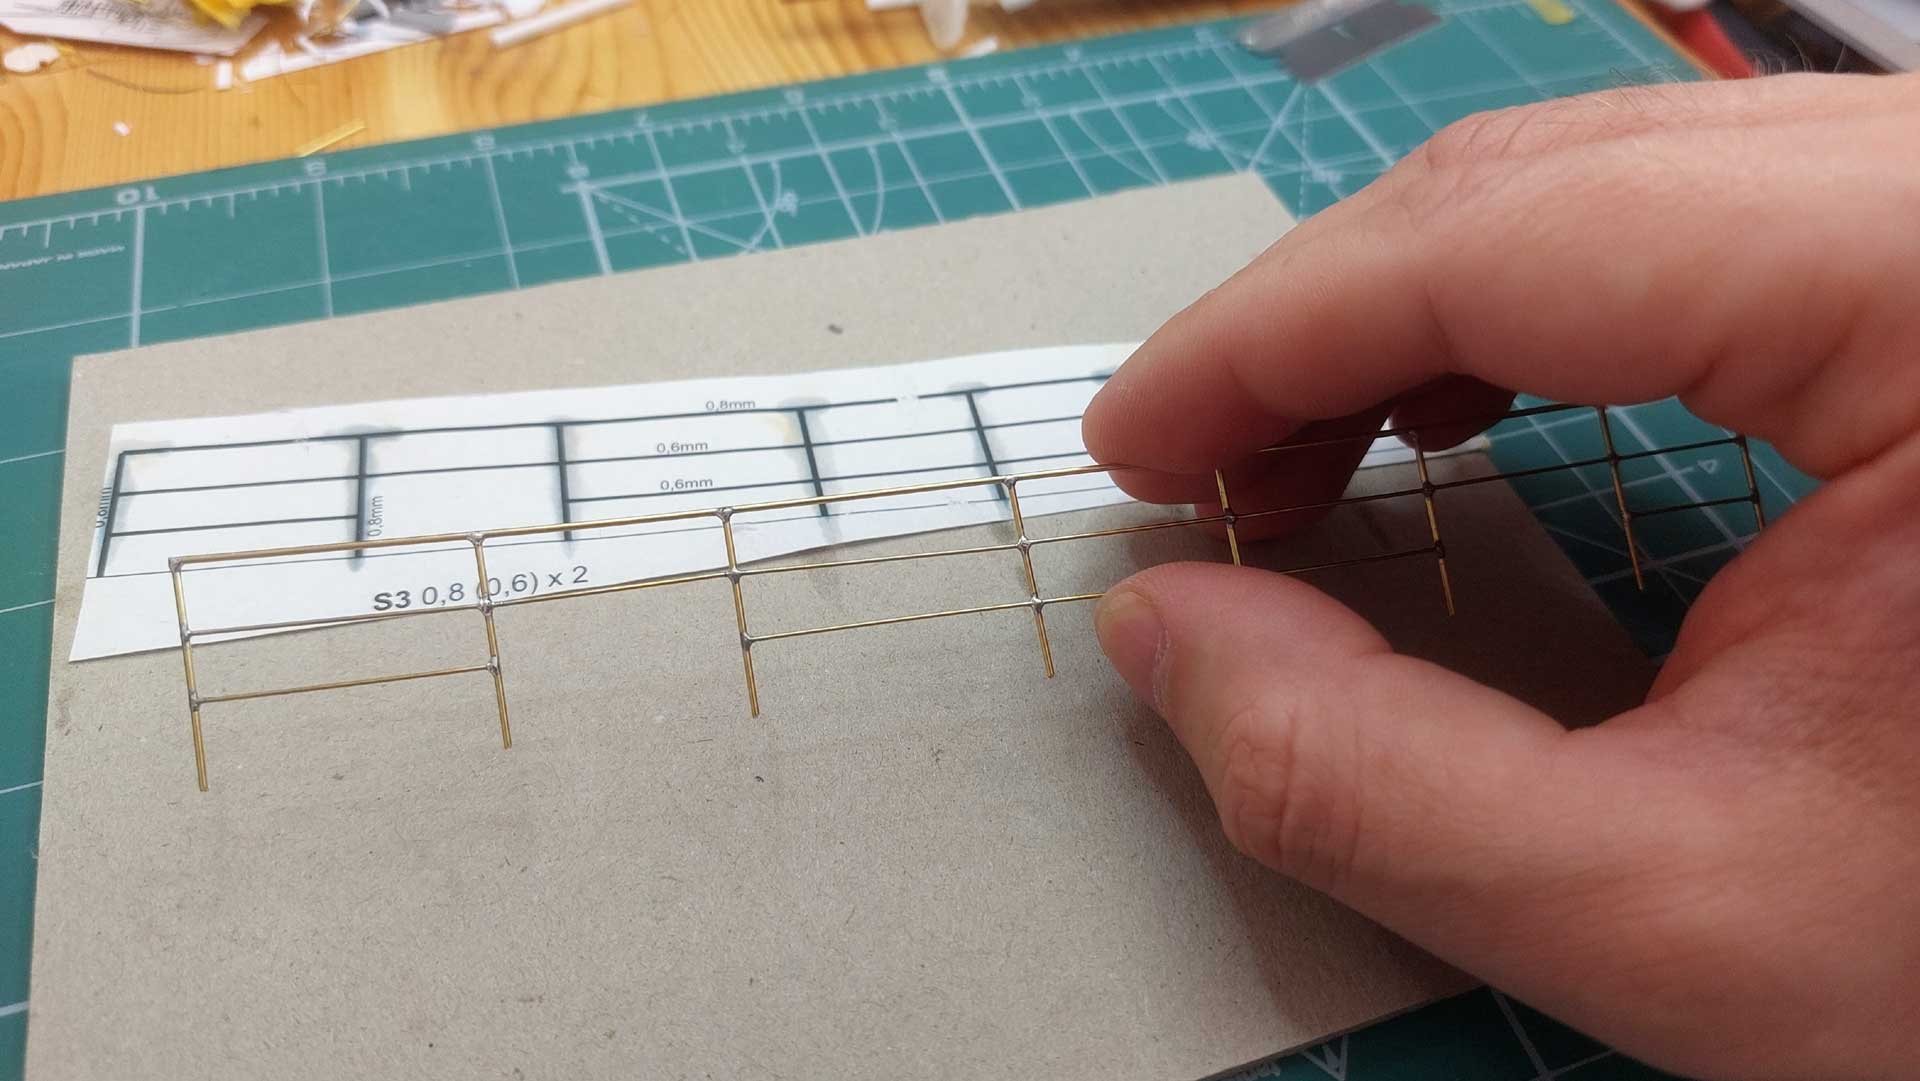
Proszę też wziąć pod uwagę, że reling jest robiony w celach jedynie “poradnikowych”, więc nie przykładałem aż tak dużej uwagi do estetyki. Myślę, że jakość do demonstracji jest odpowiednia, więc proszę o wyrozumiałość w tej kwestii. To jest artykuł o lutowaniu przy asekuracji stacji na gorące powietrze i tylko na to chciałem nałożyć odpowiedni nacisk.
Zdjęcia są zrobione w większości w makro, więc widać pewne niedoskonałości. Ale są to najpewniej miejsca łączenia, w których należy użyć pilniczka aby poprawić estetykę i końcowy odbiór. Ja już tego nie robiłem, aby nie poświęcać na ten element, którego nigdy nie użyję w żadnym modelu czasu.
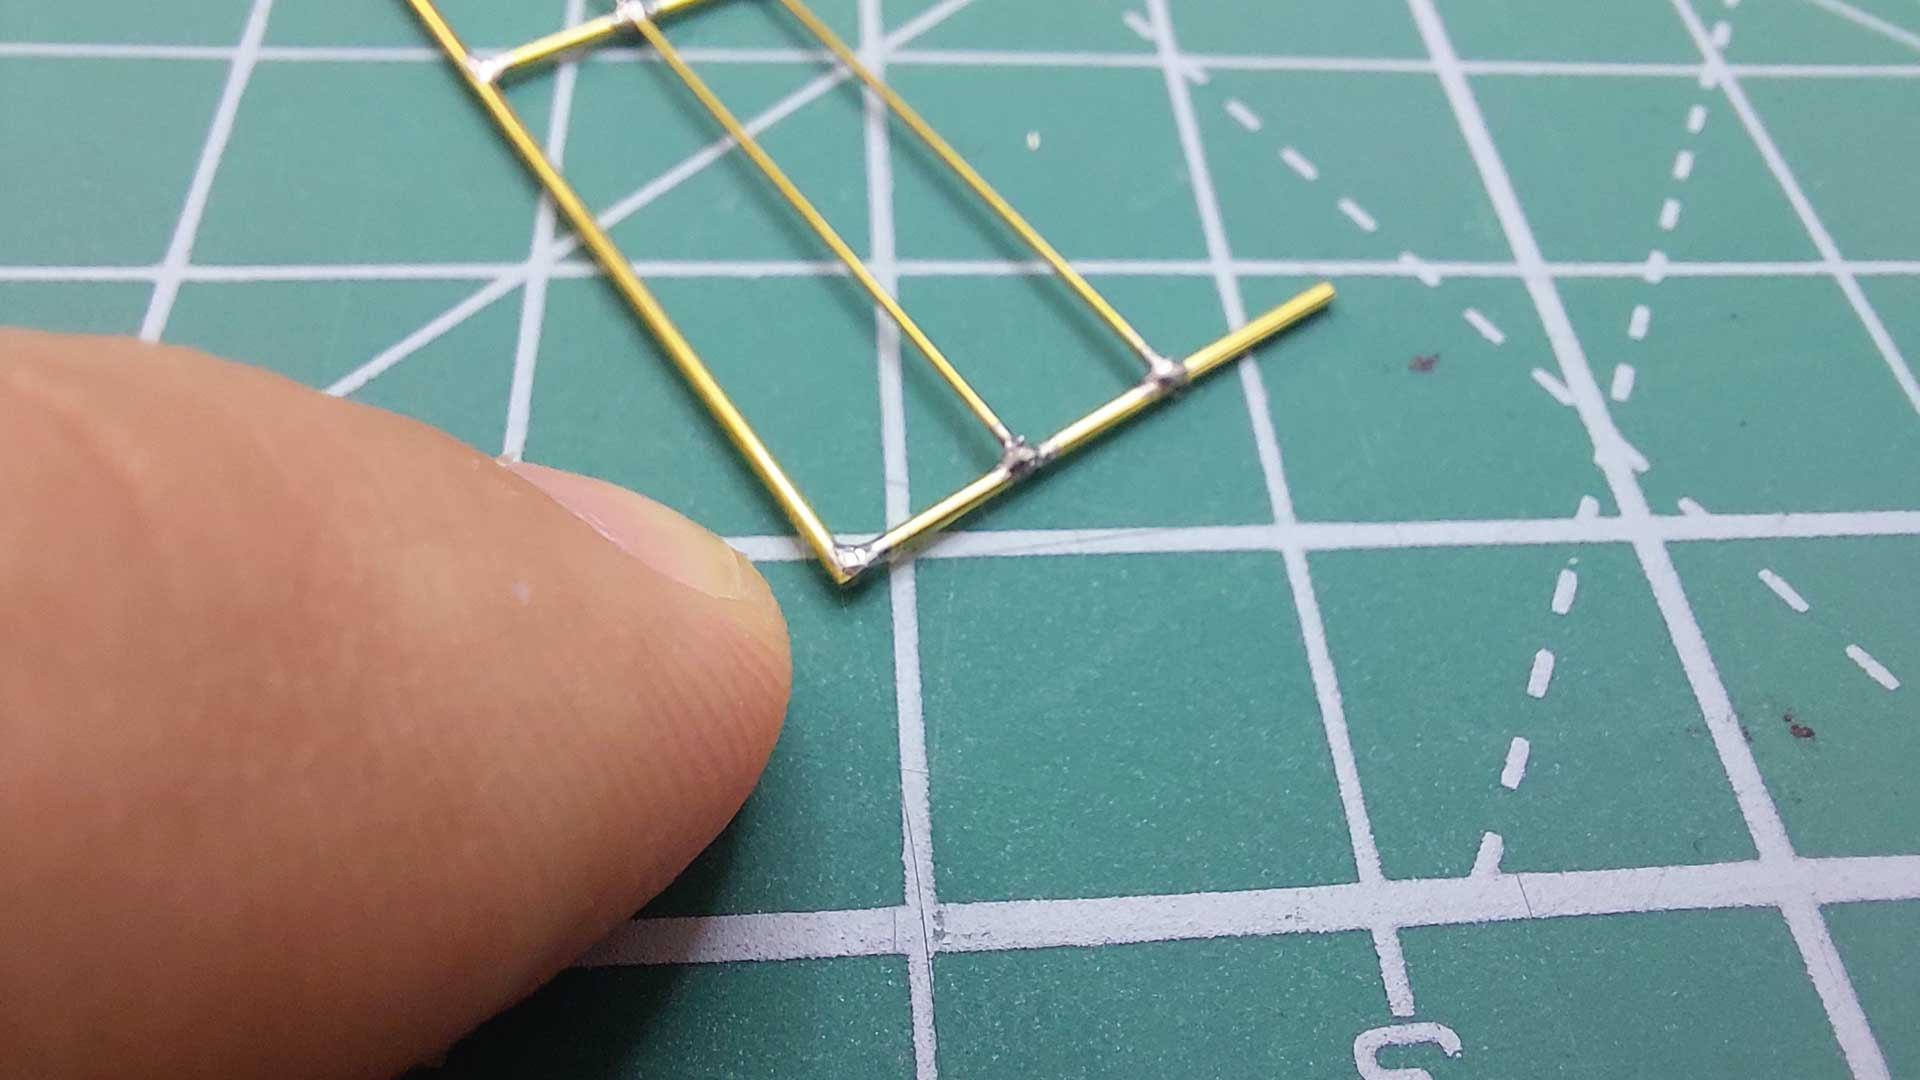
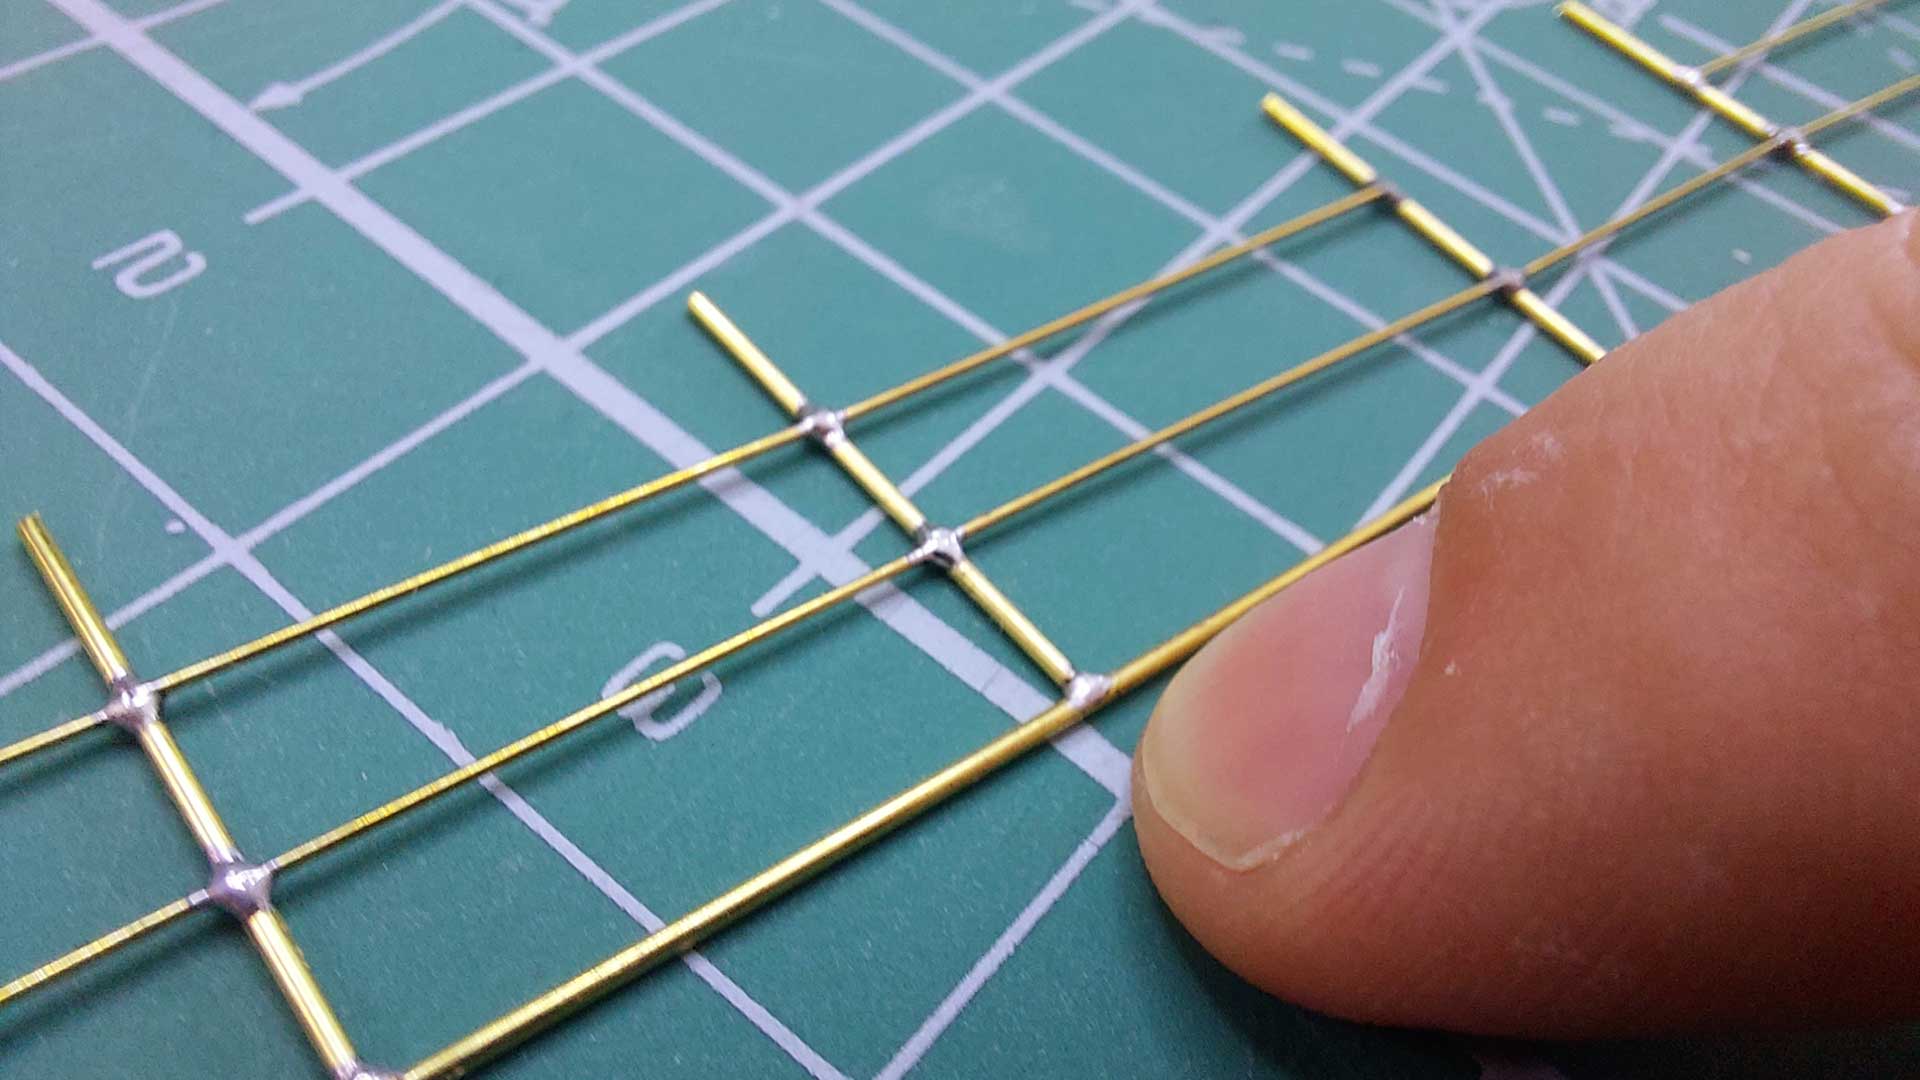
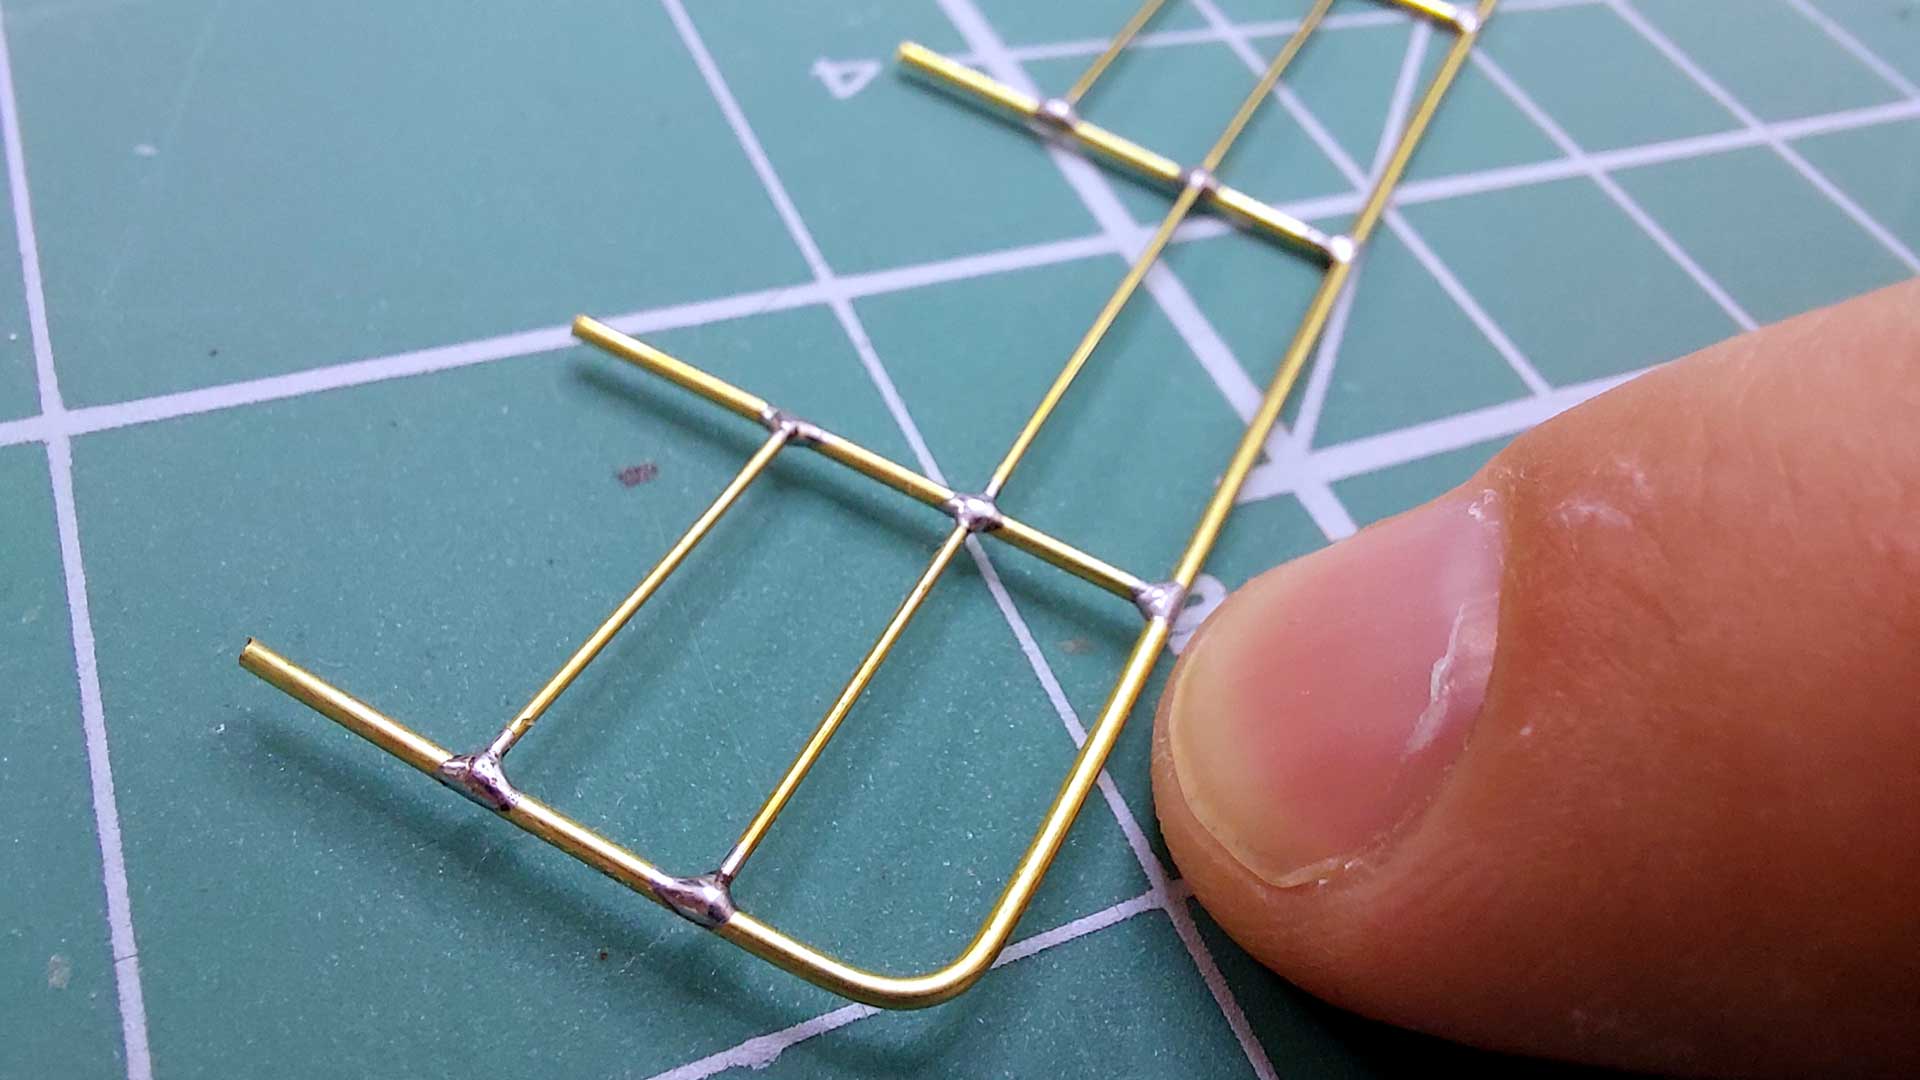
Antena na kiosku okrętu podwodnego ORP Dzik
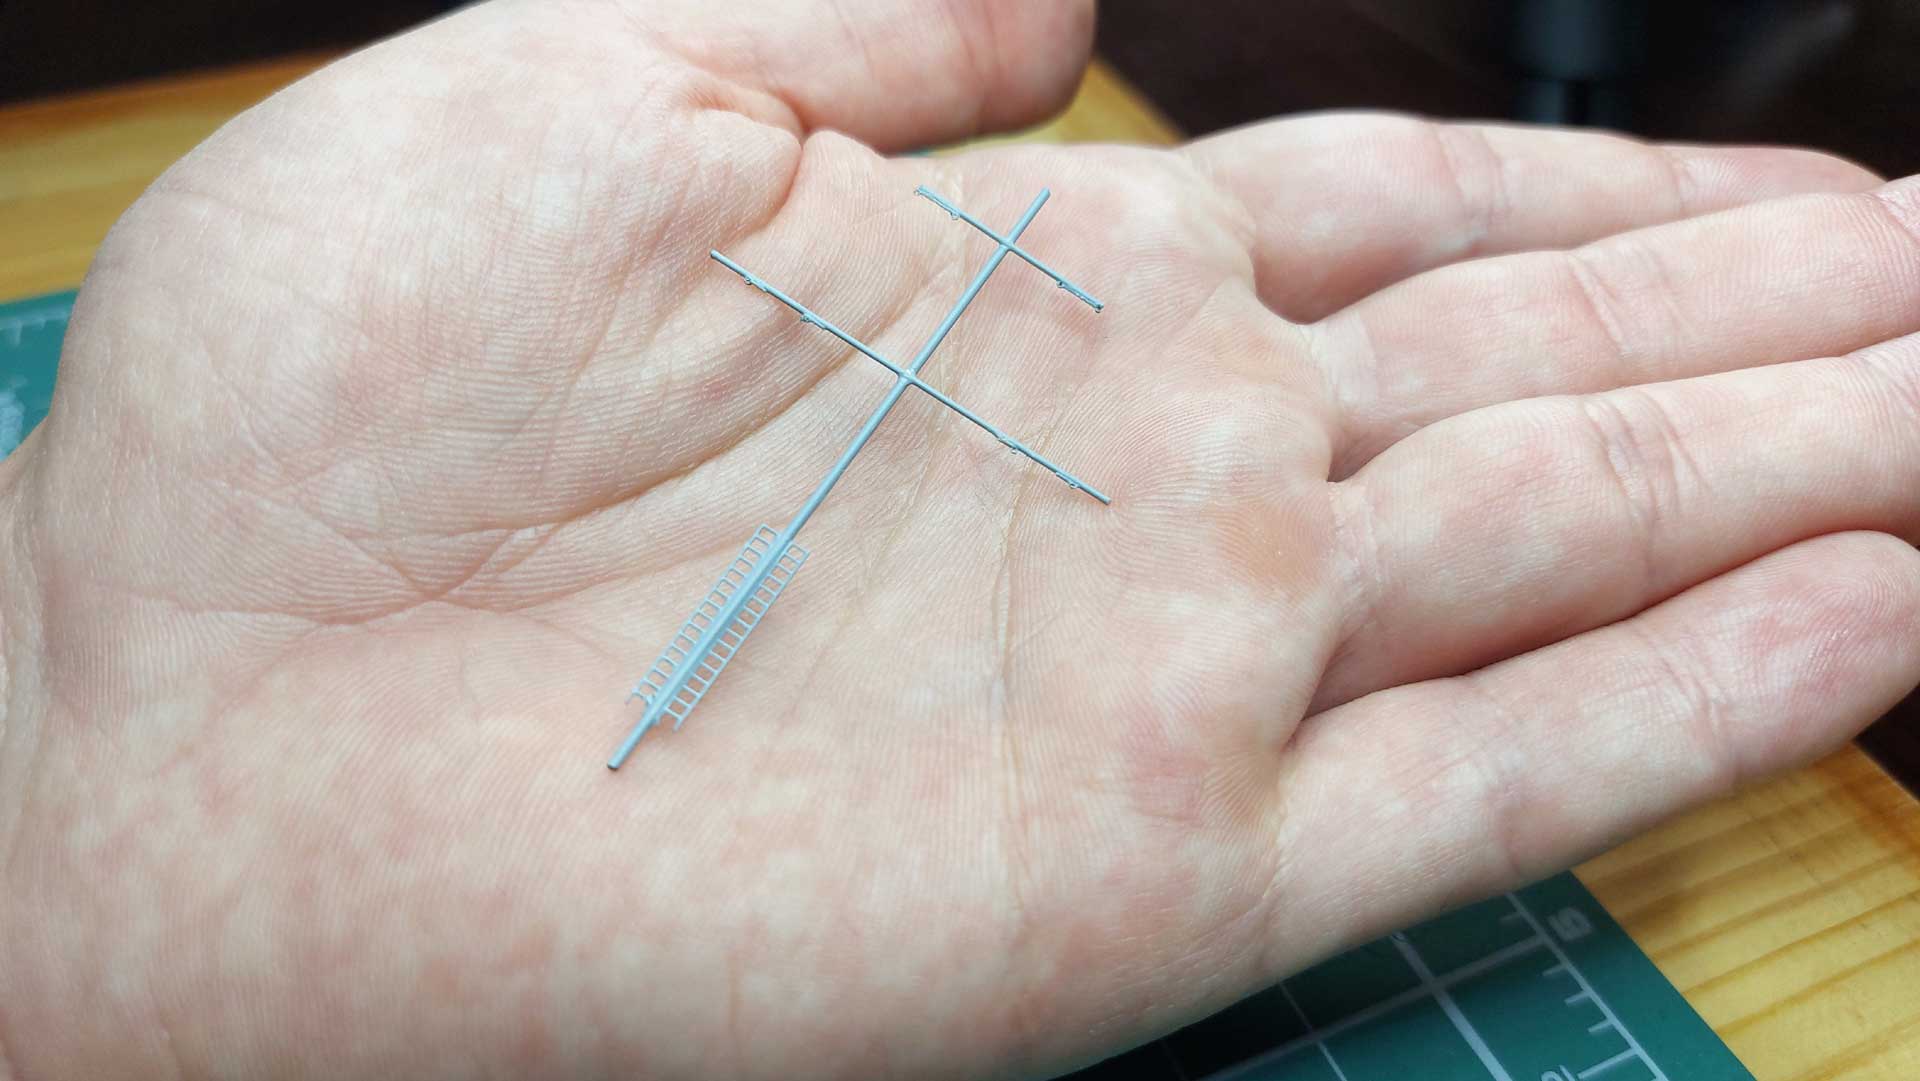
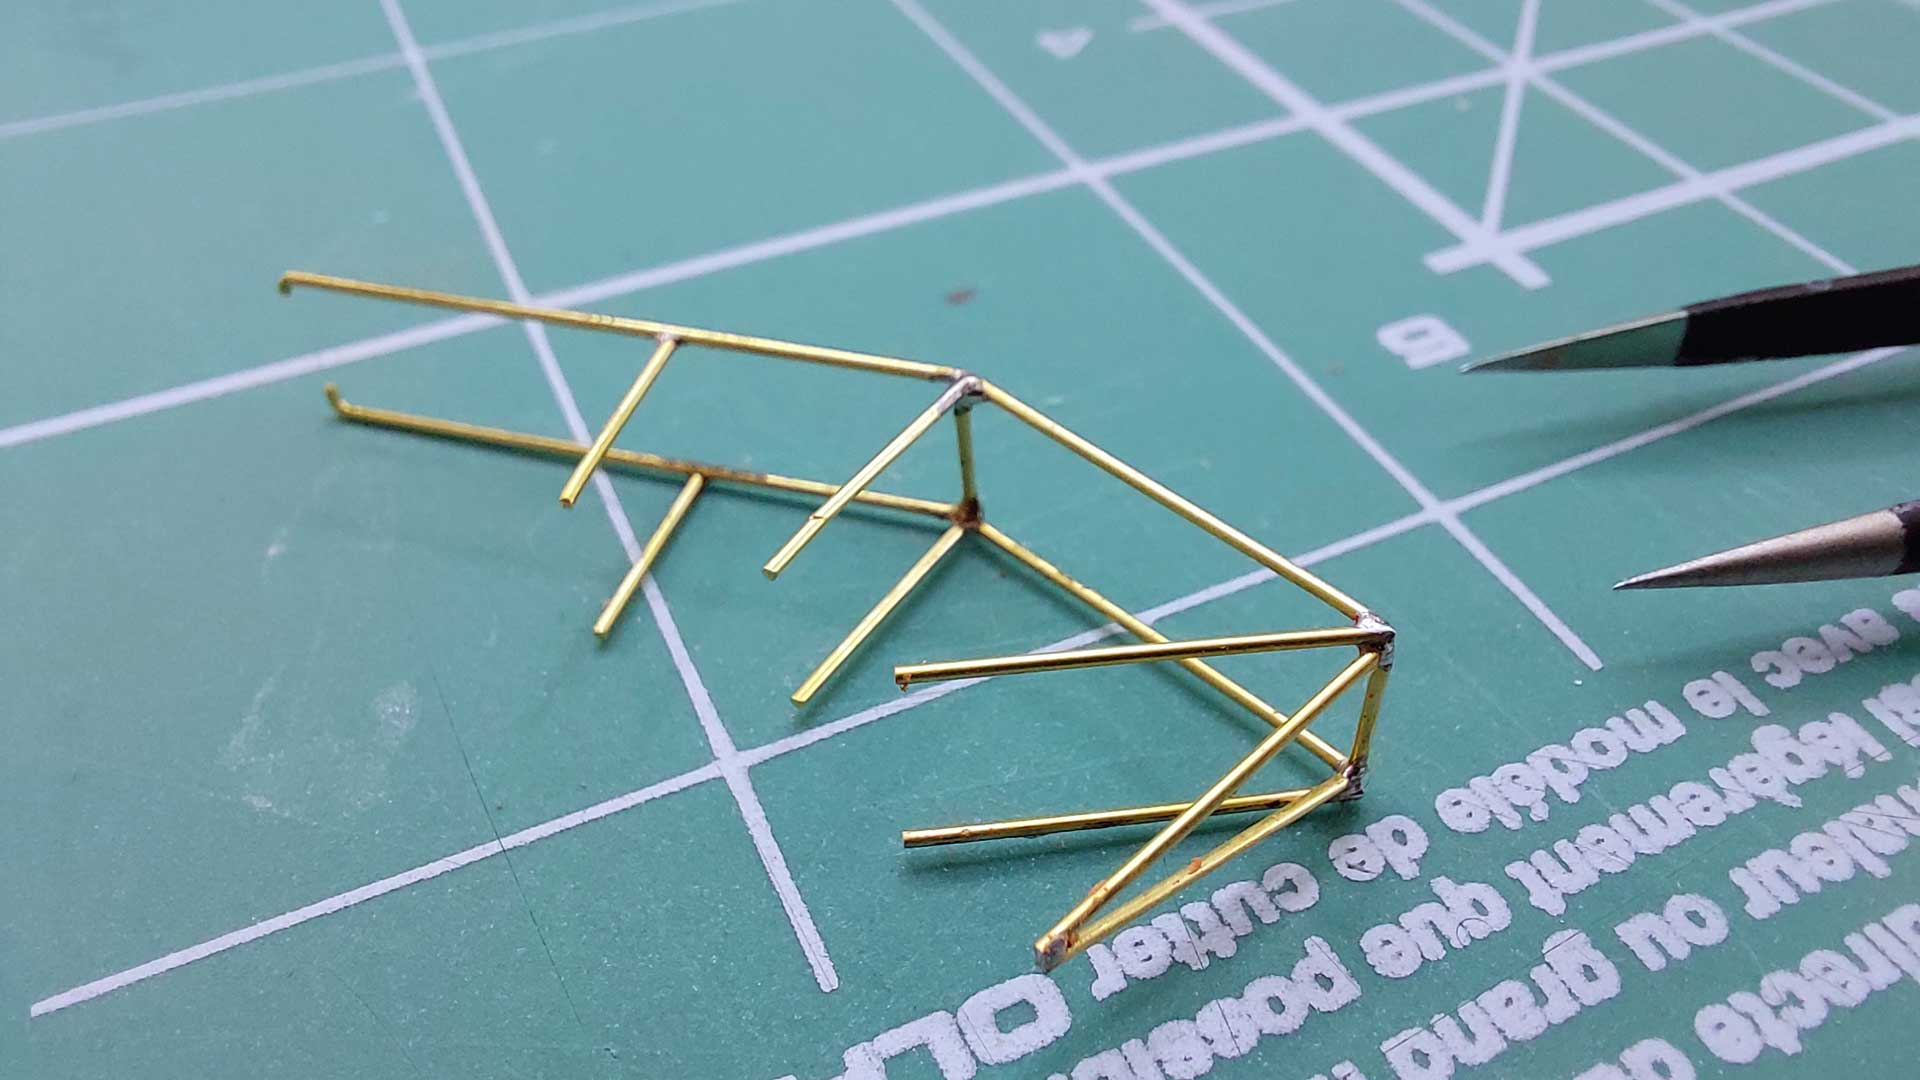
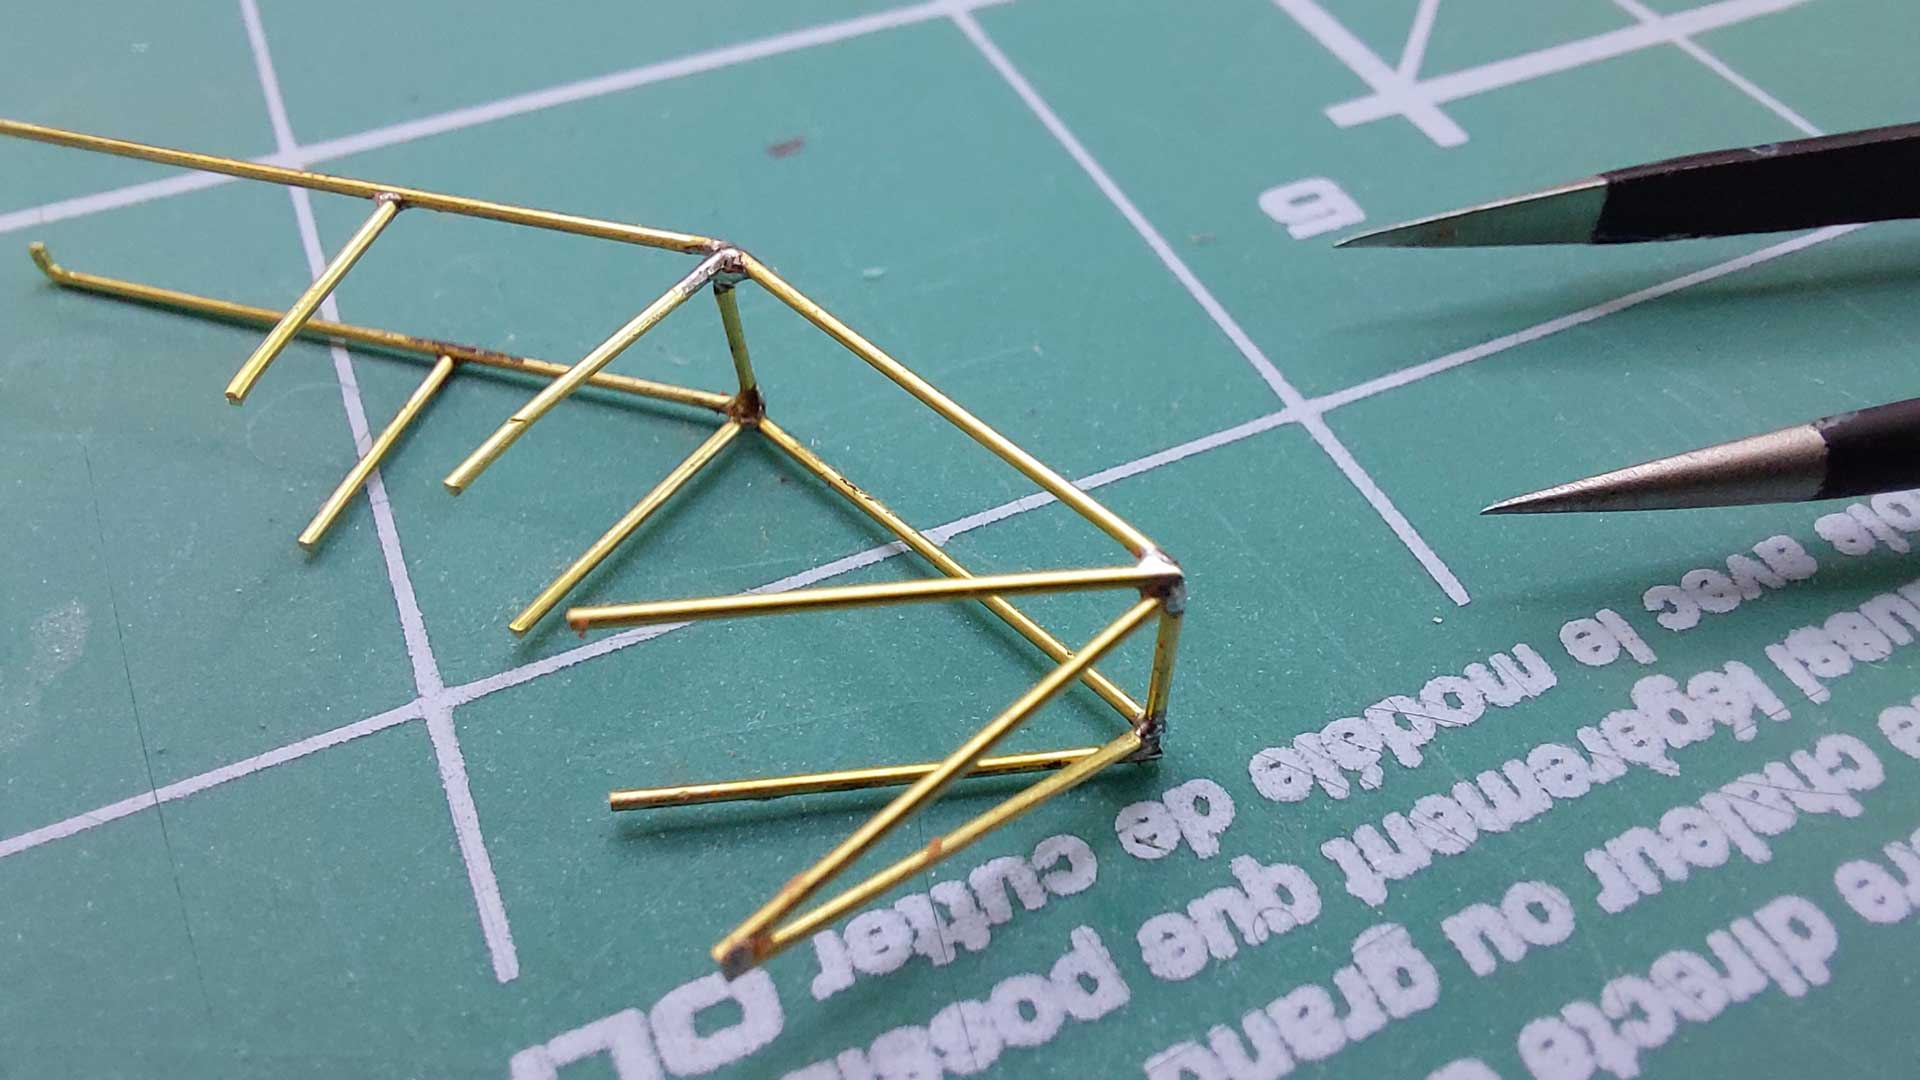
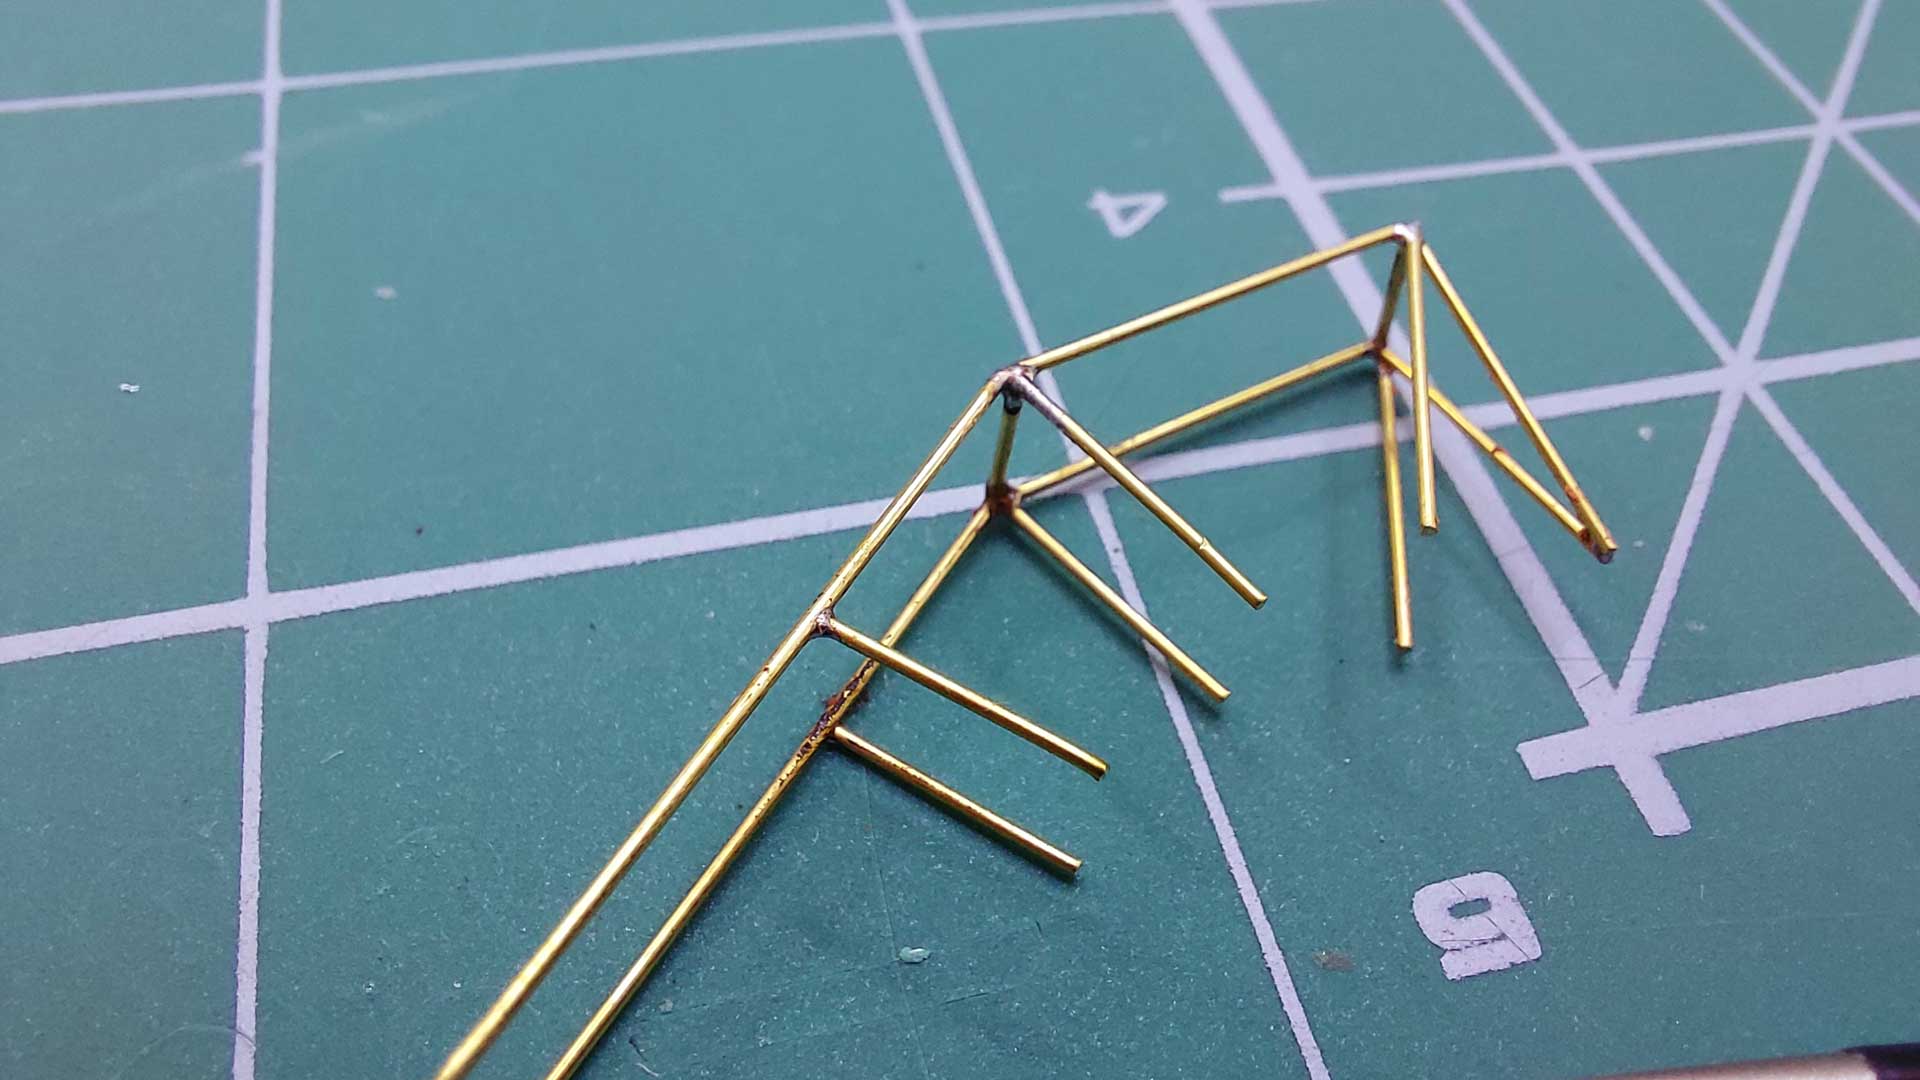
Czas na antenę, która znajduje się na kiosku polskiego okrętu podwodnego ORP Dzik z czasów II wojny światowej. Możesz teraz zobaczyć na zdjęciu co będziemy tutaj budować.
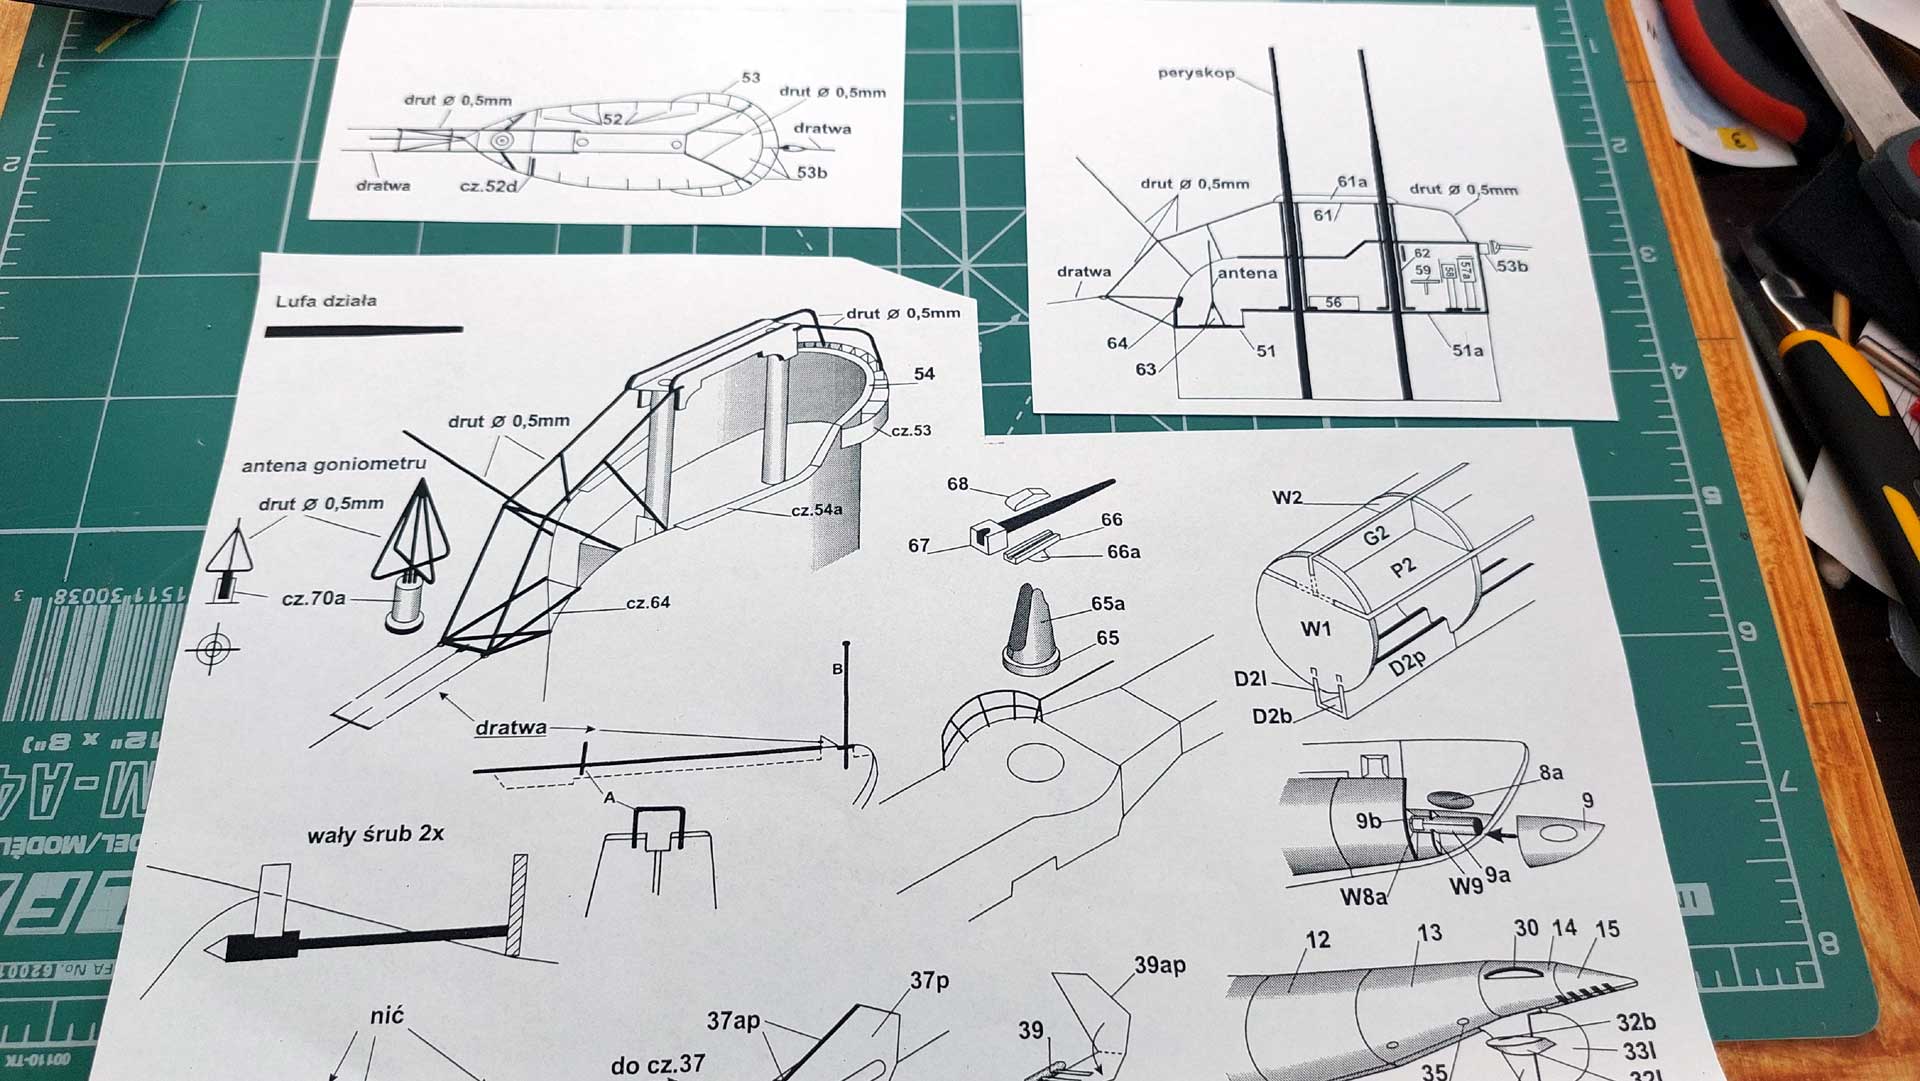
To jest już konstrukcja trójwymiarowa, a nie płaska jak dotychczas mieliśmy na przykładach.
Przypomnę Wam, abyście pamiętali o korzystaniu z kopii tych szablonów elementów do wykonania z drutu. Czasami może być nawet taka sytuacja, że wykorzystasz dwie kopie takiego szablonu do wykonania jednego elementu. Dlatego kopie są bardzo ważne.
Budowa tej konstrukcji nie różni się czynnościami lutowniczymi od pozostałych, które zaprezentowałem podczas budowy w tym artykule.
Jak widzisz, istnieją pewne powtarzalne czynności, a budowa kolejnych konstrukcji z drutu i ich łączenie przez lutowanie to używanie nadal tych samych narzędzi.
Ważne jest też wykonywanie poszczególnych czynności, a nawet ich powtarzanie w określonych momentach, jak np. przygotowanie drutów przez lekkie przeszlifowanie powierzchni, umiejętne używanie niewielkiej ilości fluxu – ale tutaj pamiętaj jedną rzecz – niewielka ilość za każdym razem gdy przykładasz grot to spoiwa. On nigdy nie może być suchy, bo kończy to się tym, że wysuszona cyna powoduje iż taki drucik przyklei się do grota i cała konstrukcja będzie zniszczona.
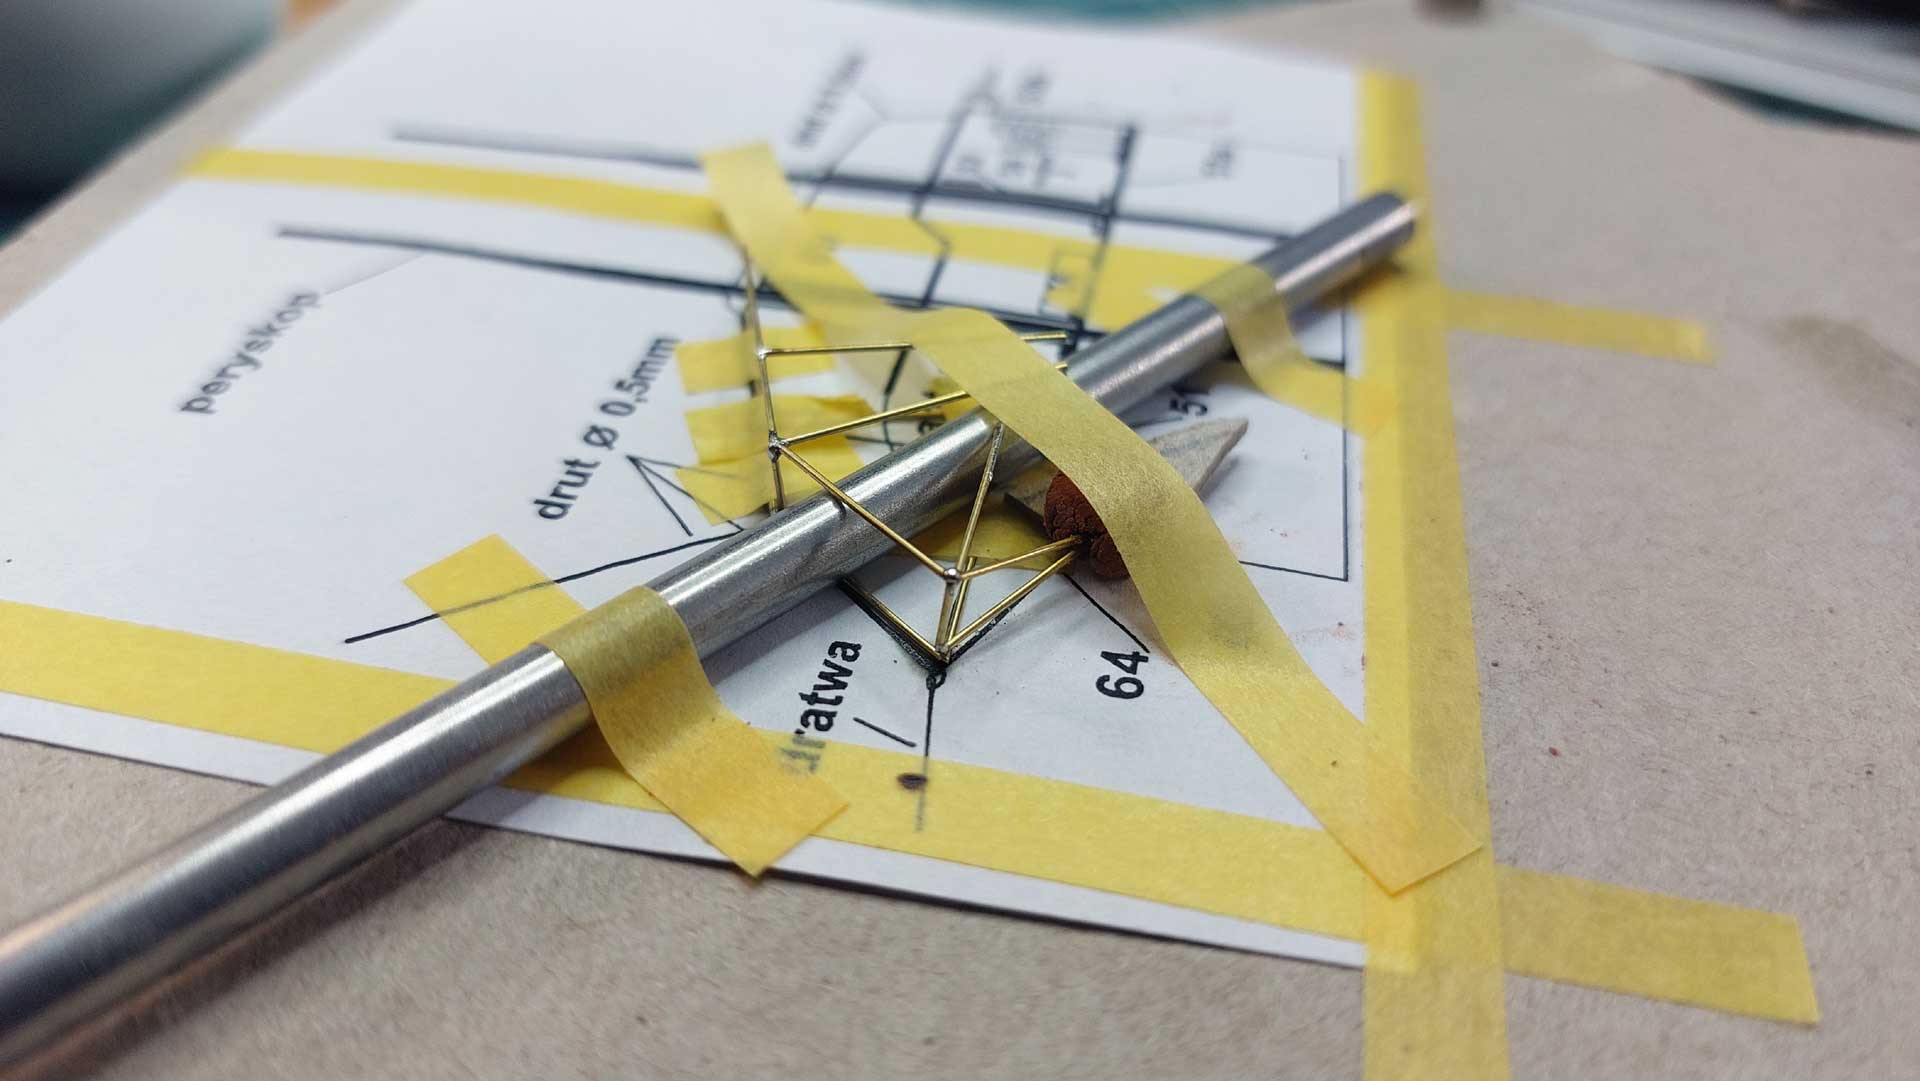
Umiejętnie używaj żółtej taśmy maskującej Tamiya. To ona właśnie powoduje, że nic się nie rusza podczas lutowania i druciki są stabilne na podłożu. Nie ma chyba nic gorszego niż brak stabilności elementów podczas lutowania, one po prostu nie mogą się ruszać podczas tego procesu.
W przypadku tworzenia konstrukcji trójwymiarowych korzystaj w własnej wyobraźni do tworzenia szablonów które pomagają utrzymać sztywność konstrukcji oraz dbaj o symetrię. Ja wiem, że to wszystko tak łatwo wygląda na zdjęciach (i filmie wideo), ale w rzeczywistości to trudna sztuka.
Na końcu oczywiście kilka zdjęć ze szczegółami wykonania tej konstrukcji.
Formowanie folii na gorąco
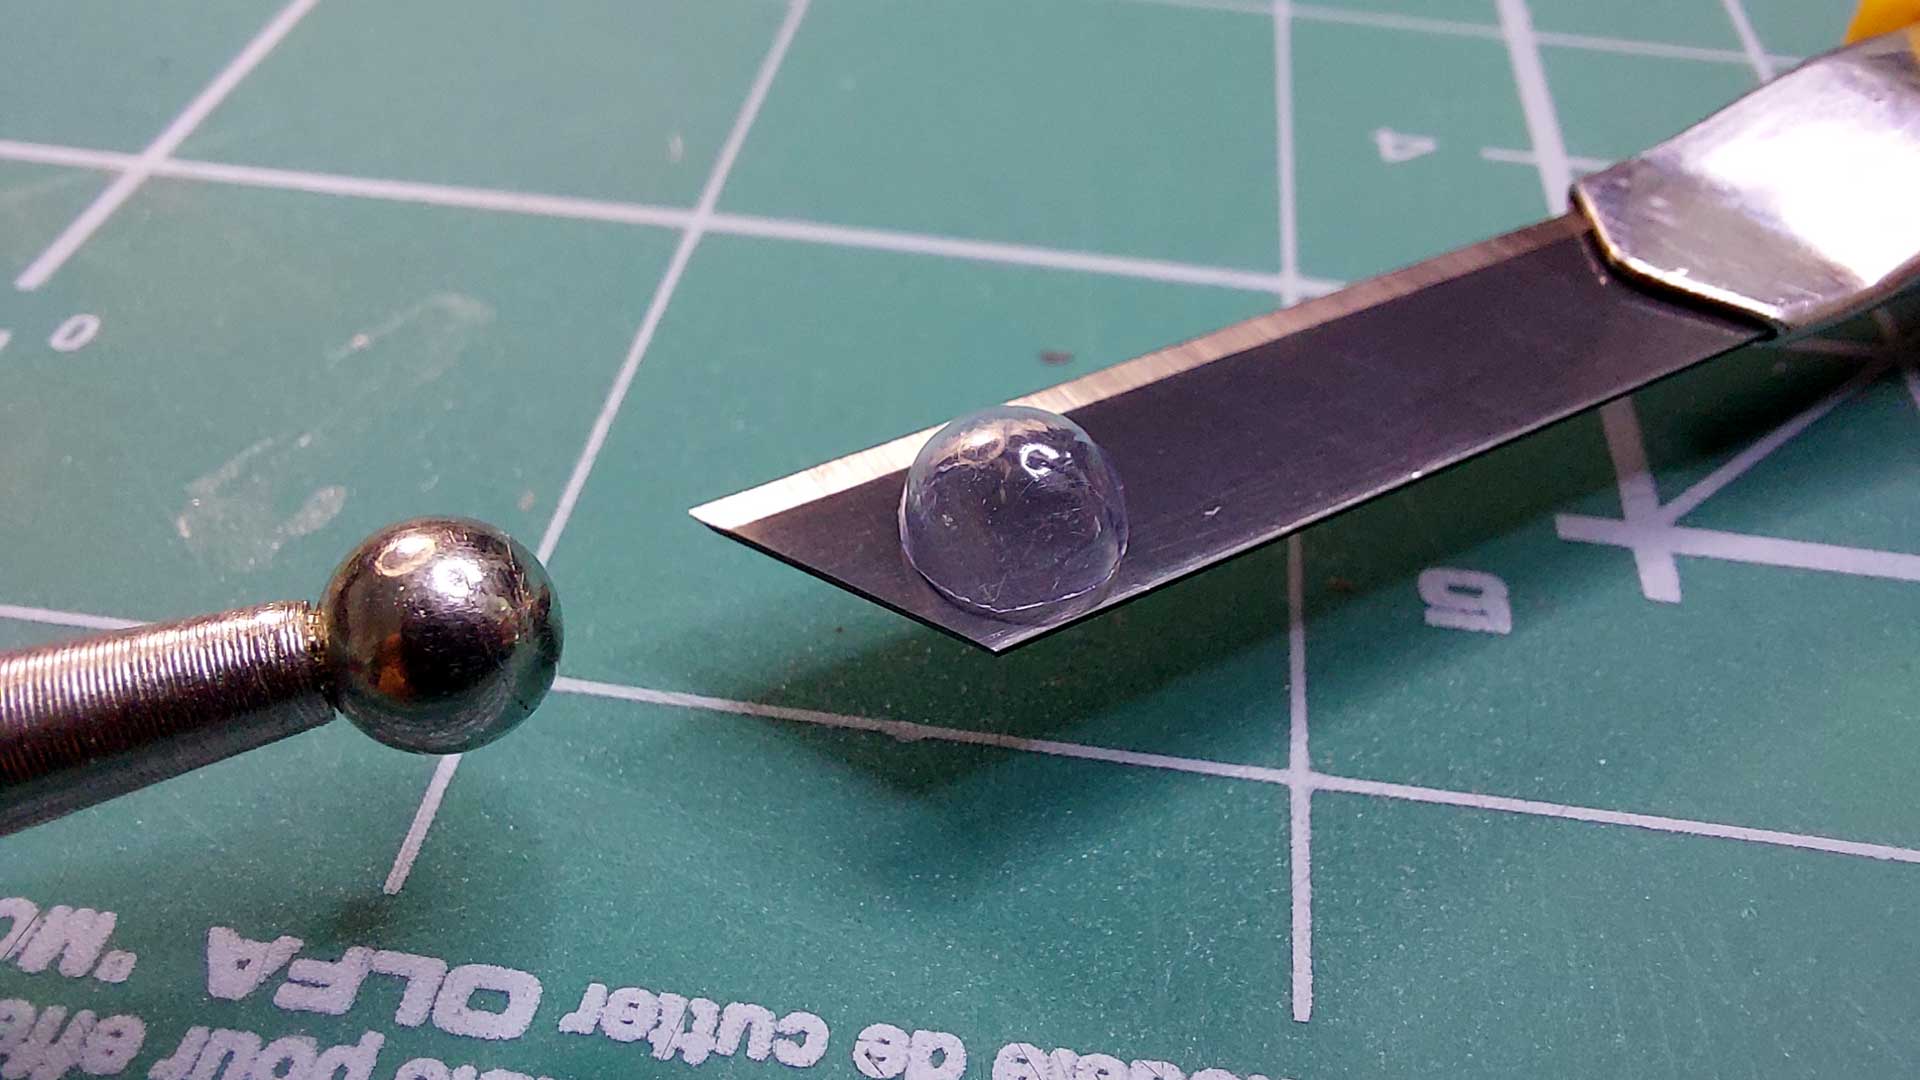
A na koniec mały bonus – do czego można jeszcze wykorzystać lutownicę na gorące powietrze. A mianowicie dobrze zastępuje opalarkę, która jest dość popularnym narzędziem w modelarstwie. Niestety ograniczeniem jest tutaj wielkość dyszy, bo np. taką lutownicą z nie wiadomo jaką dyszą nie wykonasz na przykład oszklenia kabiny samolotu. Tam potrzebna jest jednak opalarka wydajna z dużą dyszą, aby strumień powietrza objął jak najwięcej folii do bindowania podczas naciągania jej na kopytko w celu uformowania oszklenia pilota.
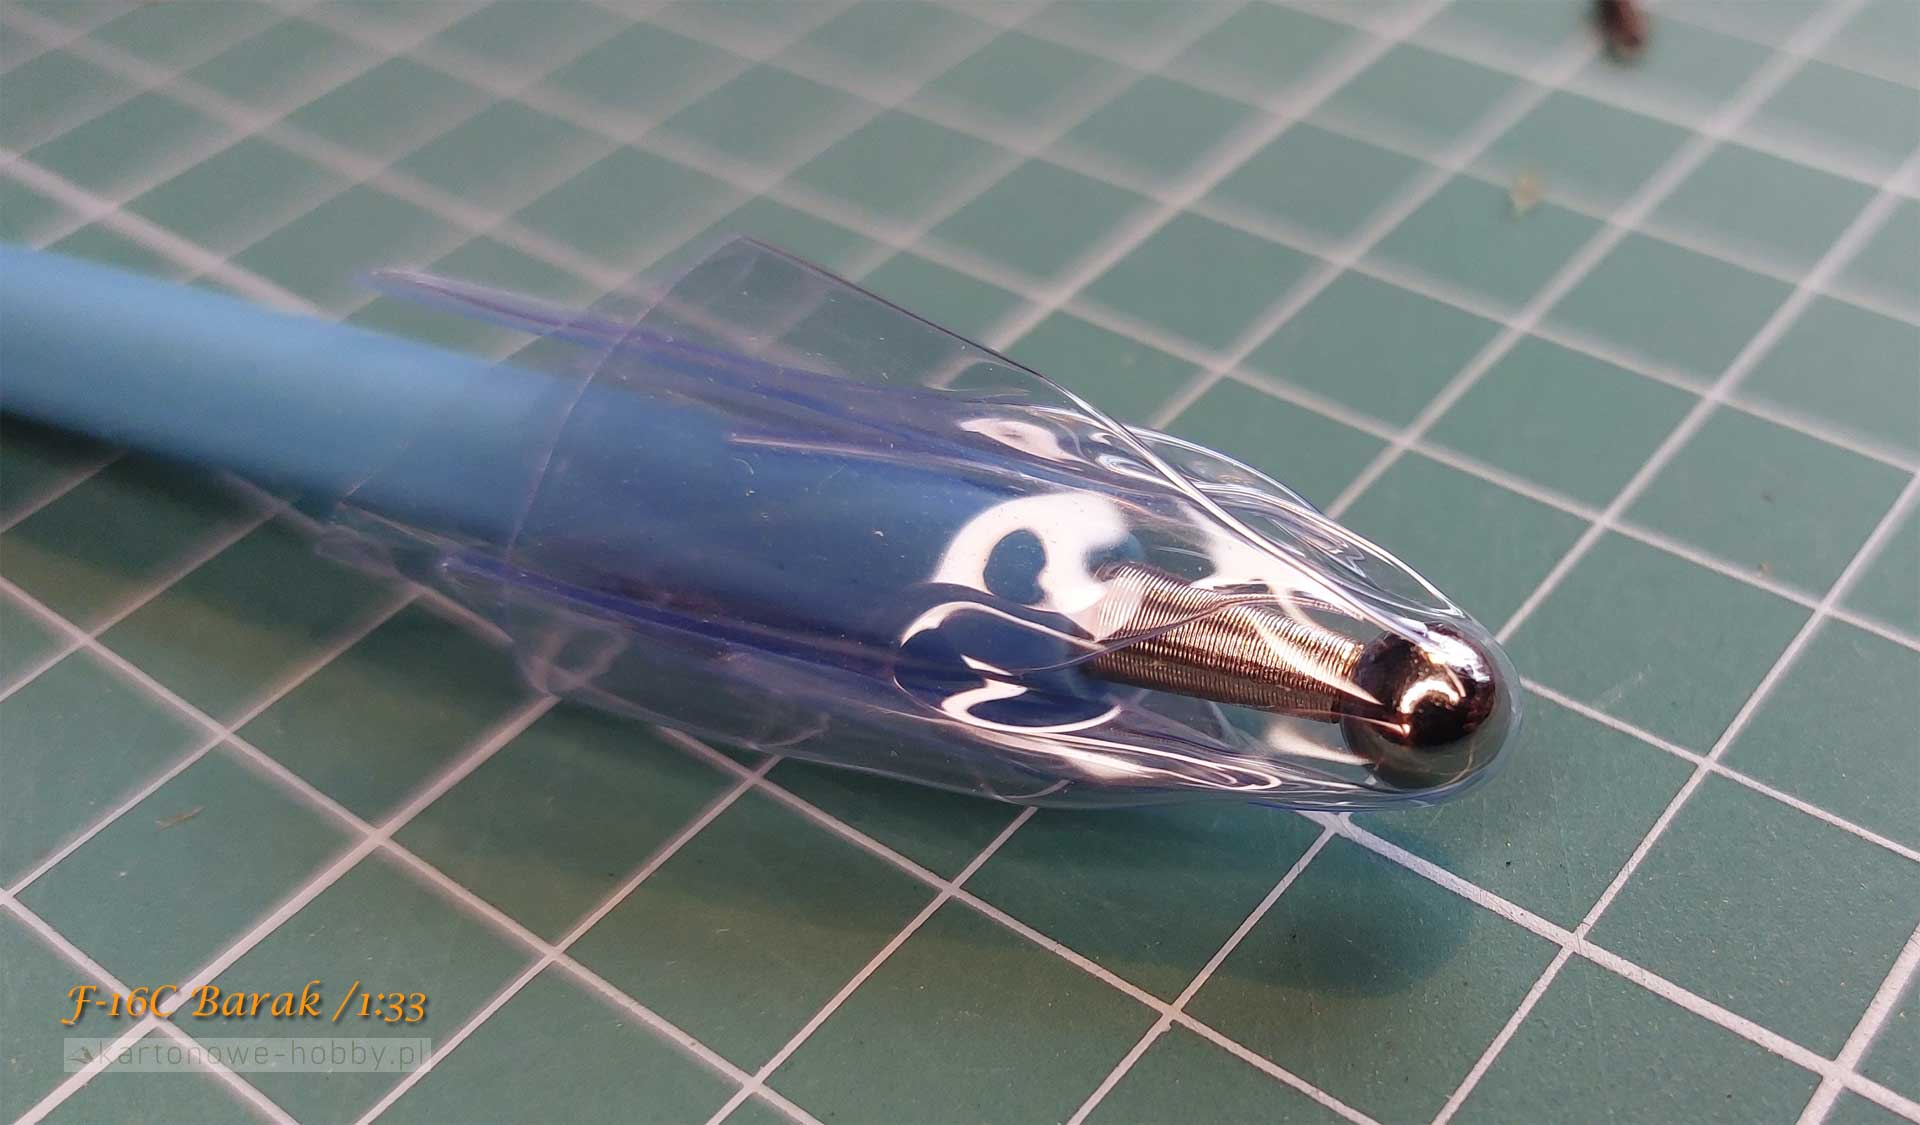
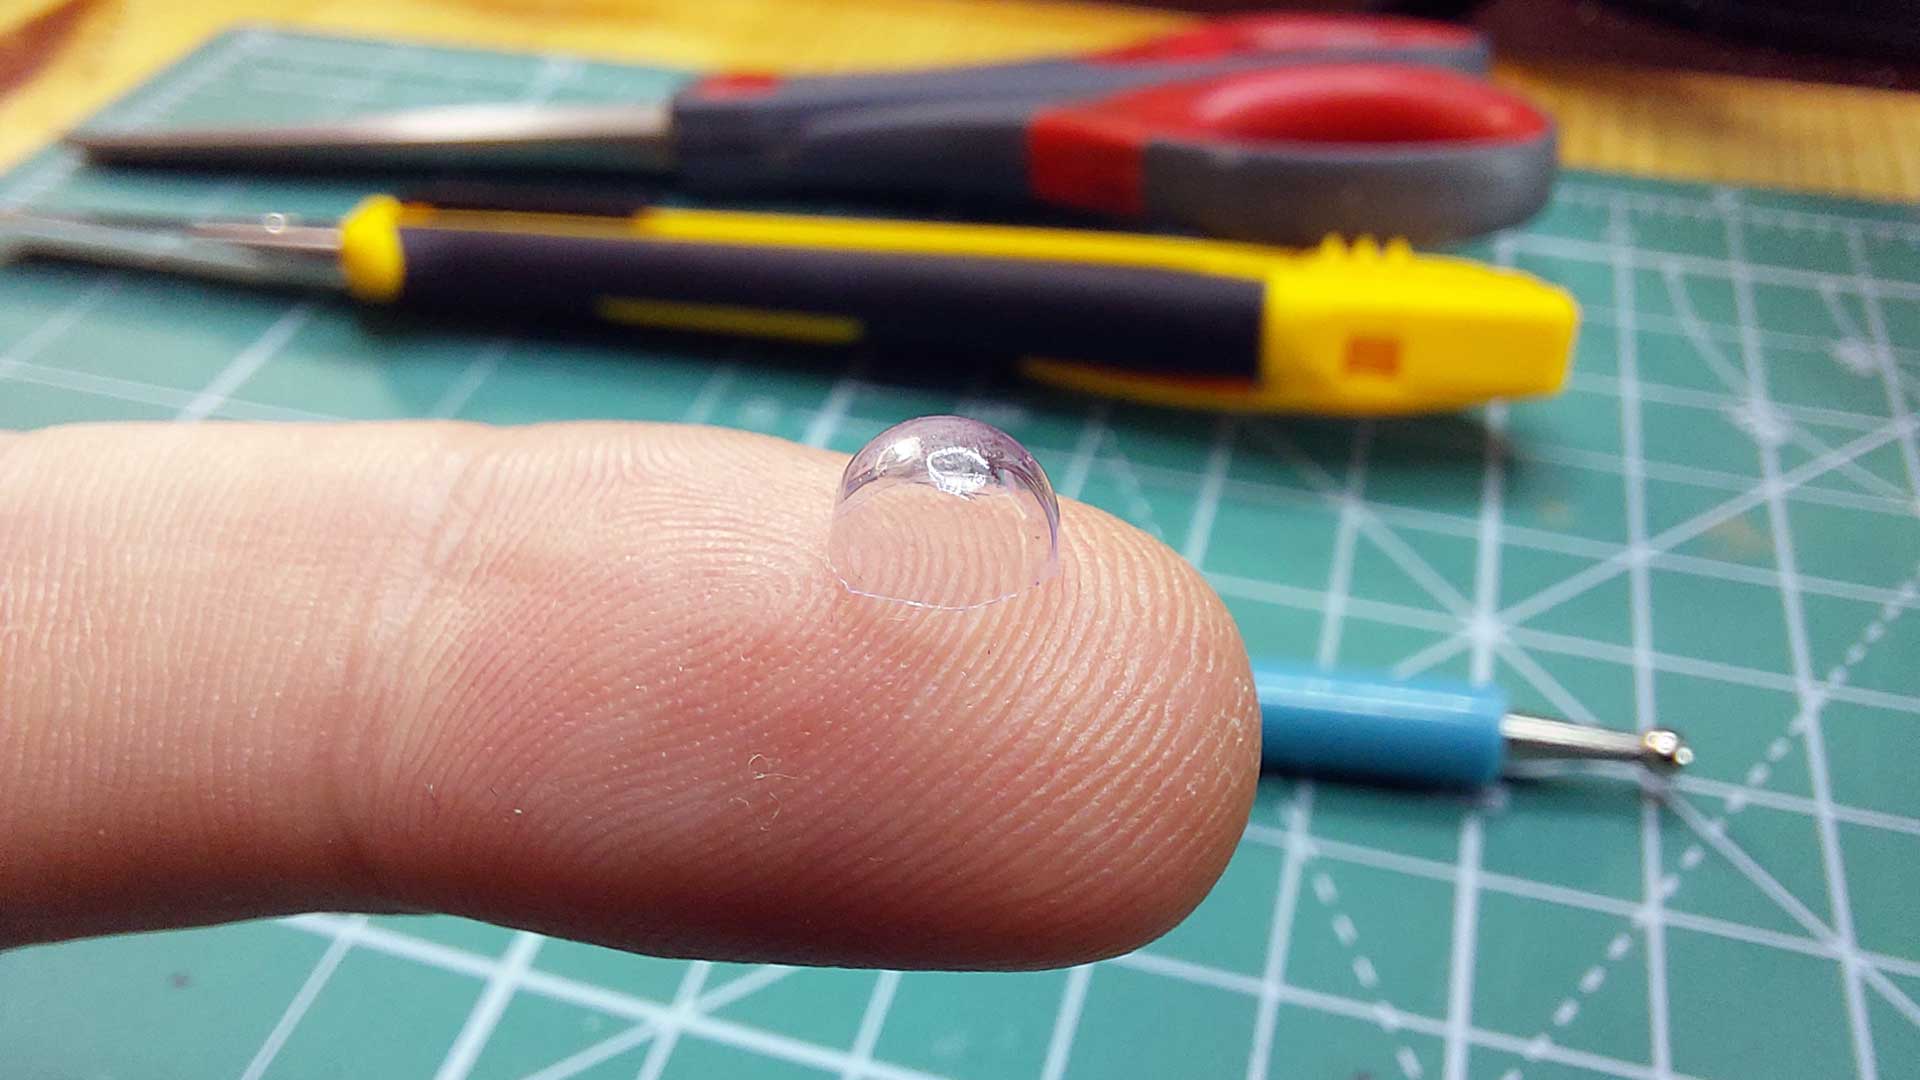
Ale tutaj lutownica nadmuchowa ma za to świetną cechę, której nie ma właśnie opalarka. I ta wada z wielkością dyszy w lutownicy nadmuchowej jest jednocześnie jej zaletą, bowiem idealnie nadaje się do formowania małych elementów z folii 3D.
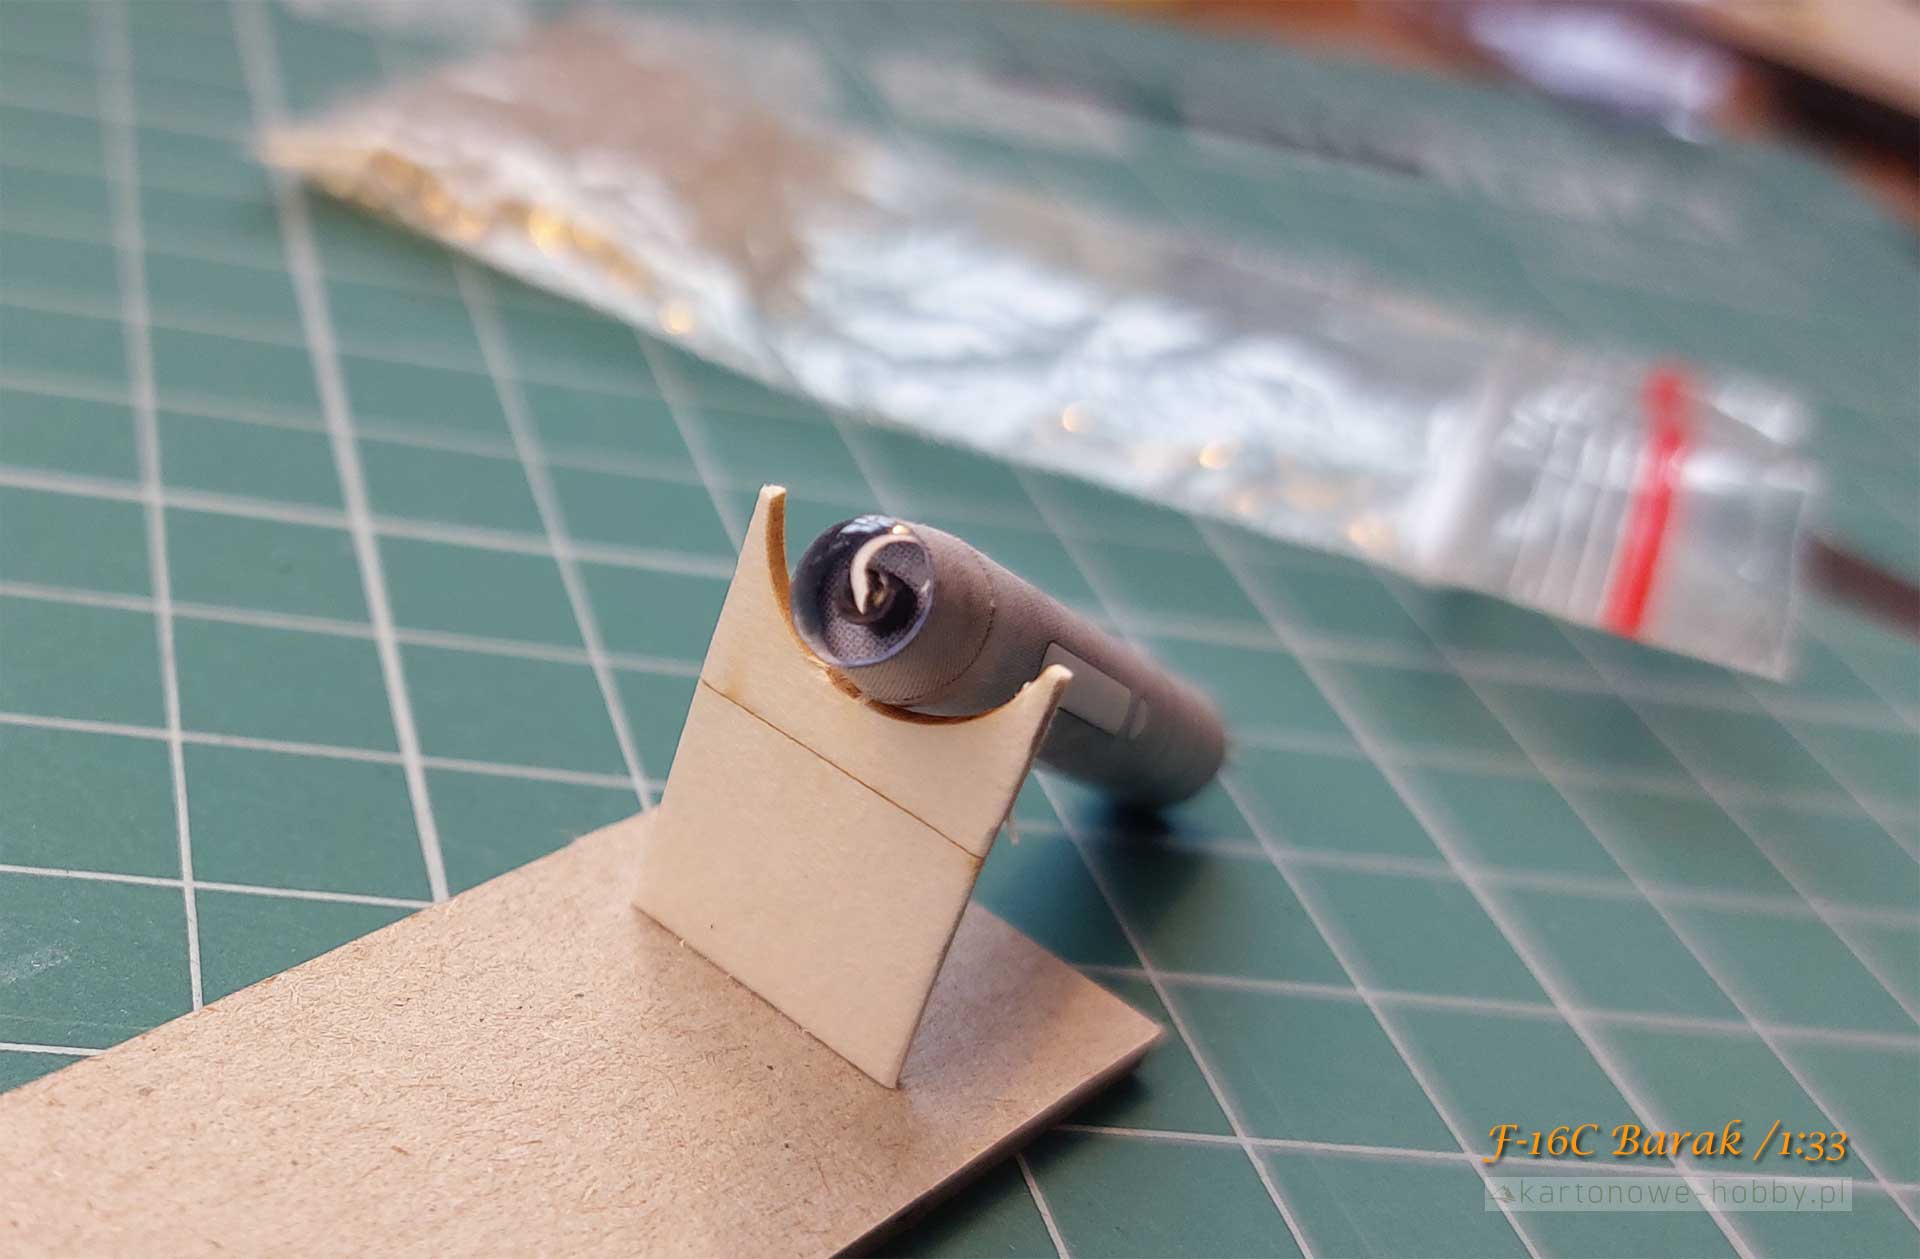
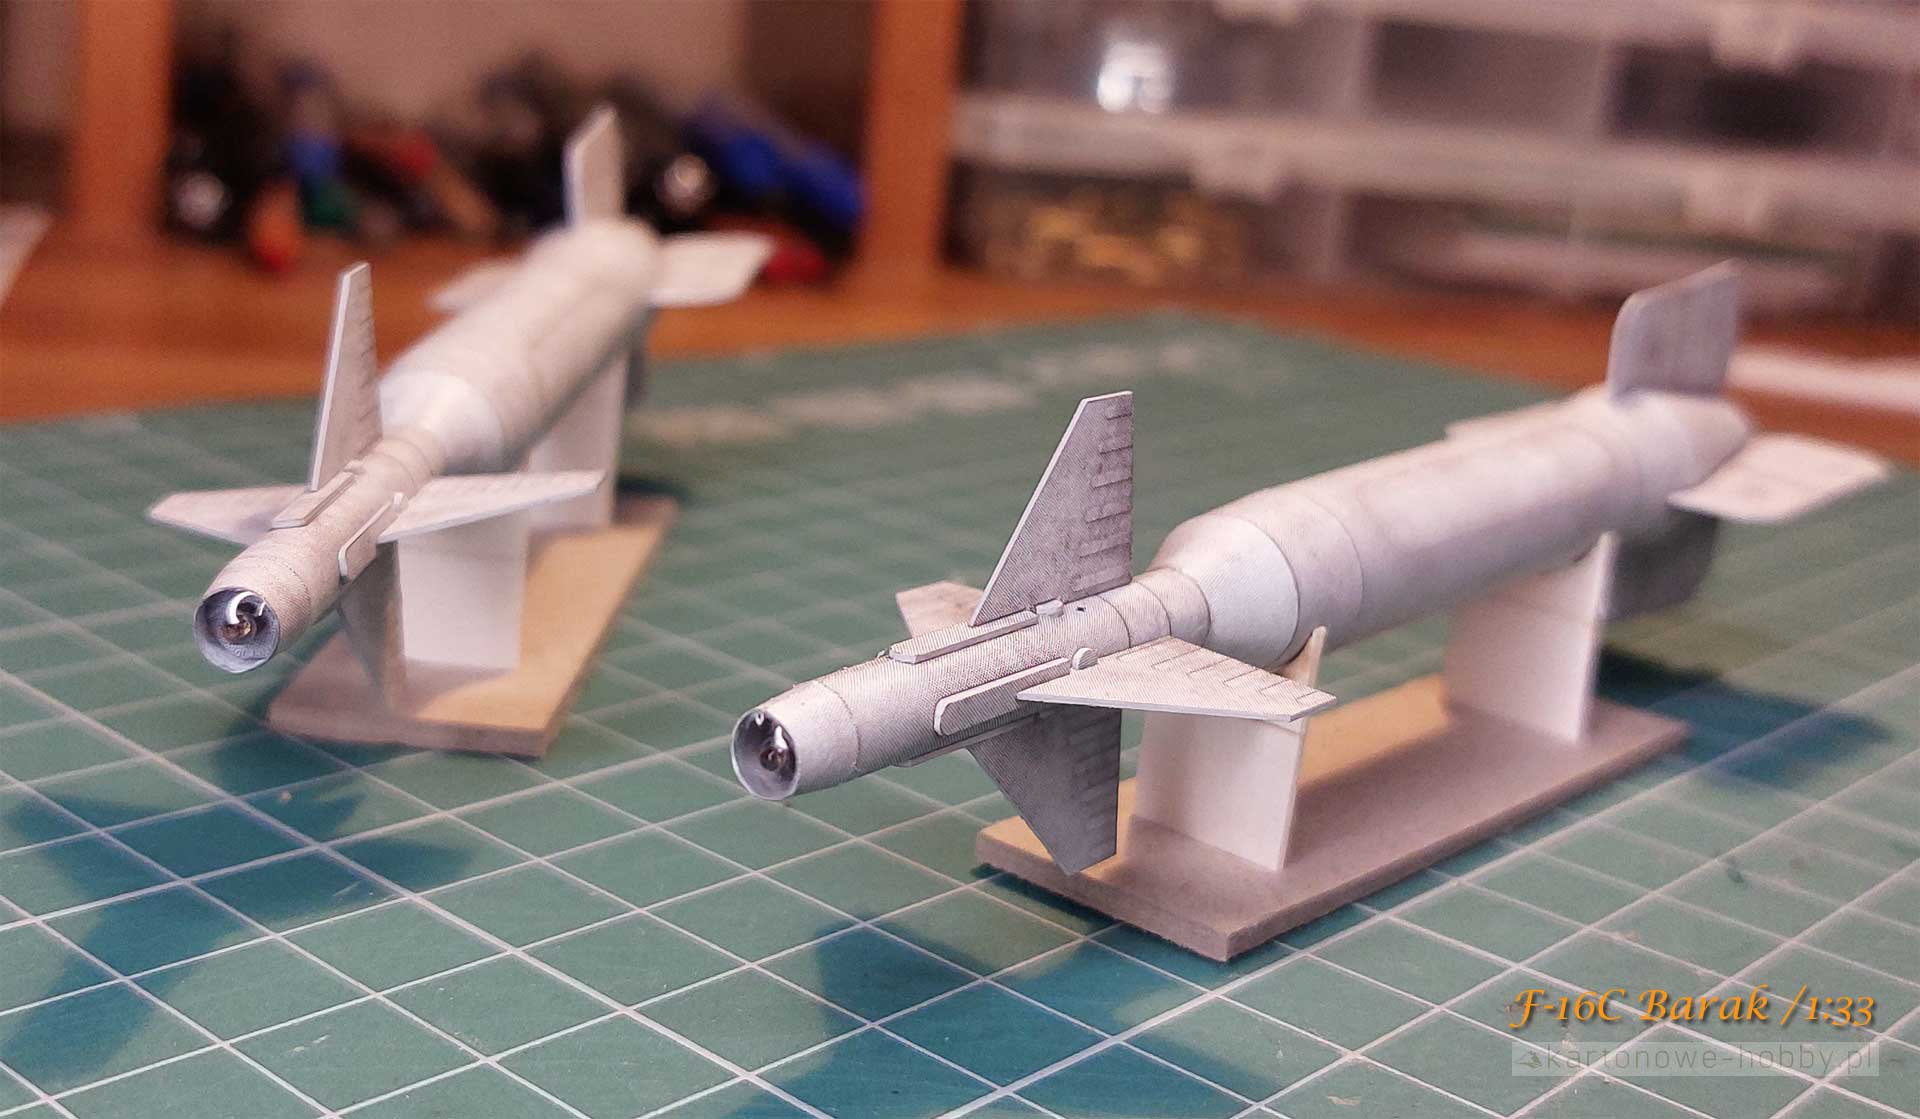
Dla przykładu jest to przezroczysta osłona głowicy na bombie lub rakiecie we współczesnych samolotach myśliwskich.
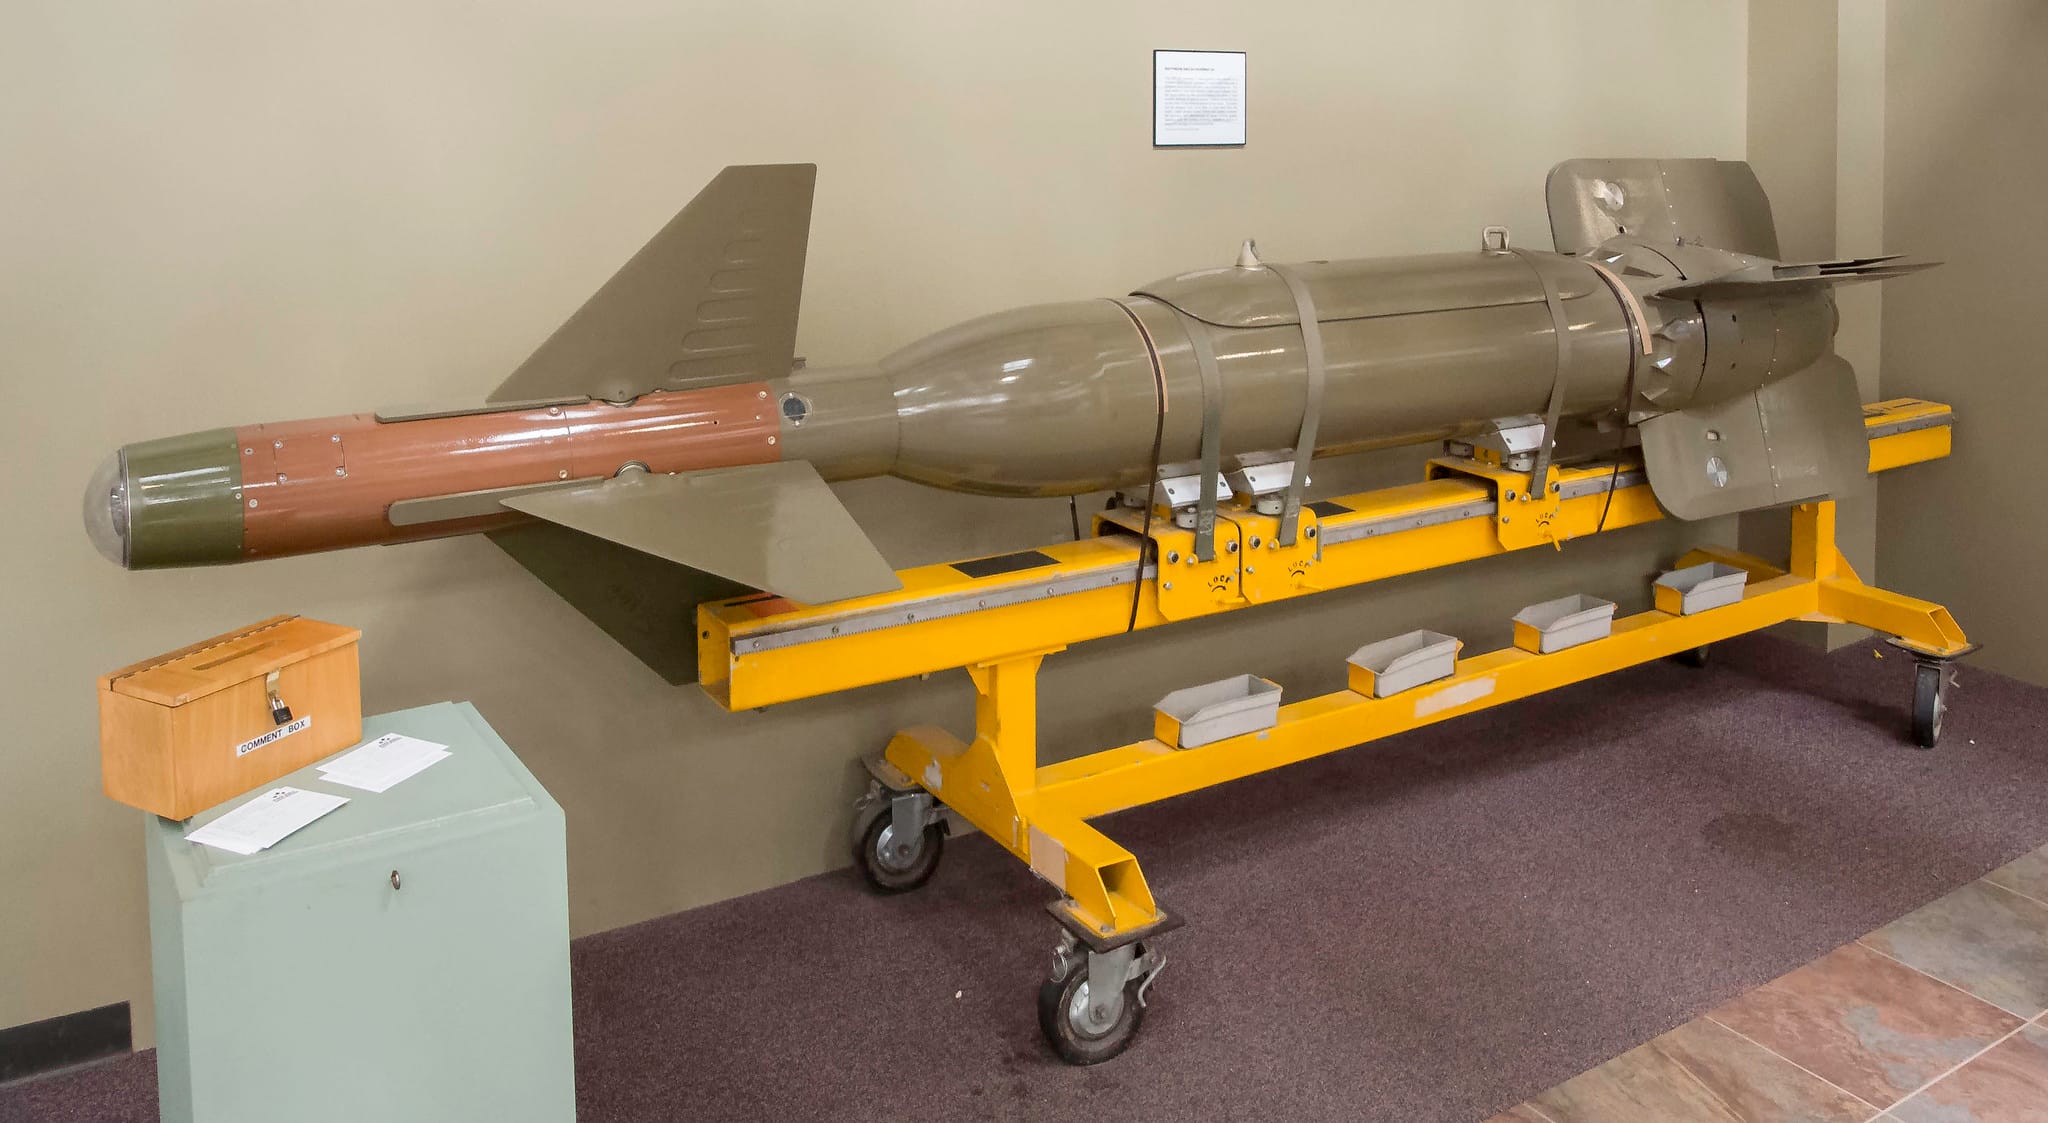
Bardzo ciężko byłoby taką malutką kulkę wykonać z folii, gdybyśmy grzali dużą opalarką – bardzo łatwo można się poparzyć, ponieważ strumień powietrza jest zbyt rozległy. Wymienne dysze, które pokazywałem wcześniej to świetny pomysł na skupienie wiązki powietrza w danym kierunku co będziesz mógł mogła zobaczyć podczas wykonywania tego elementu.
Taka lutownica z pewnością pomoże uformować przezroczyste kształty, które można najczęściej spotkać w modelach samolotów czy śmigłowców.
Podsumowanie
Lutownica nadmuchowa, czyli Hot-Air, to narzędzie, które daje modelarzowi ogromną elastyczność. Możesz nią lutować większe i trudniejsze elementy, formować plastik, przyspieszać prace lakiernicze i klejenie, a nawet ratować błędy. Trzeba tylko pamiętać o umiarze – gorące powietrze nagrzewa wszystko w pobliżu, dlatego kontrola temperatury, nadmuchu i ruchu ręki to podstawa.
Jeśli masz już za sobą podstawy lutowania i chcesz rozwinąć swój warsztat, Hot-Air jest świetnym kolejnym krokiem. Ale pamiętaj – uważam, że jest to narzędzie opcjonalne (!) i zdecydowana większość modelarskich konstrukcji da się wykonać bez potrzeby stacji na gorące powietrze, dlatego wstrzymaj się z zakupem, jeśli nie znajdzie ona zastosowana w Twoim warsztacie. Ja posiadam taką stację ponieważ czasem potrzebuję coś naprawić w elektronice. Zastępuje mi opalarkę do niektórych prac i do formowania folii do bindowania.
Ja również dołączam się do wielkiego podziękował. Zastanawiał się jaką wybrać stację do lutowania ( parametry ) mnóstwo artykułów przeczytałem, czy obejrzałem. No ale teraz będzie zdecydowanie łatwiej 🙂
Cieszy oko, że się przydało moje klepanie w klawiaturę 😀
Dzięki za artykuł o lutowaniu. W tym temacie jestem “zielony” i dlatego z zainteresowaniem przeczytałem cały wpis. Filmy też już wcześniej oglądnąłem. W opisie łatwiej znaleść szczegółowe informacje o polecanych narzędziach i użytych materiałach.
Mam dwa pytania, podczas przeglądania internetu znalazłem kolby lutownicze z zintegrowaną regulacją temperatury, są one tańsze od stacji lutowniczych. Co sądzisz o ewentualnie takim zakupie? A drugie pytanie to, co sądzisz o zastosowaniu drutów miedzienych w miejsce mosiężnych?
Opis jest bardzo szczegółowy i napisany bardzo fachowo, widać Twoje profesjonalne podejście do tematu.
Jeszcze raz dzięki za wielce przydatny wpis i serdecznie pozdrawiam.
Cześć Karol. Starałem się, żeby ten poradnik był w miarę przystępny i konkretny, dlatego też konkretnie odpiszę na Twoje pytania – każdy zakup to oczywiście indywidualna decyzja, ale jeśli mogę Ci doradzić, to przede wszystkim musisz przewidzieć do czego chcesz taką lutownicę kupić – do prostej elektroniki jest okay. Ale jeśli o modelarstwo to dobra lutownica oprócz regulacji temperatury co dobrze wyłapałeś, że ma znaczenie, żeby nie “przepalać” lutowia, co odbija się na estetyce, a to jest kluczowe w modelarstwie, to druga kwestia – groty. I tutaj jeśli taka kolba nie ma wymiennych grotów to myślę, że w dalszym ciągu może nie być “wszechstronna” do naszego hobby ok? Jeśli chcesz lutować różnego rodzaju konstrukcje z drucików – grubości czy wymyślne bryły to jednak różne rodzaje grotów się przydadzą. Dlatego polecam tanią stację lutowniczą – tanią, bo nie chcę, żeby ktoś kupował Weller za parę tysięcy. W zakresie 150-200 zł kupisz naprawdę dobry sprzęt – do nauki i do profesjonalnych zastosowań w modelarstwie oraz podstawowych prac w elektronice, choćby zlutowania kabla czy jakiegoś kondensadorka. Pytanie drugie – mosiądz vs. miedź – bez problemu i jeden i drugi materiał jest przyjazny, tylko trzeba świadomie użyć ich właściwości – miedź jest miękka, więc lepiej się kształtuje. To już indywidualny wybór na podstawie zabaw z tą materią.
Michał – dawno tu nie zaglądałem. Jestem pod ogromnym wrażeniem twojego warsztatu, ale również pracy, którą włożyłeś w dokładny opis procesu lutowania drucików do modeli. Jestem z wykształcenia elektronikiem, już nie praktykującym zawodowo, ale nadal umiem posługiwać się lutownicą. I przyznam szczerze – nie umiałbym lepiej od Ciebie opisać podstaw i zasad lutowania. Masz ukłon ode mnie i wielki szacunek za ten opis.
Pozdrawiam i do zobaczenia w Turku. Mam nadzieję, ze przybędziesz z okrętem wojennym VV.
Jacek P.
Dziękuję, miło przeczytać takie słowa, a zwłaszcza dla mnie – elektronika z zamiłowania. Chciałem pokazać formę techniki modelarskiej w takiej formie, żeby nikt nie bał się tego “wyzwania” ale też z racji “starego” zawodu, chciałem taki poradnik zredagować. Dziękuję Ci za podzielenie się dobrym słowem. Jeśli uda się “wycyganić” od organizatorów możliwość wystawienia modelu bez uczestniczenia “w ocenie sędziowskiej” to z chęcią chciałbym takie “tournee” modelarskie zrobić. Pozdrawiam Cię Jacku, dziękuję za zajrzenie na blog.
Oczywiście, że możesz wystawić swoje modele (nie tylko VV) bez poddawania ich ocenie. Będzie specjalny stół z modelami tylko na pokaz. Ja też tam wstawię swoje modele. Muszę tylko wiedzieć ile miejsca potrzebujesz i po temacie.
A może chciałbyś odegrać rolę sędziego wspierającego? Czyli jako członek komisji sędziowskiej oceniasz grupę modeli z jeszcze jedną osobą – sędzią konkursowym z doświadczeniem. Nie wiem jeszcze, czy będę miał pieniądze na wynagrodzenie dla sędziów, ale posiłki masz zagwarantowane za darmo. Może też wygospodaruję jakieś pieniądze na hotel dla sędziów. Czas pokaże. Na razie staram się o jakieś dotacje.
Pozdrawiam.
Jacku, Twoja propozycja jest bardzo ambitna, zwłaszcza w kontekście, że mógłbym bezpośrednio być częścią Twojego przedsięwzięcia i pomóc chociaż tyle ile mógłbym. Napiszę do Ciebie w prywatnej wiadomości na komunikatorze : )